
真空上料机下料不顺、架桥怎么办?从料仓到旋转阀逐项排查
粉体已经吸到料仓,却不能稳定排出,很多时候问题并不在真空系统
一、真空上料机“吸不上来”和“下不去”是两个完全不同的问题
现场调试真空上料机时,有一个比较容易混淆的现象:
设备运行一段时间以后,料仓里面已经有一定数量的物料,但是下方旋转阀或者蝶阀打开以后,物料没有正常落下来。
操作人员第一反应通常是:
“是不是风机吸力不够?”
实际上,这种判断很多时候是错误的。
如果物料已经能够正常进入真空上料机,并且料仓高料位已经能够触发,说明真空输送这一段基本具备工作条件。
这时候应该重点检查的是:
料仓储料 → 锥斗 → 出料口 → 蝶阀 → 旋转阀
也就是说,问题已经从“输送”变成了“下料”。
这两部分的设计逻辑完全不同。
真空系统主要解决的是:
物料怎么从低处进入设备。
料仓和卸料机构主要解决的是:
物料怎么稳定地从设备排出去。
因此,真空度越高,并不意味着下料一定越好。

二、首先判断是不是物料本身的问题
粉体下料是否顺畅,首先取决于物料。
同样一台真空上料机:
输送塑料颗粒可能非常稳定;
输送粗粉也可能没有问题;
换成超细粉、树脂粉、碳粉或者容易吸湿的粉体以后,就可能出现架桥。
因此设备设计不能只看:
堆积密度。
还需要关注:
粒径;
粒径分布;
含水率;
粉体流动性;
粉体是否具有黏附性;
是否容易静电吸附;
是否容易压实;
是否存在细粉比例过高的问题。
例如某种粉体堆积密度只有0.4~0.6 t/m³,但是细粉比例很高,吸入料仓以后容易形成压实层。
这种情况下,即使设备里面已经储存了几十公斤物料,也可能不会自动向下流动。
所以在设计粉体真空上料机时,不能只问客户一句:
“物料密度是多少?”
更合理的做法是同时了解:
物料是什么、粒径是多少、是否吸湿、是否容易架桥、以前采用什么方式下料。

三、料仓锥斗角度是影响下料的关键尺寸
对于容易架桥的粉体,料仓锥斗设计非常重要。
假设料仓底部采用比较缓的锥斗:
物料在仓内受到自身重力作用后,向下运动的驱动力有限。
如果粉体本身流动性又比较差,就容易形成:
仓壁附着 → 中间形成拱桥 → 出料口下面出现空洞 → 上方物料无法继续下降。
最终表现为:
料仓里面明明还有很多物料,但是出料口没有物料出来。
这种情况通常称为架桥。
所以对于流动性较差的粉体,锥斗不能简单按照设备外观进行设计,而应该结合物料流动特性确定。
工程上经常需要重点考虑:
锥斗角度、出口尺寸、仓壁表面状态以及是否需要破拱装置。
对于普通颗粒物料,结构可以相对简单。
对于超细粉、轻质粉、容易吸湿粉体,则需要更加谨慎。
四、出料口太小,也会导致“越装越不下料”
这是现场比较常见的问题。
假设设备上部容积足够,但是下方出口只有一个比较小的圆孔。
当粉体进入料仓以后,物料会在出口位置形成较大的局部压实。
尤其是细粉。
随着储料高度增加,物料受到的压力也增加。
如果出口尺寸与物料流动特性不匹配,就容易形成堵塞。
因此,不能简单理解为:
“设备做大一点就能解决问题。”
实际上,很多时候应该优先检查:
出料口尺寸是否与物料匹配。
对于真空上料机,出口尺寸还要与后面的卸料设备匹配。
例如:
料仓 → 蝶阀 → 旋转阀
那么旋转阀的通径、腔体容积和转速都需要与前面的料仓出料能力协调。
如果上面料仓能够快速下料,而旋转阀处理能力不足,同样会造成积料。
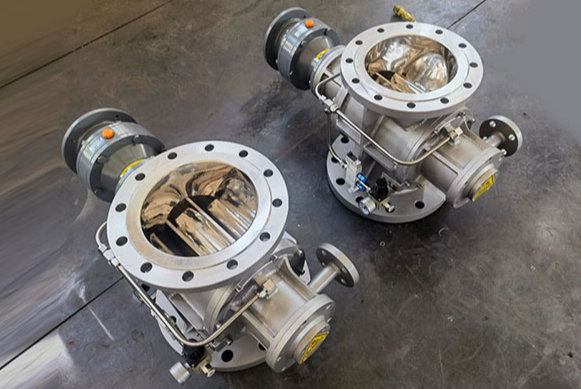
五、旋转阀不是简单的“开关”,它决定了很多系统的下料稳定性
在粉体真空上料系统中,旋转阀经常用于定量卸料和连续排料。
旋转阀工作以后,粉体进入转子腔体,随着转子旋转向下排出。
因此需要重点关注:
转子容积;
转速;
旋转阀通径;
密封间隙;
物料粒径;
粉体流动性;
旋转阀进口是否持续有料。
例如旋转阀设计排料量可以粗略按照:
理论输送量 = 单转容积 × 转速 × 物料堆积密度 × 容积效率
进行估算。
假设:
单转容积 = 6 L/r
转速 = 30 r/min
物料堆积密度 = 0.5 kg/L
理论体积排量:
6 × 30 = 180 L/min
理论质量排量:
180 × 0.5 = 90 kg/min
折算为小时:
90 × 60 = 5400 kg/h
但是这个5400 kg/h只是理论值。
实际还要考虑:
容积填充率、粉体流动性、泄漏、转速变化以及物料是否能够连续进入旋转阀。
所以实际设计时不能直接拿理论值作为设备保证能力。
六、旋转阀能力够,但是上面的料没有下来,同样没有意义
这是很多项目容易出现的一个误区。
例如旋转阀理论排量已经达到3 t/h。
但是上面的料仓因为架桥,每分钟只有一次小量下料。
那么旋转阀即使能够处理3 t/h,实际系统仍然可能只有几百公斤每小时。
因此整个下料系统的能力实际上取决于:
最薄弱的环节。
可以简单理解为:
料仓下料能力 ≤ 出料阀通流能力 ≤ 旋转阀实际处理能力
如果中间任何一个环节受限,最终产能都会下降。
所以现场遇到下料不稳定时,不应该只盯着旋转阀。
七、粉体静电也可能造成下料越来越差
一些粉体经过长距离气力输送以后,会产生明显的静电。
特别是:
塑料粉;
树脂粉;
有机粉体;
超细粉;
绝缘性较强的粉体。
物料进入料仓后,可能出现粉体吸附在滤芯、仓壁以及内部构件上的情况。
随着运行时间增加,仓壁上的粉体逐渐增多。
最开始设备运行正常。
运行几个小时以后,下料开始变慢。
再继续运行,甚至出现明显挂壁。
这时候如果只检查真空度,很可能找不到问题。
因此对于容易产生静电的粉体,设备设计时可以考虑:
导静电滤材、设备接地、管道跨接以及合理控制气固比。
如果涉及可燃性粉尘,还需要结合具体物料的爆炸特性进行防爆设计,不能简单依靠接地解决全部问题。
八、吸湿性物料为什么特别容易出现架桥?
有些粉体在干燥状态下流动很好。
但是现场空气湿度升高以后,下料性能明显下降。
原因通常是粉体吸收空气中的水分以后,颗粒之间产生黏结。
原来:
颗粒 → 颗粒
变成:
颗粒 → 水分 → 颗粒
最终形成团聚。
这时候即使真空输送能力没有任何变化,料仓下料也会越来越差。
因此对于吸湿性物料,建议从源头控制:
原料包装开启时间、环境湿度、输送空气状态以及设备密封。
对于要求比较高的项目,还可以考虑氮气保护或者干燥空气输送。
九、不要轻易在料仓上安装振动器
现场出现架桥以后,有一种非常常见的处理方式:
“给料仓加一个振动器。”
振动确实可以改善部分粉体的下料。
但是它并不是所有粉体都适用。
对于某些细粉来说,振动以后反而可能导致:
粉体压实。
尤其是本身容易压实的粉体,连续振动可能使物料密度进一步提高。
所以是否采用振动破拱,要根据物料特性判断。
除了振动器,还可以考虑:
气动破拱;
仓壁气锤;
搅拌破拱;
机械松料机构;
流化助流;
改变锥斗结构。
工程设计不能看到“架桥”两个字就直接配置振动器。

十、对于细粉,气动助流往往比单纯振动更值得考虑
如果物料属于非常细的粉体,并且容易形成压实层,可以考虑气动助流。
基本思路是:
在料仓锥斗适当位置布置助流气源,通过短时间脉冲气流破坏粉体之间的稳定结构。
但这里需要注意一个问题:
助流气体不能无限增加。
如果气量过大,会使粉体重新悬浮,甚至影响下方旋转阀的正常工作。
如果系统本身属于密闭负压输送,还要考虑助流气体进入系统后对:
真空度;
气固比;
过滤器负荷;
粉尘浓度;
后端设备
产生的影响。
所以助流气源应该作为整个系统的一部分进行设计,而不是简单在料仓上“加一根气管”。
十一、真空上料机内部结构也会影响下料
有些设备吸料没有问题,但是内部存在结构死角。
例如:
锥斗与筒体连接位置;
法兰内侧台阶;
出料口过渡段;
焊缝凸起;
内部加强筋;
仪表接口;
滤芯支撑结构附近。
这些位置都可能形成粉体滞留。
设备刚安装的时候问题不明显。
运行几批物料以后,死角逐渐积料。
最后表现为:
设备每次下料都不彻底。
所以对于粉体设备,特别是食品、医药、精细化工以及高纯度材料项目,内部结构不能只看“能不能生产”。
还需要考虑:
是否容易积料、是否容易清洗、是否容易拆卸。
十二、镜面内表面为什么经常用于粉体真空上料机?
对于容易粘壁的粉体,接触物料的内表面通常会采用较平整的表面处理。
例如不锈钢设备常见:
内表面镜面处理,外表面拉丝处理。
这样做的目的不是单纯为了设备外观。
内部表面越平整,通常越有利于:
减少物料附着;
减少积料;
降低清洁难度;
减少粉体滞留;
提高批次切换后的清洁效率。
当然,镜面处理也不能解决所有架桥问题。
如果物料本身流动性非常差,仍然需要从锥斗、出口和破拱结构方面解决。
十三、现场调试时建议按照这个顺序判断
如果真空上料机出现:
“料仓里面有料,但是下料不稳定。”
建议不要马上修改PLC程序,也不要马上更换旋转阀。
可以按照下面的顺序检查。
第一步:确认物料状态
观察物料有没有:
吸湿;
结块;
团聚;
压实;
静电吸附。
第二步:打开料仓检查架桥
确认出口上方有没有形成明显拱桥。
第三步:检查锥斗和出口
重点检查:
锥斗角度、出口尺寸、内壁挂料情况。
第四步:检查蝶阀
确认阀板是否完全打开。
特别是气动蝶阀,要检查:
气源压力、执行器行程以及阀板实际开度。
第五步:检查旋转阀
确认:
电机是否正常;
转速是否稳定;
转子有没有卡料;
密封是否异常;
进口有没有持续供料。
第六步:检查破拱装置
确认振动、气动助流等装置是否真正工作。
第七步:再检查控制程序
确认高料位、低料位以及卸料时间设置是否合理。
这样排查,效率通常比“先修改时间参数”更高。
十四、真空上料机下料设计不能只看一次性排料量
实际生产中,更重要的是连续稳定运行。
例如一台设备要求:
每次输送50 kg物料。
如果设备能够一次性排出50 kg,但是需要人工敲击料仓才能排干净,这种设备实际上不能算真正稳定。
更合理的评价方法应该是:
连续运行10~20个循环,观察每个循环的下料量。
例如:
第1次:50 kg
第2次:49 kg
第3次:50 kg
第4次:48.5 kg
……
如果长期保持在允许误差范围内,才说明下料系统基本稳定。
因此真空上料机验收时,除了测试:
吸料速度
还应该测试:
下料重复性。
十五、真空上料机设计真正要解决的是“稳定输送”
从工程角度来看,一台真空上料机并不是:
“真空度越高越好。”
也不是:
“旋转阀越大越好。”
更不是:
“电机功率越大越好。”
真正合理的设计应该让几个环节匹配:
物料特性 → 吸料方式 → 过滤系统 → 储料容积 → 锥斗结构 → 出料口 → 阀门 → 旋转阀 → 后端设备。
其中任何一个环节与物料不匹配,都可能导致最终运行效果不理想。
这也是为什么同样一台真空上料机,在不同客户现场可能表现完全不同。
十六、仕多达在实际项目中更关注设备运行后的状态
苏州仕多达智能科技有限公司在真空上料机及粉体输送项目设计中,通常不会只根据客户提供的一个产量参数确定设备。
实际设计时还需要综合考虑:
物料性质、输送距离、输送高度、批次重量、允许输送时间、设备容积、过滤面积、真空源、管径以及下游设备接口。
对于容易架桥的粉体,还需要提前考虑:
料仓锥斗、出口尺寸、破拱方式以及旋转阀匹配。
如果项目对残留、清洁或者批次切换有要求,还需要进一步考虑设备内部结构和清洁方式。
对于特殊粉体,则需要结合粉尘爆炸危险性、静电以及现场工艺条件进行专项设计。
结语
真空上料机出现下料不顺时,很多人第一时间想到的是“真空不够”。
但如果物料已经能够正常进入设备,问题往往已经不在真空输送端,而是在料仓架桥、物料流动性、出口尺寸、破拱方式或者旋转阀匹配。
真正有效的解决方法不是简单增加风机功率,而是把整个下料路径拆开逐项检查。
对于粉体设备来说,“能吸上来”只是完成了一半,“每个循环都能稳定、干净地排出去”才是完整的输送系统。

苏州仕多达智能科技有限公司