
反应釜顶部安装真空上料机怎么设计?从进料口、旋转阀到检修空间分析
反应釜顶部安装真空上料机时,设备高度、进料口尺寸、旋转阀、气动蝶阀和滤芯维护空间应该怎么确定?
一、为什么很多反应釜投料项目最后卡在“设备接口”
在设计反应釜固体投料系统时,客户通常会先提供几个基本参数:
反应釜容积;
人孔尺寸;
投料量;
投料时间;
物料名称;
车间高度。
看起来这些参数已经足够选设备。
但真正进入设备布置阶段以后,经常会发现新的问题:
真空上料机太高;
旋转阀安装后超过平台高度;
滤芯没有拆卸空间;
气动蝶阀无法正常动作;
进料管与反应釜搅拌轴干涉;
设备检修时需要拆掉整套管道。
所以反应釜顶部安装真空上料机,不能只做设备选型,还必须同时做接口和空间校核。
对于非标反应釜投料项目来说,这一步往往比单纯选择一台真空上料机更加重要。

二、典型的反应釜顶部投料结构
比较常见的一种结构是:
无尘投料站
↓
真空输送管道
↓
真空上料机
↓
气动蝶阀
↓
旋转阀
↓
反应釜进料口
其中真空上料机安装在反应釜顶部。
物料经过负压输送进入真空上料机以后,首先完成气固分离。
物料留在料仓内部。
输送空气经过滤芯进入真空管路。
当达到设定料位以后,真空上料机停止吸料,并进行清灰。
随后打开下部卸料阀。
旋转阀开始工作。
物料依靠重力进入反应釜。
这个结构有一个明显特点:
输送和卸料两个过程被分开。
上游负责输送。
下游负责排料。
这样更容易针对不同工艺要求进行控制。
三、真空上料机为什么适合安装在反应釜顶部
如果真空上料机安装在距离反应釜较远的位置,物料还需要经过一段二次输送管道才能进入反应釜。
这样会增加:
管道长度;
弯头数量;
设备占地;
物料残留点;
清洗工作量。
而安装在反应釜顶部以后,可以让真空上料机的卸料口尽量靠近反应釜进料口。
例如:
真空上料机
↓
旋转阀
↓
短接管
↓
反应釜
这种结构的物料路径比较直接。
特别是对于客户提出:
“投料以后尽量减少残料。”
或者:
“换批时需要方便清洗。”
顶部紧凑式结构通常更容易进行后续设计。

四、但是设备越靠近反应釜越好吗?
也不是。
顶部安装**的一个问题就是:
设备高度增加以后,维护空间可能不够。
例如一台真空上料机安装在反应釜顶部。
设备下面是旋转阀。
旋转阀下面是气动蝶阀。
再下面是反应釜进料口。
如果现场本身已经有操作平台,那么整个设备可能会继续向上增加。
最终可能出现:
设备顶部距离厂房梁太近;
滤芯无法抽出;
检修人员没有站立位置;
电控箱没有安装空间;
气缸动作空间不足。
所以顶部安装首先需要进行高度方向的空间核算。
五、反应釜顶部安装需要核对哪些尺寸
实际设计时,建议至少确认以下尺寸。
1. 反应釜总高度
包括:
釜体;
夹套;
搅拌机;
机械密封;
顶部管口。
2. 人孔或者专用进料口尺寸
需要确认:
DN尺寸;
法兰标准;
法兰压力等级;
密封形式;
连接面形式。
3. 真空上料机高度
不能只看设备本体直径。
还需要把:
上部过滤器;
清灰机构;
真空接口;
下料接口;
检修盖,
全部考虑进去。
4. 旋转阀高度
如果采用DN125、DN150或者DN200旋转阀,不同规格的设备外形尺寸差异比较明显。
5. 阀门执行器空间
气动蝶阀虽然本体高度不一定很大,但是气缸和气管接口也需要预留空间。
6. 滤芯维护空间
这一项经常被忽略。
真空上料机滤芯属于易维护部件。
如果设备安装以后滤芯无法拆出,那么后期维护会非常麻烦。
六、反应釜进料口尺寸不能只看DN
例如客户提供:
“反应釜人孔DN150。”
这并不意味着直接选择DN150的真空上料机出口就可以。
还需要考虑:
物料实际流量;
旋转阀规格;
阀门通径;
物料粒径;
物料流动性;
下料速度;
设备连接方式。
特别是粉体物料,不能简单按照管道通径直接确定卸料设备。
例如某些细粉虽然颗粒很小,但是流动性较差,容易架桥。
这时候即使接口尺寸足够大,实际下料也不一定稳定。
因此:
接口尺寸只是设计输入条件之一,不是设备选型的**依据。
七、旋转阀安装在反应釜上方有什么作用
在一些反应釜投料系统中,真空上料机下方会配置旋转阀。
结构可以理解为:
真空上料机
↓
旋转阀
↓
反应釜
真空上料机负责储存物料。
旋转阀负责定量或连续卸料。
物料经过旋转阀以后,在重力作用下进入反应釜。
这种设计**的好处是:
不需要让真空输送气流直接进入反应釜。
上游输送系统和下游反应系统可以进行一定程度的工艺隔离。
对于内部存在溶剂蒸气或者需要氮气保护的反应釜,这一点尤其值得关注。

八、气动蝶阀为什么通常布置在旋转阀附近
气动蝶阀可以作为一个快速隔离元件。
例如:
真空上料完成以后,
关闭上游;
确认料仓状态;
打开卸料路径;
启动旋转阀;
物料进入反应釜。
如果反应釜出现异常情况,可以通过阀门关闭投料通道。
因此气动蝶阀并不是单纯为了“开关物料”。
在自动投料系统中,它还承担:
工艺隔离;
联锁控制;
防止异常状态继续投料;
维护时切断物料通道,
等作用。
具体阀门配置需要结合反应釜压力、温度、物料性质以及防爆区域确定。
九、含挥发性溶剂的反应釜更要考虑接口隔离
如果反应釜内部有乙醇、醋酸或者其他挥发性介质,顶部投料接口就不能按照普通料仓投料简单处理。
需要重点考虑:
反应釜内部气体是否可能进入真空上料机;
投料过程中是否存在气体交换;
阀门关闭以后能否实现有效隔离;
设备内部是否需要氮气置换;
是否存在静电风险。
例如:
反应釜处于氮气保护状态。
这时候如果真空输送系统与反应釜内部长时间直接连通,就可能改变原来的气体平衡。
因此工程设计时通常会把:
真空输送;
气固分离;
卸料;
反应釜,
划分成不同的工艺段。
然后通过阀门和控制逻辑进行协调。
十、反应釜顶部设备安装时,操作平台很重要
有些项目只给出了:
“设备安装在反应釜顶部。”
但是没有给出操作平台图纸。
这会给后续设计带来很大问题。
因为设备维护不是只有从地面操作。
例如需要检查:
滤芯;
清灰阀;
气动蝶阀;
旋转阀;
压力传感器;
料位开关;
真空管路。
如果这些部件都位于反应釜顶部,就需要考虑人员如何到达。
所以在做反应釜固体投料系统时,建议同时确认:
设备平台;
爬梯;
护栏;
检修通道;
吊装条件。
如果没有合适的平台,设备即使能够安装,也不代表后期能够方便维护。
十一、滤芯更换空间一定要提前确定
真空上料机的滤芯属于需要定期检查的部件。
假设设备顶部距离厂房结构只有很小的距离。
设备运行的时候没有问题。
但是到了更换滤芯的时候才发现:
滤芯抽不出来。
这时候就只能:
拆设备;
拆管道;
或者整体吊装。
这样的维护成本非常高。
因此设备安装图中需要明确:
滤芯拆装方向和最小检修空间。
如果现场高度受限,也可以从设备结构设计阶段考虑:
侧向维护;
分体式结构;
可拆卸上盖;
特殊滤芯抽取方式。
具体采用哪一种,要结合设备型号和现场空间确定。
十二、真空管道和物料管道不要为了安装方便随意缩径
顶部设备安装时,管道空间通常比较紧张。
有些现场为了避开其他设备,会把管径缩小。
例如:
前面使用DN76物料管。
到了反应釜顶部突然缩成DN50。
这种做法可能造成局部流速变化和物料输送状态变化。
尤其是细粉或者流动性一般的物料,需要谨慎。
管道设计应该同时考虑:
输送风量;
物料输送速度;
管道长度;
弯头数量;
物料特性;
系统压力。
不能单纯因为现场空间不足就随意改变管径。
十三、反应釜顶部管道弯头越少越好
如果真空上料机已经安装在反应釜顶部,末端管路实际上已经非常短。
这时候没有必要为了“调整方向”增加大量弯头。
例如:
真空上料机
↓
旋转阀
↓
短管
↓
反应釜
一般比:
真空上料机
↓
水平管
↓
90°弯头
↓
垂直管
↓
90°弯头
↓
水平管
↓
反应釜
更加紧凑。
对于粉体物料来说,每增加一个弯头,就意味着增加一个潜在的挂料和维护位置。
所以设备布置时应尽可能让物料自然向下落料。
十四、反应釜投料设备需要考虑检修时怎么拆
工程师在设计的时候经常只考虑:
“设备怎么运行?”
实际上还需要考虑:
“设备坏了以后怎么拆?”
例如旋转阀需要维修时:
能不能单独拆下来?
气动蝶阀能不能单独更换?
真空上料机是否需要整体吊下来?
法兰螺栓有没有操作空间?
设备下方有没有足够的拆装空间?
如果这些问题没有提前考虑,后期维修会非常被动。
因此比较合理的做法是:
运行空间和检修空间同时设计。
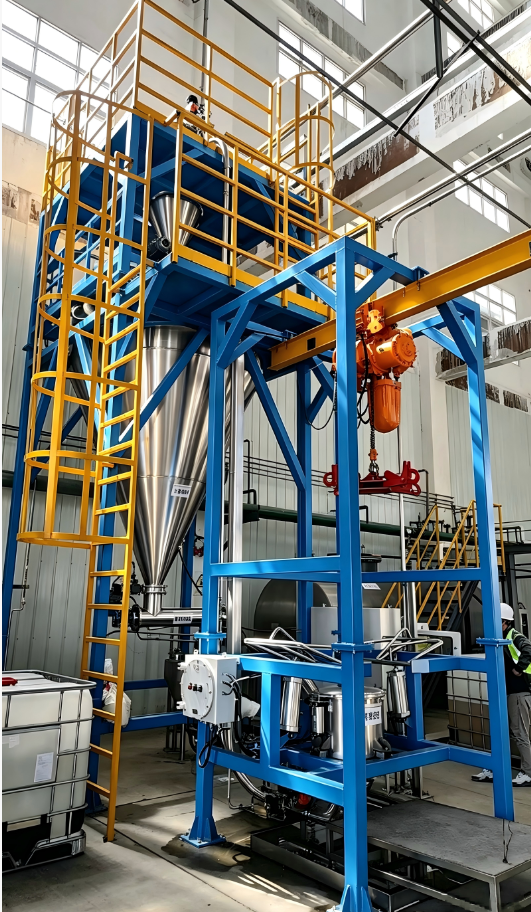
十五、一个实际的顶部安装设计思路
以反应釜固体粉体投料为例,可以采用:
无尘投料站
↓
DN76物料输送管
↓
真空上料机
↓
气动蝶阀
↓
旋转阀
↓
短距离落料管
↓
反应釜
真空系统采用独立真空管路。
真空上料机完成气固分离。
物料进入上料机料仓以后,通过旋转阀向下卸料。
如果项目要求自动化运行,可以增加:
料位检测;
压力检测;
阀门位置反馈;
旋转阀运行反馈;
反应釜状态信号;
PLC联锁。
这样整个系统就不再是简单的“真空上料机+反应釜”,而是一套完整的自动投料单元。
十六、150kg/10min这类项目怎么判断设备是否匹配
例如一个项目要求:
单批投料量:150kg;
目标时间:10min。
首先计算平均投料能力:
G = 150 ÷ 10 × 60
G = 900kg/h
也就是平均需要达到约0.9t/h。
但是这里还不能直接认为:
“选择一台1t/h设备就一定满足。”
因为实际运行还包含:
吸料时间;
清灰时间;
卸料时间;
阀门动作时间;
设备切换时间。
如果真空上料机采用间歇式工作方式,还必须把整个运行周期考虑进去。
因此设备能力应该按照:
实际有效投料时间
进行校核,而不是只看设备铭牌**输送量。
十七、为什么反应釜投料项目需要现场图纸
如果只提供:
反应釜容积;
投料量;
物料名称;
投料时间,
可以完成初步方案。
但是要真正确定顶部安装结构,还需要:
反应釜总图;
顶部管口图;
人孔图;
平台图;
厂房高度;
周围设备布置;
现场管道走向。
尤其是已经确定设备安装位置的项目,建议提供反应釜顶部的CAD图纸。
这样可以提前检查:
设备是否干涉;
维护空间是否足够;
管道是否能够连接;
旋转阀是否能够安装;
滤芯能否拆卸。
十八、苏州仕多达的反应釜顶部投料设计
苏州仕多达智能科技有限公司在反应釜固体投料项目中,可以根据反应釜结构和现场空间进行非标设计。
典型系统可以由:
无尘投料站
↓
真空输送系统
↓
真空上料机
↓
气动蝶阀
↓
旋转阀
↓
反应釜进料接口
组成。
对于不同物料和工艺,还可以进一步配置:
氮气置换;
防静电接地;
称重计量;
清管装置;
防爆电气;
压力检测;
料位检测;
PLC自动控制。
实际设备规格不能只根据反应釜容积确定,还需要根据物料性质、单批投料量、输送距离、投料时间和现场安装条件进行计算。
更多反应釜固体投料、粉体输送及真空上料系统技术资料,可访问:
十九、总结
反应釜顶部安装真空上料机,看起来只是一个设备安装问题,实际上涉及:
设备选型、接口尺寸、空间布置、物料输送、卸料方式、阀门隔离和检修维护。
如果只考虑“设备能不能装上”,后期很容易出现:
设备太高;
滤芯无法拆卸;
旋转阀维护困难;
气动阀空间不足;
管道绕行;
末端积料;
人员无法检修等问题。
比较合理的设计思路是:

先确认反应釜顶部接口和现场空间,再确定真空上料机安装方式;先确定物料路径,再确定旋转阀和气动蝶阀的位置;同时把运行、清洗和检修空间一次性考虑进去。
对于化工粉体投料项目,设备不是单独选出来再“硬塞”到反应釜顶部,而应该根据现场条件反向设计整个投料接口。
苏州仕多达智能科技有限公司