
反应釜粉体投料如何减少残留?从投料接口、旋转阀到密闭落料设计分析
粉体进入反应釜后为什么容易挂壁、积料和残留?从真空上料、旋转卸料、管道布置和反应釜进料口分析工程设计方法
一、反应釜粉体投料为什么容易出现残留
很多客户在设计反应釜固体投料系统时,最开始关注的是:
“能不能把物料输送进去?”
但是设备真正投入生产以后,经常会出现另外几个问题:
投料结束以后管道里面还有粉;
旋转阀里面有积料;
反应釜进料口周围挂粉;
投料完成以后清理比较麻烦;
换批生产时容易出现物料交叉污染。
这些问题通常不是单一设备造成的。
真正需要考虑的是:
从物料进入输送管道开始,到最终进入反应釜的整个投料路径。
典型流程可以设计成:
吨袋拆包机或无尘投料站
↓
真空输送
↓
↓
旋转卸料装置
↓
短距离落料管
↓
反应釜进料口
这种方式的重点不是单纯提高输送速度,而是让物料尽可能在密闭、连续、少积料的路径中完成转移。

二、反应釜投料残留主要发生在哪几个位置
根据实际设备结构,比较容易出现残留的位置通常有以下几个。
1. 输送管道
如果管道水平段过长,或者物料输送速度下降,部分粉体可能沉积在管道底部。
特别是细粉、吸湿性粉体以及流动性较差的物料,需要重点考虑。
2. 弯头
普通短半径弯头在粉体输送过程中容易产生冲击。
颗粒撞击弯头内壁以后,部分物料可能附着在管壁上。
所以在粉体负压输送项目中,通常需要根据物料特性选择合理的弯头形式。
3. 真空上料机内部
真空上料机主要承担气固分离。
物料进入设备以后,会落入料仓。
如果设备内部结构存在死角,就可能形成积料。
因此与物料接触的内部结构需要尽量减少明显死角。
4. 旋转阀
旋转阀属于典型的机械卸料设备。
转子腔体在旋转过程中携带物料向下排出。
如果物料流动性较差,或者转子与壳体之间存在局部积料,就可能产生残留。
5. 反应釜进料短管
很多项目忽略了这一段。
实际上,从旋转阀出口到反应釜内部的距离如果过长,粉体在落料过程中可能在管壁上附着。
所以如果客户明确要求:
投料后尽量减少残留。
那么反应釜顶部的进料接口设计就非常重要。
三、减少残留的**原则:尽量缩短投料末端
对于反应釜固体投料系统,设备布置时可以尽量采用:
真空上料机 → 卸料阀 → 反应釜进料口
的紧凑结构。
例如将真空上料机直接安装在反应釜顶部人孔或专用进料接口位置。
这样可以减少:
水平输送距离;
垂直落料距离;
中间管道数量;
弯头数量;
法兰连接数量。
从工程角度看,投料末端越简单,后期残留和清洗问题通常越容易控制。
这也是反应釜粉体投料设备进行非标设计时需要重点考虑的地方。

四、为什么不建议把投料管道设计得特别长
假设同样是给反应釜投料。
方案A:
真空上料机直接安装在反应釜顶部。
方案B:
真空上料机安装在距离反应釜较远的位置,再通过一段较长管道输送到反应釜。
如果客户特别关注:
投料结束后的物料残留。
那么方案A通常更容易控制。
因为方案B增加了:
管道长度;
弯头;
连接件;
水平段;
垂直段。
这些部位都可能成为物料残留点。
当然,如果受到车间空间、设备高度或者操作平台限制,仍然可以采用远距离输送。
但这时候就需要增加相应的清管和吹扫设计。
五、旋转阀为什么适合布置在反应釜顶部
在一些反应釜固体投料项目中,物料经过真空上料机完成气固分离以后,可以采用旋转阀进行卸料。
典型流程:
真空输送
↓
真空上料机
↓
旋转阀
↓
反应釜
旋转阀主要作用不是产生真空。
它的作用是:
控制物料从料仓向下游设备稳定排料。
这样就可以把:
“负压输送”
和
“重力卸料”
分开。
上游负责把物料输送到料仓。
下游通过旋转阀控制排料。
对于反应釜顶部投料,这种结构比较容易实现紧凑布置。
六、为什么有些项目不适合直接把真空管接进反应釜
如果反应釜内部存在:
挥发性溶剂;
有机蒸气;
氮气保护;
一定压力变化;
或者对物料污染比较敏感,
那么真空输送端和反应釜内部之间不能简单采用一根管道直接连通。
因为这样会造成两个工艺系统之间相互影响。
例如:
反应釜内部气体可能进入输送系统;
反应釜压力变化可能影响上料机工作状态;
物料可能受到反应釜气氛影响。
因此实际工程中通常需要通过:
气固分离 + 独立卸料 + 阀门隔离
来实现两个系统之间的工艺隔离。
七、反应釜有机溶剂工况下更需要注意密闭投料
如果反应釜内部存在乙醇、醋酸或者其他挥发性介质,那么粉体投料设计与普通常压料仓投料不同。
此时更关注:
投料过程中是否会把反应釜内部气体带出。
传统人工开盖投料容易出现:
开盖;
倒料;
粉尘扩散;
挥发性气体逸出;
重新关闭。
而密闭投料可以减少人员直接接触物料和反应釜内部气体的机会。
典型结构可以设计成:
无尘投料站
↓
真空上料机
↓
物料管道
↓
真空上料料仓
↓
旋转阀
↓
反应釜进料口
同时根据工艺要求设置:
氮气置换;
阀门联锁;
静电接地;
防爆电气;
压力检测等安全措施。
具体配置需要根据物料危险特性和现场防爆区域进行确定。
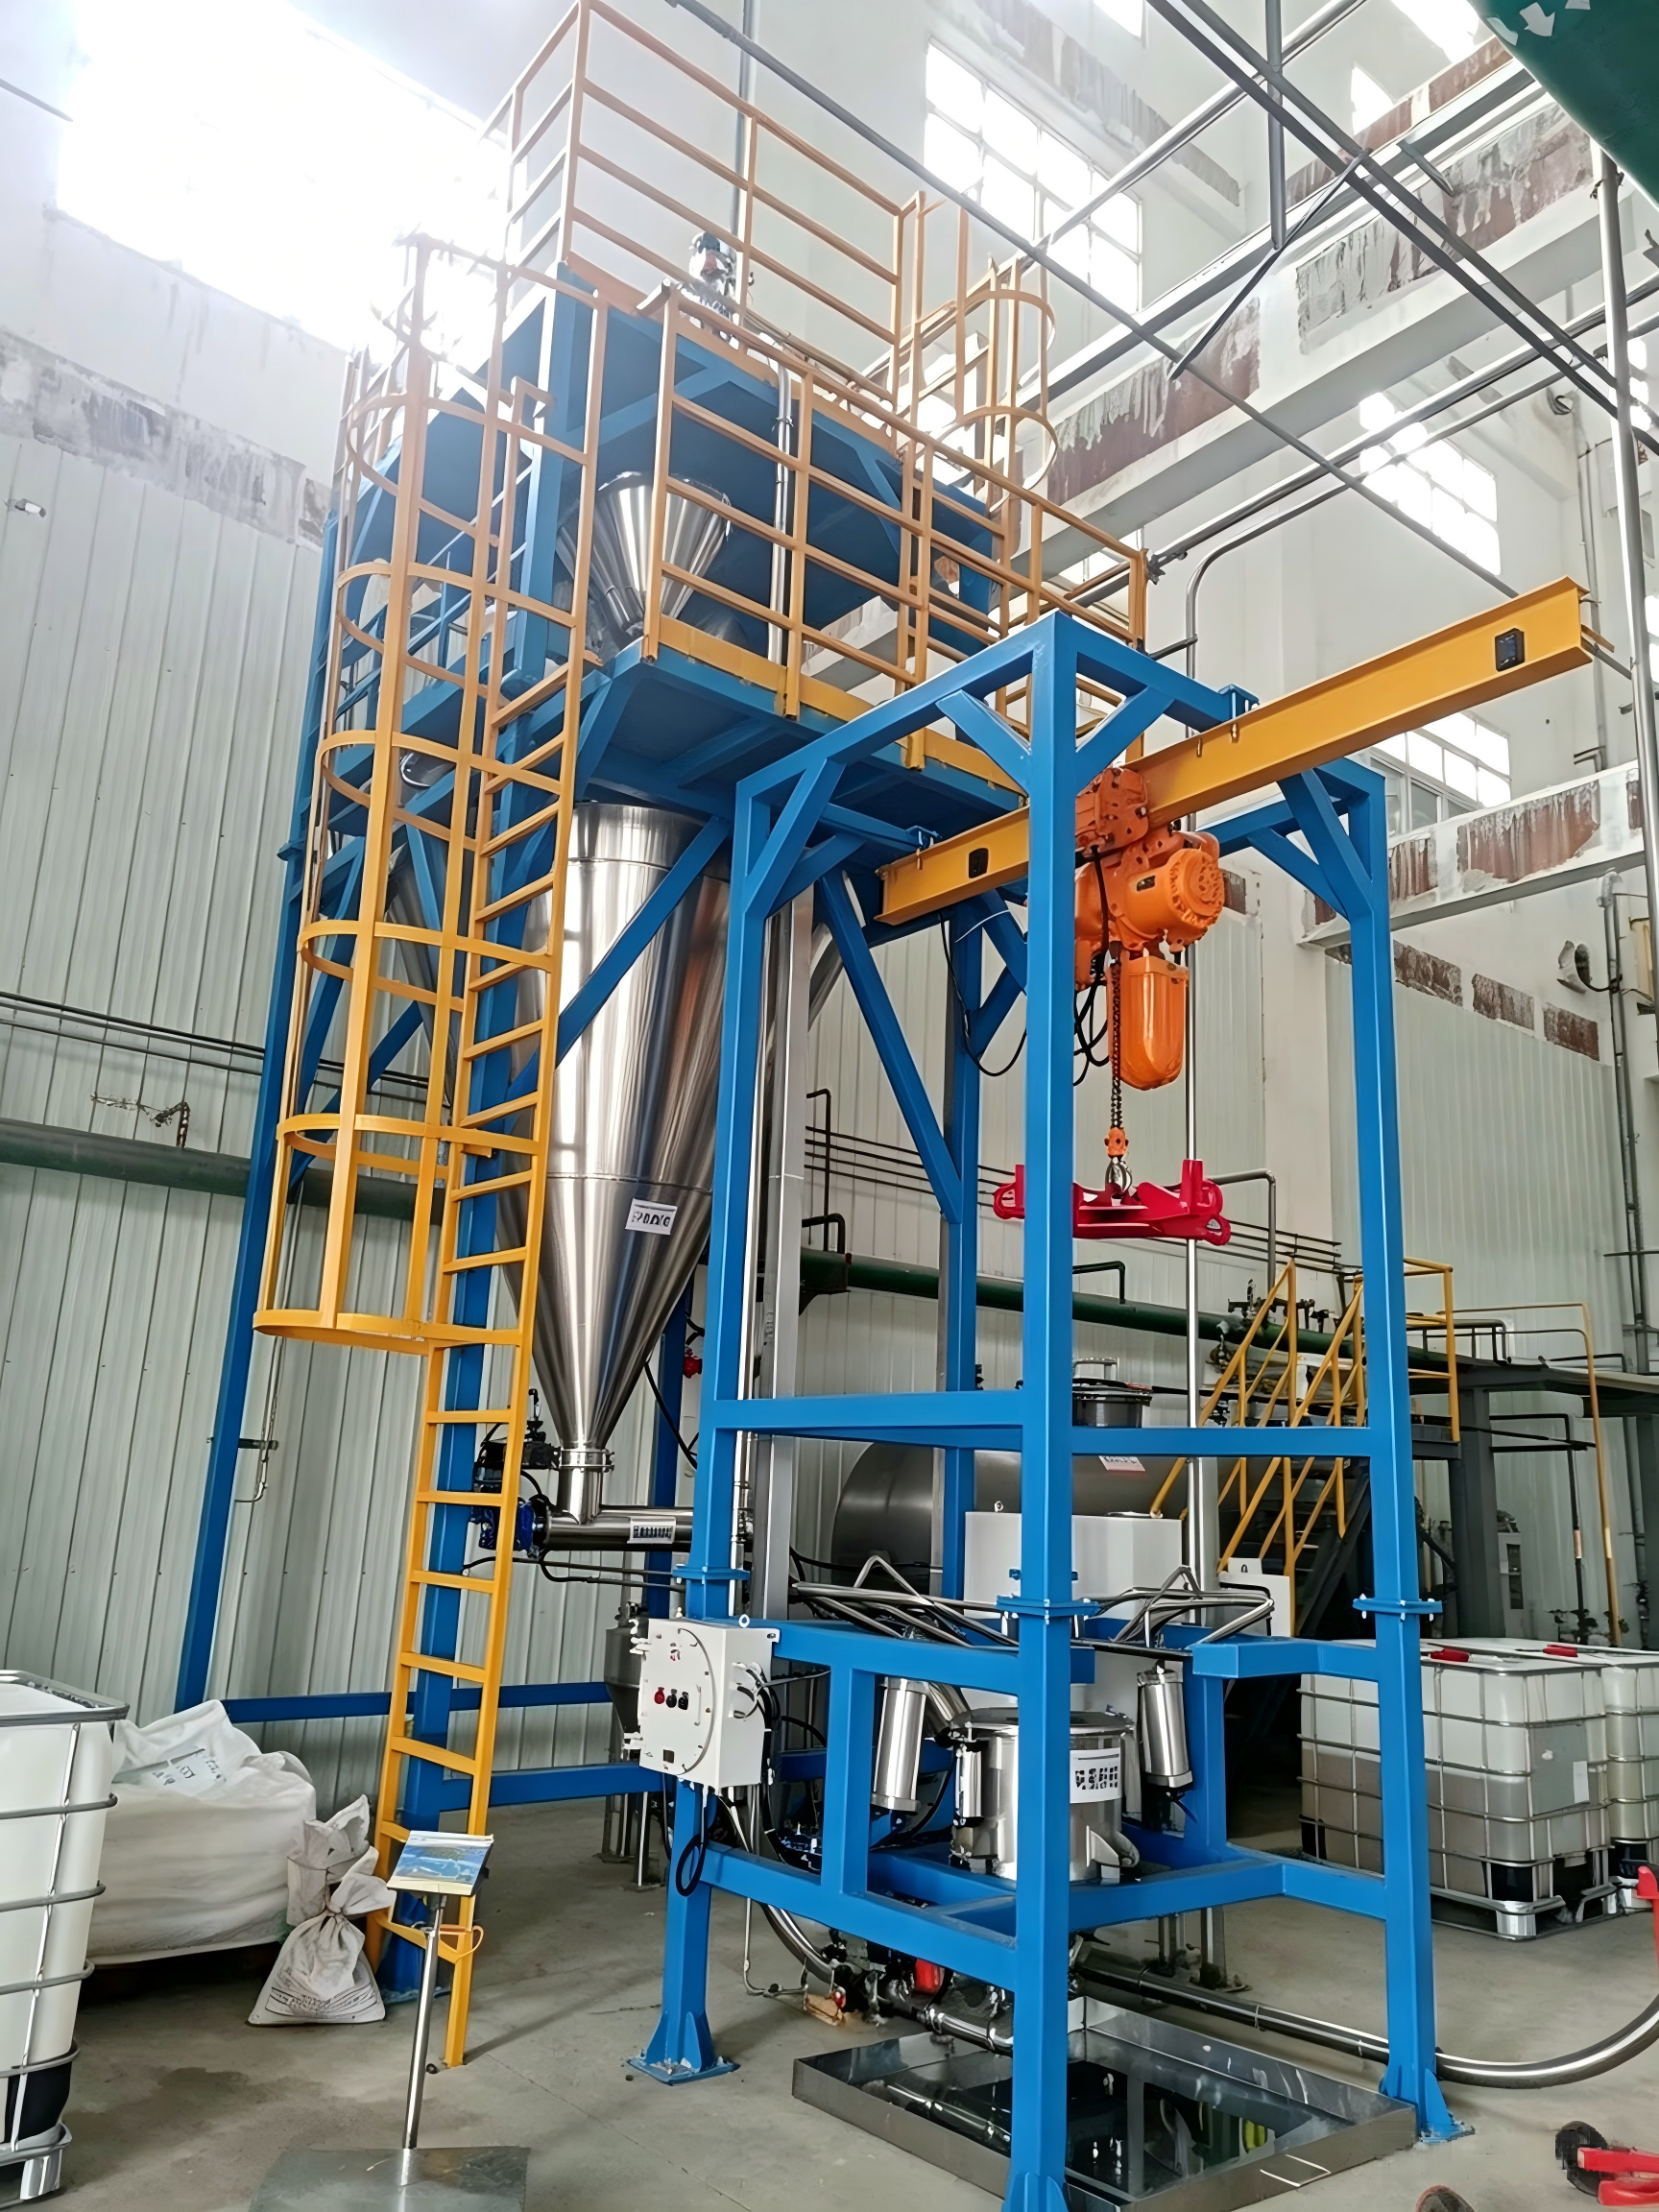
八、投料完成后如何减少管道残粉
如果客户明确提出:
“投料完成以后管道里面不能有明显残料。”
那么在设备设计阶段就应该考虑清管。
一种比较常见的方法是:
清管装置。
投料完成以后,通过压缩空气或者氮气推动清管介质,对物料管道进行清扫。
其基本思路是:
物料输送结束
↓
关闭上游供料
↓
切换清管状态
↓
推动清管介质
↓
将残留物料推向反应釜
↓
完成管道清理。
具体采用哪一种清管方式,需要根据管道长度、管径、物料性质和反应工艺确定。
如果反应釜内部不能接受清管介质进入,则不能简单采用空气直接吹扫,而需要重新设计末端处理方式。
九、不是所有粉体都适合采用相同清管方式
例如:
流动性好的颗粒物料,
与
容易粘壁的细粉,
清管方式就可能不同。
如果物料具有:
高粘附性;
吸湿性;
静电性;
易结块;
遇空气容易反应;
对氧含量敏感;
那么清管介质需要谨慎选择。
对于某些需要保持低氧环境的工艺,可以考虑采用氮气进行置换或吹扫。
但是氮气并不是所有项目都必须配置。
最终应该根据实际工艺和安全要求确定。
十、反应釜顶部进料接口不能只考虑“能不能装上”
设备接口设计经常出现一个问题:
客户首先确定了反应釜人孔尺寸,然后要求投料设备直接安装。
实际上还需要检查:
进料口直径;
设备安装高度;
人孔法兰规格;
旋转阀尺寸;
真空上料机高度;
维护空间;
滤芯拆装空间;
气动阀动作空间;
管道连接方向。
例如一台真空上料机安装在反应釜顶部以后,如果滤芯无法抽出,那么设备即使能够正常投料,也不方便后期维护。
因此:
反应釜固体投料装置必须同时考虑运行和维护。
十一、物料出口越靠近反应釜中心,越容易减少挂壁
如果反应釜顶部进料口位置允许,投料口的落料位置也值得考虑。
粉体从顶部进入以后,如果直接落在反应釜内壁附近,部分物料可能附着在釜壁。
如果工艺允许,可以根据搅拌形式和釜体结构选择合适的进料位置,使物料进入后能够尽快参与搅拌和分散。
这里不能简单认为:
“进料口越靠中心越好。”
因为不同反应釜的:
搅拌桨结构;
挡板;
液位;
釜顶结构;
加料口位置;
工艺要求,
都不同。
因此需要结合反应釜图纸进行确定。
十二、对于粉体投料,气固分离位置非常重要
真空上料系统中的气固分离设备,主要任务是:
让物料留下,让输送空气通过。
如果气固分离效果不好:
细粉可能进入真空管道;
过滤器负荷增加;
风机受到污染;
系统风量下降。
所以真空上料机的过滤器不仅影响环保,还直接影响输送稳定性。
在实际设计时,需要根据:
粉体粒径;
输送量;
粉尘浓度;
过滤精度;
清灰方式;
运行周期,
确定过滤面积。
十三、反应釜投料系统不能只追求“快”
客户经常提出:
“150kg,10分钟以内投完。”
这个要求本身没有问题。
但如果只为了提高速度,把风量、给料量和管径不断放大,也可能产生新的问题。
例如:
输送速度过高;
物料冲击设备;
粉体破碎;
静电增加;
过滤器负荷增加;
噪声增加。
所以工程设计应该是:
在满足投料时间的基础上,选择稳定的输送工况。
例如:
150kg / 10min
对应平均质量流量:
G = 150 ÷ 10
G = 15kg/min
换算成小时:
G = 15 × 60
G = 900kg/h。
也就是说,理论平均输送量约:
0.9t/h。
但是实际设备还需要考虑吸料、清灰、卸料等动作周期。
如果采用间歇式真空上料机,就不能简单按照:
150kg ÷ 10min
直接确定设备型号。
十四、为什么反应釜投料系统需要考虑联锁
一套自动投料系统运行时,设备之间不能各自独立运行。
例如:
反应釜未准备好,
真空上料机不能开始投料。
旋转阀没有达到运行状态,
上游不能持续供料。
料仓高料位,
上游吸料应该停止。
反应釜压力异常,
投料程序需要暂停。
所以控制逻辑通常需要设置:
反应釜状态 → 料位 → 阀门状态 → 真空状态 → 输送状态 → 卸料状态
等联锁条件。
这样才能避免:
空输送;
满仓继续进料;
阀门未打开就投料;
反应釜异常状态下继续投料。
十五、反应釜粉体投料的工程设计重点
如果客户真正关心的是:
“粉体投料以后尽量不要残留。”
那么设计重点应该放在整个物料路径,而不是只更换一台真空上料机。
可以重点控制:
1. 缩短物料输送距离
减少不必要的水平管道。
2. 减少弯头
特别是末端投料管路。
3. 合理选择管径
避免物料长期低速运行造成沉积。
4. 选择合适的卸料方式
根据物料性质选择旋转阀、蝶阀、螺旋等结构。
5. 优化反应釜进料接口
减少死角和积料区域。
6. 增加清管方案
对于对残留要求较高的项目,需要从设计阶段考虑清管。
7. 考虑换批清洗
如果多个物料共用设备,需要特别考虑交叉污染问题。
十六、苏州仕多达反应釜固体投料系统设计思路
苏州仕多达智能科技有限公司主要针对化工、精细化工、新材料、医药中间体等行业的粉体和颗粒物料投料工况,设计反应釜固体投料系统。
系统可以根据现场工艺组合:
吨袋拆包机
↓
无尘投料站
↓
真空上料机
↓
不锈钢输送管道
↓
真空上料料仓
↓
旋转阀或其他卸料装置
↓
反应釜进料口
根据工艺要求,还可以配置:
称重计量、氮气置换、防静电、清管装置、防爆控制以及PLC联锁控制。
具体配置需要根据物料特性、反应釜结构、投料量、投料时间和现场危险区域进行设计,而不是所有项目采用完全相同的设备组合。
更多反应釜固体投料设备和粉体输送方案,可直接访问:

网站重点提供反应釜固体投料装置、真空上料机、无尘投料站、吨袋拆包机、粉料输送及自动配料系统等技术资料。
十七、总结
反应釜粉体投料要减少残留,不能只考虑“物料能不能进去”。
真正需要考虑的是:
物料从哪里来 → 怎么输送 → 在哪里气固分离 → 怎么卸料 → 通过什么接口进入反应釜 → 投料结束以后怎么清理。
对于普通粉体,可以采用:
真空上料机 + 短距离管道 + 旋转卸料 + 反应釜顶部进料
的紧凑方案。
对于对残留、换批清洗或者工艺气氛要求较高的项目,还需要进一步考虑:
清管、氮气置换、阀门隔离、密闭连接和设备内部结构。
因此,反应釜固体投料装置并不是简单地在反应釜上面安装一台真空上料机,而是需要从整个物料路径进行工程设计。
苏州仕多达智能科技有限公司