
光刻胶树脂粉体投料如何减少残留?从真空输送到反应釜进料口的工程设计
对于高价值树脂、粉体添加剂等物料,投料系统除了要做到无尘,还需要重点解决管道、料仓和阀门中的残留问题。
一、树脂粉体投料真正难在哪里?
普通粉体输送主要关心:
能不能输送过去。
而树脂、电子化学品等高价值物料还需要考虑:
输送以后设备里面还剩多少。
例如一次生产需要投:
100 kg树脂。
如果投料完成后:
管道残留2 kg;
料仓残留1 kg;
阀门内部残留0.5 kg;
那么设备中可能还有数公斤物料。
对于普通大宗粉体,这个损失可能并不明显。
但对于高价值树脂或者添加剂,残留不仅意味着物料损耗,还可能影响下一批次产品。
因此这类项目的设计目标应该从:
“输送得过去”
提高到:
“输送稳定 + 投料密闭 + 残留可控 + 易于清洁”。

二、人工直接倒入反应釜为什么不是理想方式?
人工开盖投料最简单。
但是对于树脂粉体,通常会遇到:
粉尘飞扬;
物料附着;
人工操作误差;
批次之间清洁困难;
反应釜与外界空气直接连通。
如果物料还具有轻质、易扬尘等特点,人工投料过程中产生的粉尘更加明显。
因此可以采用:
无尘投料站 + 真空输送 + 反应釜密闭进料
的结构。
三、无尘投料站负责什么?
无尘投料站并不是简单的一个“倒料台”。
它实际上承担三个作用:
**:人工拆袋位置
操作人员可以在投料站完成小袋拆包。
第二:局部粉尘控制
投料过程中产生的粉尘由负压气流带入过滤系统。
第三:为后端真空输送提供稳定料源
物料进入投料站后,通过输送管道被真空上料系统吸走。
这样人工操作区域和反应釜之间就建立了一条相对密闭的物料通道。

四、真空输送为什么适合树脂粉体?
真空输送**的特点是:
整个输送过程可以在负压状态下完成。
与正压输送相比,负压系统在某些化工粉体投料场景中更容易控制粉尘外逸。
如果管道某个连接点出现微小泄漏,空气更容易进入系统,而不是把粉尘从连接点向外吹出。
但这并不意味着负压系统可以忽略密封。
实际工程中仍然需要对:
卡箍;
法兰;
软连接;
阀门;
过滤仓;
进行密封设计。
五、真正影响残留量的是哪些位置?
如果要降低残留,建议重点检查以下五个位置。
1. 输送管道
管道内壁越粗糙,粉体越容易附着。
因此高洁净要求的系统通常会考虑:
不锈钢管;
内壁抛光;
合理弯头;
减少死角。
2. 弯头
弯头是粉体撞击和积料比较明显的位置。
如果普通90°短弯头较多,物料更容易在局部形成沉积。
对于易附着粉体,可以考虑大半径弯头。
3. 真空上料机料仓
料仓底部如果存在平底、台阶或结构死角,也可能形成残料。
4. 旋转阀
旋转阀内部存在多个叶片腔体。
如果物料容易粘附,阀腔本身就是需要重点考虑的位置。
5. 反应釜进料口
如果进料口过长或者内部存在突出的结构,也可能形成挂料。
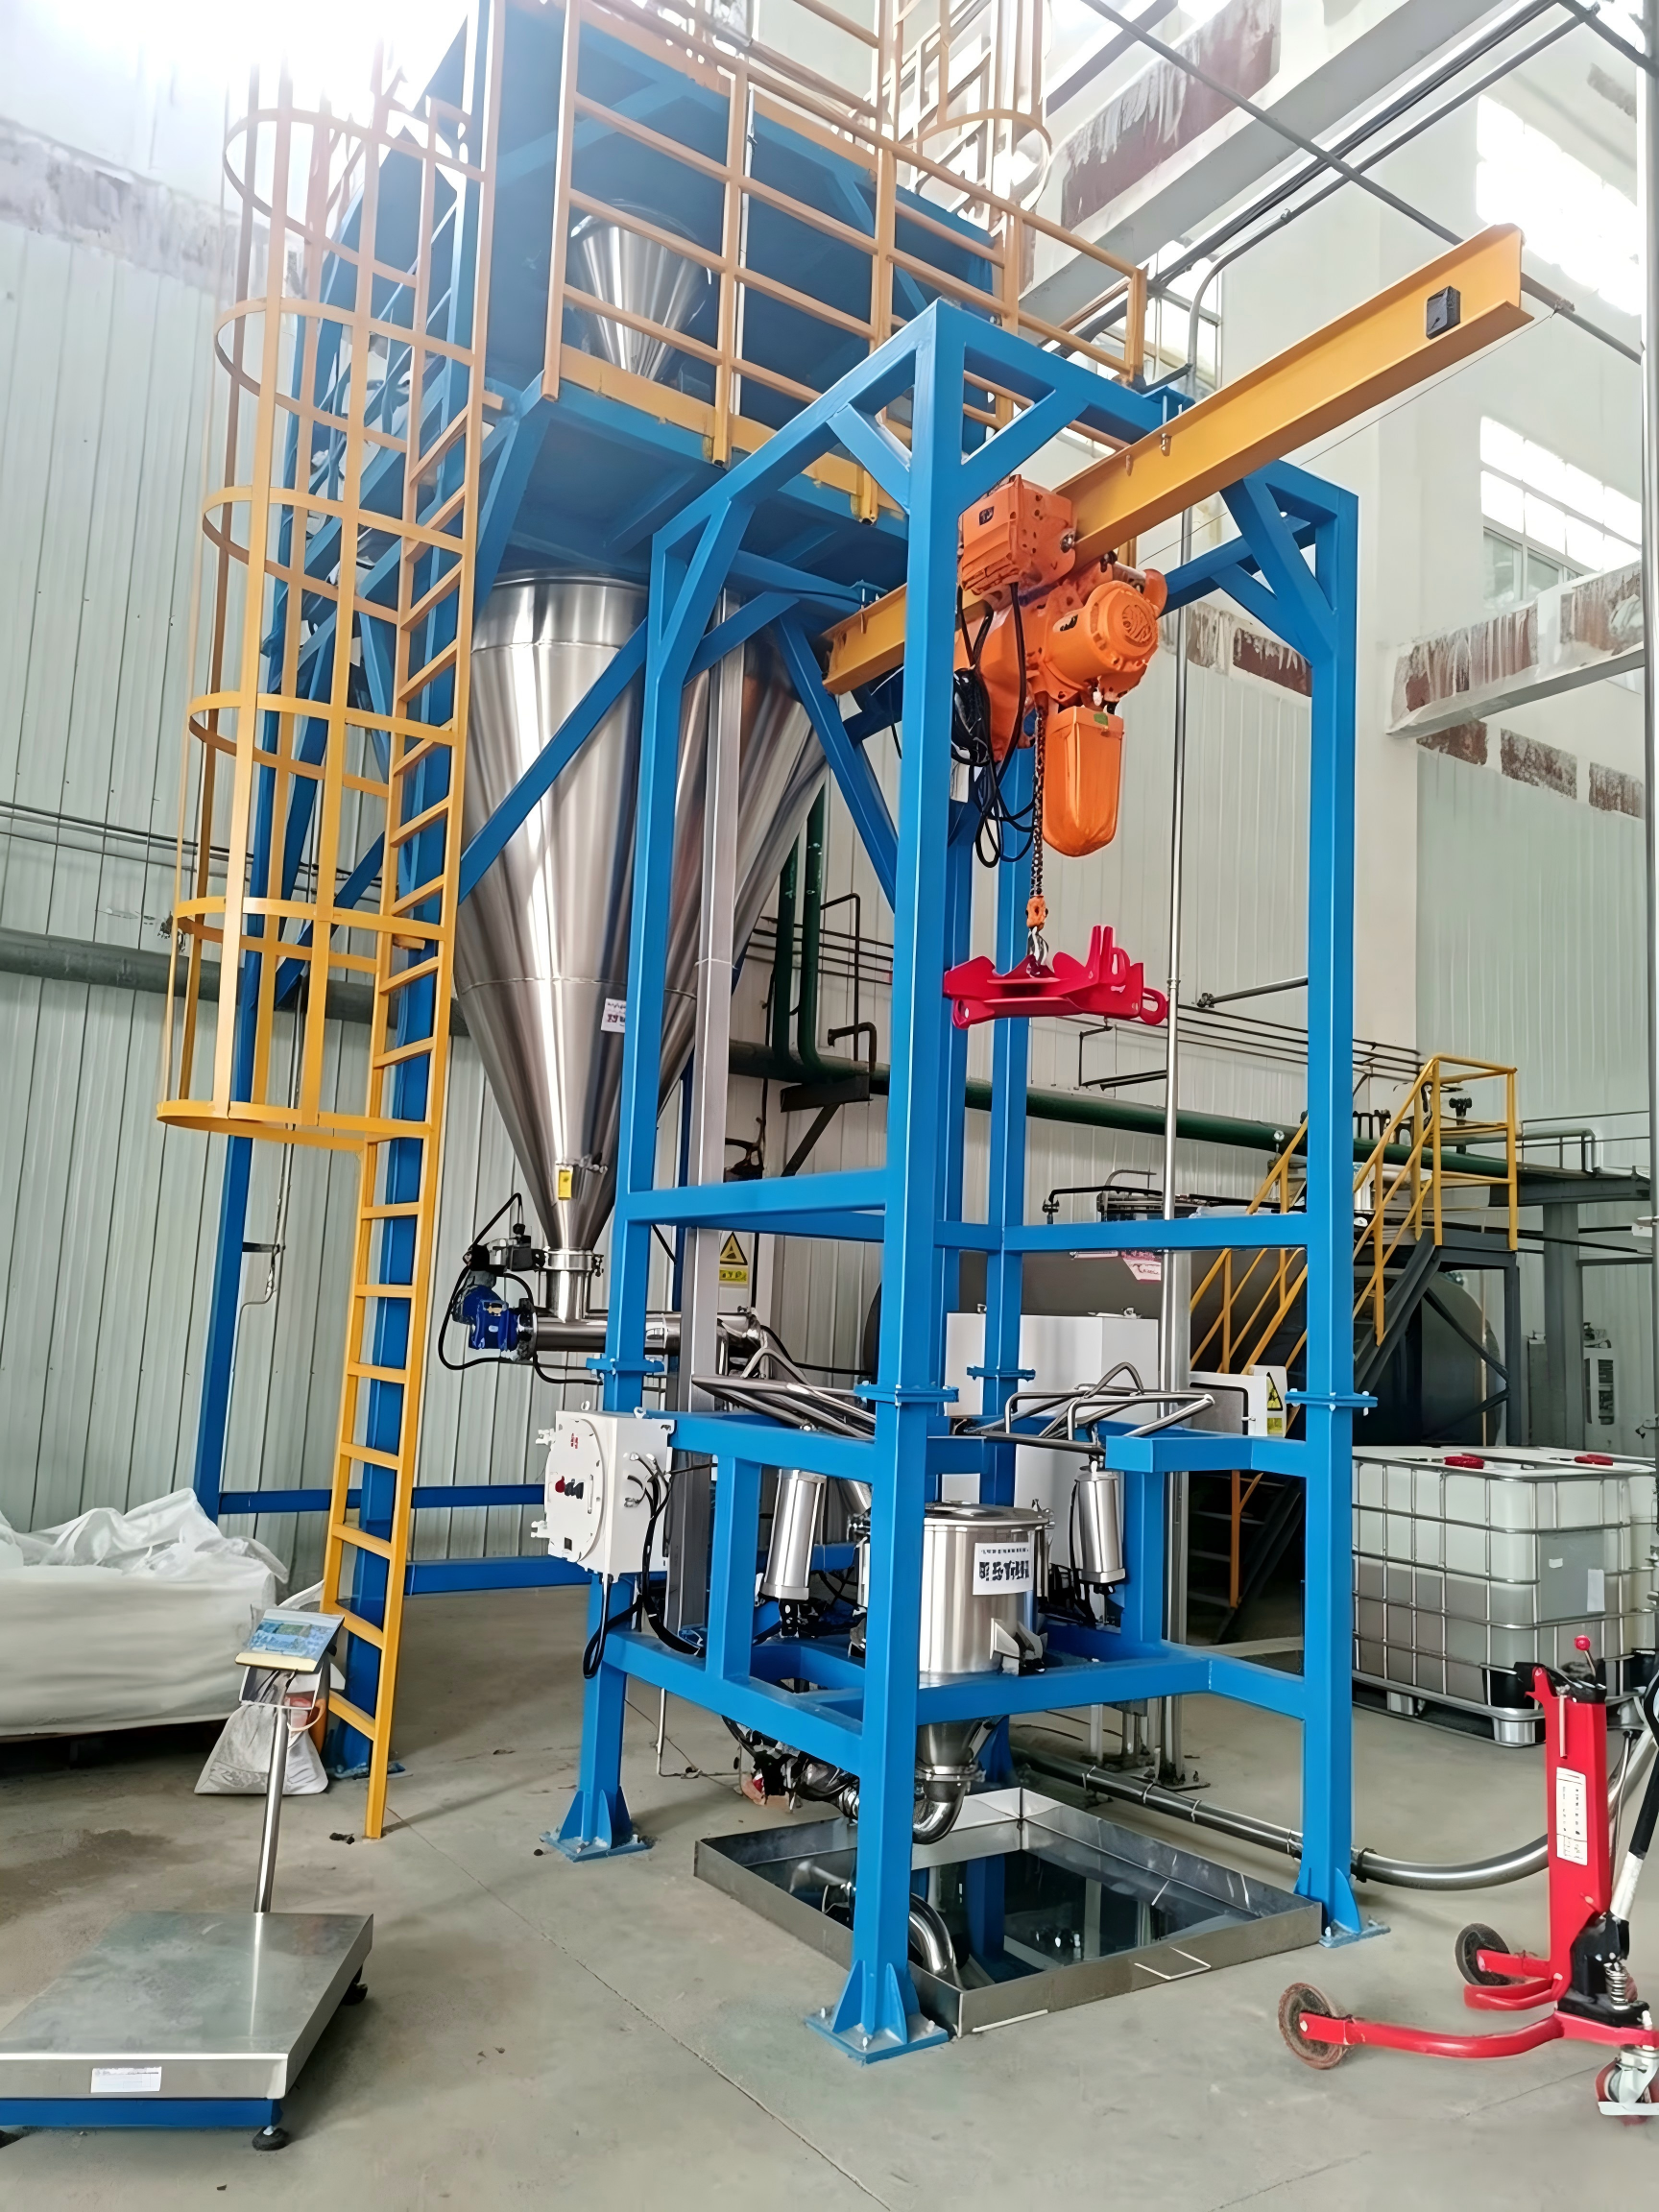
六、为什么工程上经常使用大弯头?
对于一些容易附着、容易破碎或者对残留敏感的粉体,大半径弯头通常比急转弯更容易控制物料状态。
例如:
R900大弯头
相比普通小半径弯头,物料在弯头处的转向更加平缓。
这样可以减少:
物料高速撞击;
局部积料;
管道磨损;
粉体破碎。
当然,大半径弯头并不是所有项目都必须使用。
最终需要根据:
管径;
输送速度;
物料特性;
设备空间;
进行选择。
七、管道直径为什么也会影响残留?
很多人只把管径理解成:
“管径越大,输送量越大。”
实际上管径还会影响管道内气固两相流状态。
如果管径过大,而风量没有相应增加,气速可能下降。
气速过低时,部分物料可能在管底形成沉积。
如果管径过小,则可能造成:
输送速度过高;
粉体碰撞增加;
压力损失增加;
弯头积料;
设备负荷增加。
所以降低残留不能简单靠“把管道做大”。
八、投料完成以后如何把管道里面的物料清出来?
对于高洁净要求的项目,可以根据工艺考虑:
方案一:氮气吹扫
使用氮气推动管道中的残余物料。
适合需要减少空气进入的场景。
方案二:压缩空气清管
利用压缩空气对管道进行吹扫。
适合对氧气没有特殊要求的工艺。
方案三:真空抽空
投料完成以后继续保持一定时间的真空,将管道中残余粉体吸入指定位置。
方案四:机械清管
对于特殊管道,可以设计专用清管结构。
具体采用哪种方式,需要根据物料性质和产品工艺确定。
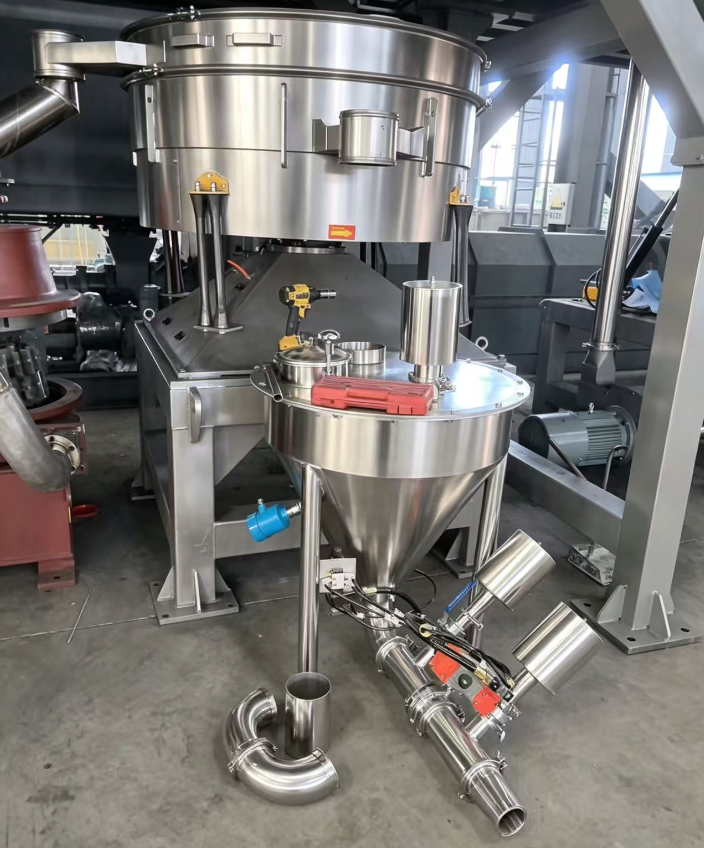
九、清管不能简单理解成“吹得越大越干净”
如果物料是轻质细粉,气流过强可能造成:
粉体重新扬尘;
滤芯负荷增加;
下游过滤压力升高。
如果物料具有较强粘附性,仅仅增加吹扫风量也不一定能把所有残留清除。
因此清管设计应该考虑:
气速 + 物料性质 + 管径 + 管路长度 + 弯头结构 + 收集位置。
十、过滤器为什么也需要考虑残留?
真空上料机过滤器的作用是气固分离。
但对于高价值粉体,过滤器本身也可能成为物料滞留位置。
尤其是:
超细粉;
树脂粉;
易黏附粉;
静电明显粉体;
在滤芯表面会形成一定粉尘层。
因此设计时需要考虑:
过滤面积 + 过滤精度 + 反吹方式 + 清灰周期。
如果过滤器长期积粉,除了影响残留,还会影响后续输送能力。
十一、为什么不能只追求0.3 μm过滤精度?
实际项目中经常有人直接提出:
“我要0.3微米过滤。”
但是过滤精度并不是越高越好。
过滤器需要同时满足:
粉体截留能力;
风量要求;
压差要求;
清灰能力;
物料特性;
使用寿命。
如果过滤器选得过于保守,可能增加系统阻力。
所以真正的工程设计不是单独确定一个“过滤精度”,而是综合确定:
过滤材料 + 过滤面积 + 过滤精度 + 运行风量。
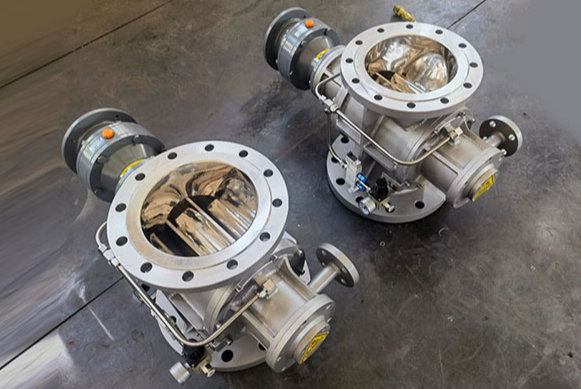
十二、旋转阀为什么会影响残留?
如果采用旋转阀将物料从真空上料机卸入反应釜,需要重点关注旋转阀内部结构。
因为旋转阀运行时,物料会进入叶轮腔体。
停机以后,腔体内部可能残留物料。
对于普通大宗粉体,这种残留影响可能比较小。
但对于高价值或者容易交叉污染的物料,就需要重点考虑。
设计时可以根据要求选择:
快拆结构;
易清洁结构;
合理的内部间隙;
适合物料特性的密封形式。
十三、一个实际的低残留投料结构
对于高价值树脂粉体,可以考虑:
小袋/吨袋
↓
密闭拆包站
↓
DN76物料管道
↓
R900大弯头
↓
STD-430DB真空上料机
↓
DN125旋转阀
↓
反应釜进料口
同时配置:
氮气吹扫接口 + 清管装置 + PLC联锁。
具体设备型号和管径应根据实际输送量重新计算。
十四、如果一条系统需要给多台反应釜投料怎么办?
这时候需要特别注意物料交叉污染问题。
例如:
一套真空动力系统服务:
A反应釜;
B反应釜;
C反应釜。
如果A、B、C使用不同树脂或添加剂,那么共用管道以后,清洁要求会明显提高。
工程上可以考虑:
方案一:不同物料独立管道
最直接。
优点是交叉污染风险低。
缺点是设备投资增加。
方案二:共用动力源,不共用物料管道
例如:
一台罗茨风机
分别服务多个输送支路。
这样可以降低动力设备数量,同时保持物料管路独立。
方案三:共用管道 + 清管
投资较低,但对清洁和验证要求更高。
具体方案需要结合产品批次、物料种类和清洁标准确定。
十五、工程设计中真正应该关注的是“残留路径”
降低残留不能只看真空上料机。
应该把整个物料路径画出来:
包装袋
→ 拆包站
→ 吸料口
→ 水平管道
→ 垂直管道
→ 弯头
→ 真空上料机
→ 旋转阀
→ 反应釜进料口
然后逐段判断:
这里有没有死角?
这里会不会挂料?
能不能拆开清洁?
能不能吹扫?
停机以后物料会不会沉积?
这才是真正的工程设计思路。
十六、仕多达的设计重点
苏州仕多达智能科技有限公司在设计粉体反应釜投料系统时,对于高价值树脂、电子化学品等物料,会根据客户工艺要求重点考虑:
输送过程密闭;
管道内部残留;
弯头结构;
真空上料机过滤结构;
旋转阀内部残留;
清管方式;
氮气保护;
批次切换;
设备清洁。
不同项目并不一定使用完全相同的设备组合。
真正合适的方案,需要根据物料和工艺来确定。
十七、总结
对于光刻胶树脂、电子化学品及其他高价值粉体,投料系统的设计目标不能只写成:
“满足输送能力。”
更合理的设计目标应该包括:
输送稳定、密闭投料、减少残留、方便清洁、控制交叉污染。
尤其是批次切换频繁的生产线,管道、弯头、真空上料机和旋转阀内部的结构都会影响最终清洁效果。
因此在项目开始阶段就应该考虑残留问题,而不是设备安装完成以后再想办法清理。
苏州仕多达智能科技有限公司可根据客户物料特性、反应釜规格、单批投料量和现场布置,对树脂粉体及化工粉体反应釜投料系统进行非标设计。