
粉体真空输送为什么会堵管?从管径、风速到物料沉积分析原因
真空上料机运行一段时间后吸料变慢、负压升高,现场应该检查哪些问题
粉体真空输送为什么会堵管?从管径、风速到物料沉积分析原因
粉体真空输送系统在刚安装调试的时候运行正常,使用一段时间以后突然出现吸料速度变慢,这种情况在现场并不少见。
操作人员通常**反应是:
“是不是风机坏了?”
但实际检查以后,经常会发现风机本身没有问题。
真正出现问题的地方可能在:
输送管道;
弯头;
吸料枪;
物料入口;
真空上料机过滤器;
甚至物料本身。
其中比较典型的一种情况就是管道内出现物料沉积,最后形成堵管。
苏州仕多达智能科技有限公司在进行粉体负压输送系统设计时,会根据物料性质、输送量、管道长度和设备运行方式,对堵管风险进行综合判断。
一、粉体真空输送堵管通常有哪些表现?
堵管并不一定一开始就表现为“完全堵死”。
比较常见的过程是:
刚开始吸料正常;
吸料一段时间以后速度下降;
真空度逐渐升高;
风量下降;
设备吸料声音发生变化;
最终物料无法继续进入设备。
如果现场有真空压力表,可以观察到一个比较明显的变化:
物料输送越困难,系统负压可能越高,但实际输送量反而越来越低。
这时候不能简单认为:
“真空度越高,吸力越大,所以设备应该没有问题。”
因为系统可能已经出现了明显的气流通道受阻。
二、为什么管道会堵?
粉体输送堵管一般不是单一原因造成的。
常见原因包括:
管径选择过小;
输送风量不足;
气流速度下降;
物料一次进入量过大;
物料吸湿结块;
水平管道过长;
弯头处积料;
过滤器阻力增加;
吸料枪结构不合理;
输送管道内部存在台阶或缩径。
因此,处理堵管不能只做一件事情。

三、管径过小为什么容易堵?
假设系统输送粉体,需要一定的空气流量。
管径越小,在相同物料输送量下,单位截面积上的物料浓度就会提高。
同时,系统需要更高的空气速度才能维持粉体悬浮和输送。
如果实际风量不足,就可能出现:
粉体速度下降;
管底开始积料;
积料越来越多;
最后形成堵塞。
特别是长距离水平输送,管径过小造成的问题会更加明显。
所以设计管道时不能只看设备接口尺寸。
四、管径太大是不是就不会堵?
也不是。
这是粉体输送设计中非常容易产生的一个误区。
如果管径过大,而风量没有同步增加,那么空气速度就会下降。
例如:
同样10m³/min风量,
DN76管道中的空气速度约36.7m/s;
DN102管道中的空气速度约20.4m/s。
两者差异非常明显。
如果某种粉体需要较高的输送速度才能稳定输送,那么直接把管径放大而不增加风量,同样可能导致物料沉积。
因此:
管径太小和管径过大,都可能造成输送问题。
关键是管径与风量、输送量相匹配。
五、物料本身也是堵管的重要原因
不同粉体的输送特性差别非常大。
例如:
人工石墨粉;
碳粉;
树脂粉;
淀粉;
食品粉体;
药用粉体;
金属粉末。
即使它们的堆积密度相近,实际输送状态也可能完全不同。
需要关注:
粒径;
粒径分布;
含水率;
流动性;
黏附性;
静电特性;
结块倾向。
特别是吸湿性比较强的粉体,在空气湿度较高的情况下容易出现结块。
结块以后,原来可以正常通过DN76管道的物料,可能变成更大的团聚体。
这时候堵管风险会明显增加。
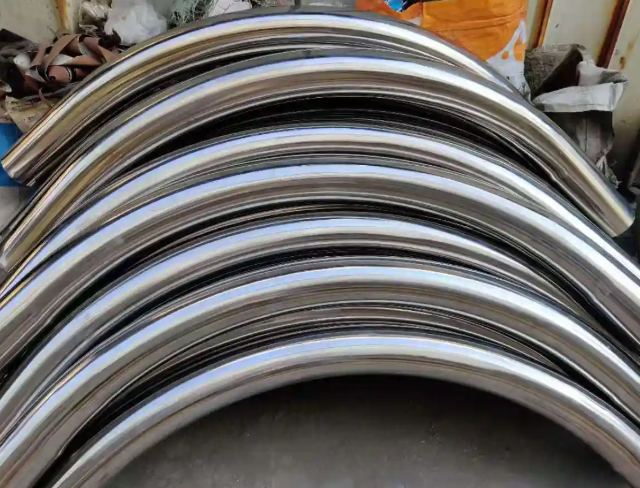
六、弯头为什么容易积料?
直管段通常不是最容易积料的位置。
比较容易出现问题的是:
90°弯头;
小半径弯头;
三通;
变径;
阀门;
软连接。
粉体通过弯头时,气流方向发生改变,物料颗粒受到惯性作用,会与管壁发生碰撞。
如果输送速度不足,部分物料就可能在弯头底部沉积。
所以粉体输送项目中通常更倾向于使用较大半径弯头。
例如R900大弯头,在一些长距离粉体输送项目中就比普通小半径弯头更有利于减少物料冲击和积料。

七、为什么水平管比垂直管更容易出现沉积?
垂直管道中的物料受到气流和重力共同作用。
水平管道则不同。
如果气流速度下降,粉体容易在管道底部形成沉积层。
开始的时候只是少量粉体。
随着输送继续进行:
**层物料形成;
后续物料继续落在上面;
管道有效流通面积越来越小;
空气速度和输送状态进一步改变;
最后形成堵塞。
所以长距离水平输送项目尤其需要注意这个问题。
八、为什么滤芯堵了以后也可能表现为“管道堵塞”?
这也是现场经常误判的一种情况。
真空上料机的过滤器如果积粉严重,系统气流量就会下降。
气流量下降以后,输送管道内的空气速度也会下降。
原本可以正常输送的粉体,在风量下降以后就可能开始沉积。
最终现场看到的结果是:
“吸料越来越慢。”
拆开管道以后发现确实有积料。
但最初的原因实际上可能是:
过滤器阻力增加。
因此,遇到输送能力下降时,不能只检查物料管道。
还需要检查过滤器。
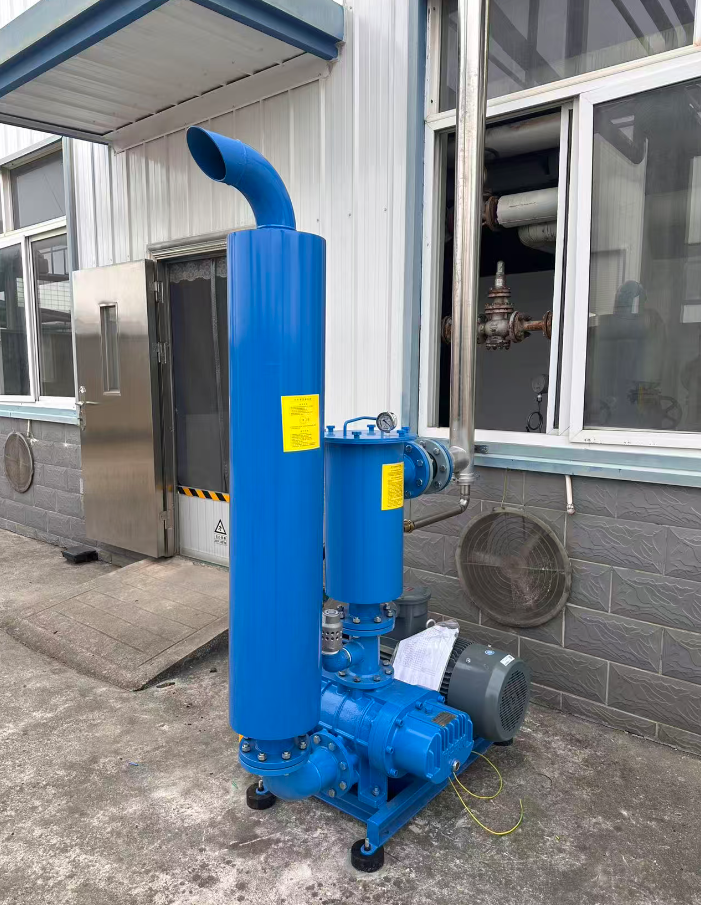
九、为什么不建议一味增加风机功率?
现场处理堵管时,有人会提出:
“把风机换大一点。”
这个办法有时候有效,但不能作为**反应。
因为如果堵管原因是:
物料含水率过高;
物料结块;
管道结构存在积料点;
过滤器堵塞;
供料量过大;
那么单纯增加风机功率并没有从根本上解决问题。
而且更大的气流速度还可能造成:
粉体破碎;
管道磨损;
过滤器负荷增加;
噪声增加。
所以应该先找到堵管原因,再确定是否需要增加风量。
十、吸料枪设计也会影响堵管
对于人工投料项目,物料通常通过吸料枪进入输送管道。
如果吸料枪直接插入物料堆中,而且没有控制进料速度,就可能一次吸入大量粉体。
结果就是:
管道瞬间物料浓度过高;
气流无法维持正常输送;
物料开始沉积。
所以有些项目会在吸料端设置适当的进料控制。
目的不是让设备“吸得越猛越好”,而是让粉体以相对稳定的速度进入输送管道。
十一、怎样判断到底是“风量不足”还是“物料过多”?
现场可以结合几个现象判断。
情况一:空管时风量正常,吸入物料后迅速掉风量
这种情况需要重点检查:
供料量;
吸料枪;
物料结块;
管径;
管道是否已经存在积料。
情况二:不吸料时系统负压就很高
需要重点检查:
过滤器;
真空管路;
阀门;
真空风机入口。
情况三:运行一段时间以后才出现吸料下降
需要重点检查:
滤芯积粉;
物料吸湿;
管道逐渐积料;
设备内部清灰是否正常。
情况四:只有某一种物料容易堵
那么优先检查物料性质。
不同物料不应该简单套用同一套输送参数。
十二、堵管以后怎么处理?
首先不要立即把风机一直开到**。
应该先停止物料继续进入系统。
然后确认堵塞位置。
可以依次检查:
吸料端;
水平管;
**个弯头;
垂直管;
第二个弯头;
设备进口;
过滤器。
如果确认是物料沉积,可以根据现场设计采用:
反向清理;
压缩空气吹扫;
氮气吹扫;
人工拆管;
专用清管装置。
如果输送物料属于特殊工艺物料,则清管介质也需要按照客户工艺要求确定。
十三、设计阶段怎样降低堵管概率?
从工程设计角度,比较有效的方法不是等堵管以后再处理,而是在方案阶段就考虑。
1. 合理确定管径
根据:
输送量;
风量;
物料性质;
距离;
压力损失。
综合确定。
2. 控制弯头数量
不必要的弯头尽量减少。
3. 优先使用大半径弯头
尤其是长距离粉体输送。
4. 减少长距离水平管
现场布置允许时,可以合理利用垂直落料。
5. 控制进料量
避免粉体瞬间大量进入输送管。
6. 设计合理的清灰系统
过滤器阻力不能长期处于高位运行。
7. 给清管留下接口
后期维护会方便很多。
十四、为什么我们在工程设计中更重视“实际工作点”?
设备铭牌上写着:
**输送量1t/h;
**真空度-50kPa;
并不能说明现场一定能够稳定达到1t/h。
真正需要计算的是:
在实际管道长度、实际管径、实际弯头数量以及实际物料条件下,系统能不能稳定工作。
例如一套系统:
水平距离50m;
垂直高度20m;
多个弯头;
DN76输送管;
目标输送量1t/h。
与:
水平距离5m;
垂直高度3m;
DN76输送管;
目标输送量1t/h。
虽然设备要求都是“1t/h”,但两套系统的设计难度完全不同。
所以粉体真空输送不能脱离现场管路谈设备能力。
十五、现场遇到吸料慢,可以按照这个顺序检查
如果真空上料机突然出现吸料速度下降,可以按照下面的顺序排查:
**步:检查物料。
有没有受潮、结块、流动性变化。
第二步:检查吸料端。
吸料枪有没有被粉体堵住。
第三步:检查输送管。
有没有积料和明显堵塞。
第四步:检查弯头。
特别是水平管与弯头连接的位置。
第五步:检查真空上料机过滤器。
看滤芯是否积粉严重。
第六步:检查清灰系统。
确认反吹或者清灰动作是否正常。
第七步:检查真空风机。
确认风机实际工作状态。
这样排查比直接更换风机更加有效。
十六、结语
粉体真空输送堵管,通常不是一个简单的“风机吸力不够”问题。
真正影响输送稳定性的,是:
物料特性 + 管径 + 风量 + 输送速度 + 物料浓度 + 管道结构 + 过滤阻力。
因此,设计真空上料系统时,不能只看设备**真空度和**输送量。
应该把实际输送距离、提升高度、弯头数量、物料性质以及清管要求全部放进设计计算中。
苏州仕多达智能科技有限公司在进行粉体真空输送系统设计时,会根据实际物料和现场管路条件进行管径、风量及系统压力损失校核,并结合物料特性考虑弯头、过滤器、清灰及清管方案,尽量降低长期运行中的积料和堵管风险。
