
光刻胶树脂怎么投进反应釜?真空输送、螺旋输送与人工投料方案对比
从密闭性、残留、粉尘、投料精度和设备清洁几个方面分析树脂粉体反应釜投料方式
一、光刻胶树脂为什么需要专门考虑投料方式?
在光刻胶生产过程中,树脂通常是重要的固体原料之一。
从现场操作来看,最简单的方式就是:
人工拆袋 → 人工搬运 → 打开反应釜人孔 → 倒入树脂 → 关闭人孔。
这种方式看起来设备投入很少,但是当生产规模增加以后,会逐渐出现一些实际问题。
例如:
操作人员需要频繁搬运粉料;
打开反应釜以后容易产生粉尘;
投料过程中人与物料接触较多;
每批投料量较大时劳动强度增加;
粉末容易飘散;
设备周围容易积粉;
投料过程不容易实现自动控制;
批次切换时清洁工作比较麻烦。
尤其对于一些对环境洁净度要求比较高的生产工艺,人工打开反应釜直接倒料并不是很理想的方案。
因此,客户在进行光刻胶生产线设计时,经常会提出一个问题:
树脂到底采用什么方式进入反应釜比较合适?
实际上需要根据物料特性和生产工艺选择。
二、常见的三种树脂投料方式
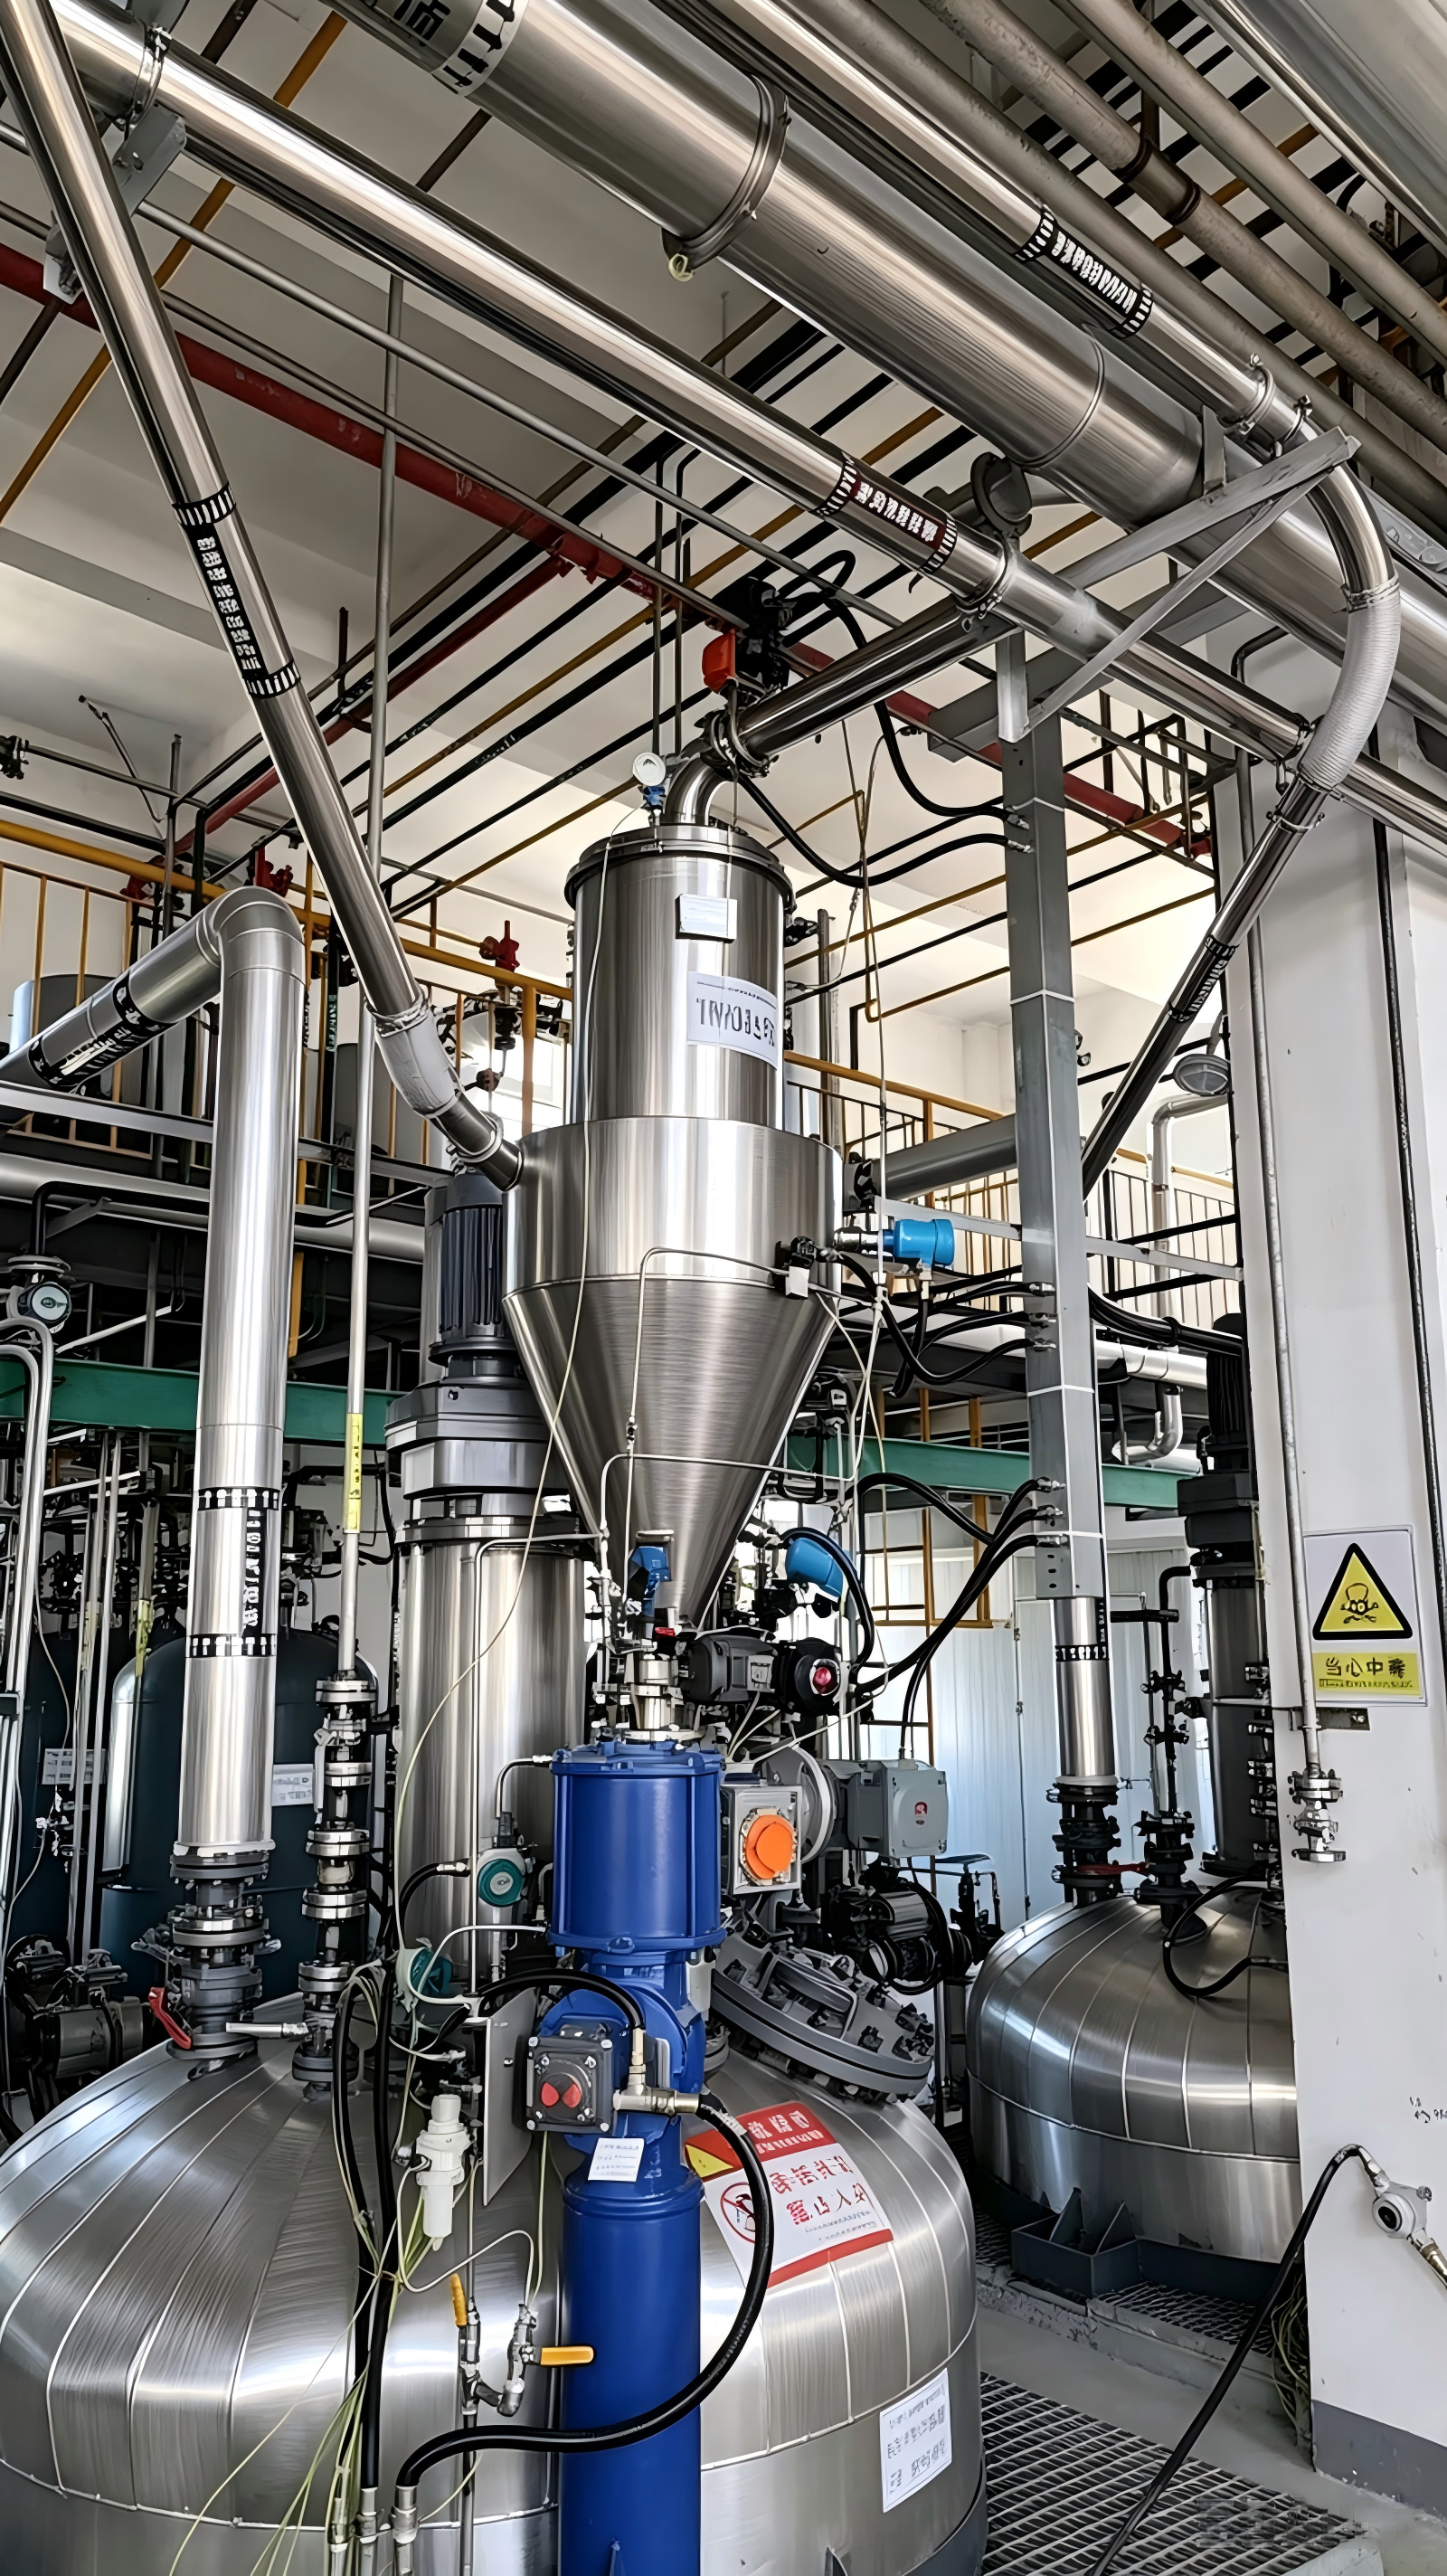
目前工程现场比较常见的方式主要有三类:
**种:人工直接投料
人工将树脂包装袋打开,然后倒入反应釜。
第二种:螺旋输送投料
树脂进入料斗以后,通过螺旋输送机输送到反应釜。
第三种:真空负压输送
树脂进入无尘投料站以后,通过负压气力输送至安装在反应釜附近的真空上料机,再通过下部阀门排入反应釜。
三种方式并不存在绝对的好坏。
真正需要比较的是:
什么物料、多少产量、多少距离、什么洁净要求、什么批次切换要求。
三、人工投料**的优点是什么?
人工投料**的优点其实非常简单:
设备结构最简单。
一名操作人员把树脂包装袋打开,直接将物料倒入反应釜。
对于:
小批量生产;
投料频率低;
物料包装较小;
对环境要求不高;
人工方式仍然具有一定的实际应用价值。
但是它的缺点也非常明显。
如果每批需要投料几百公斤甚至更高,人工搬运和倒料的工作量会明显增加。
同时,打开反应釜人孔以后,生产系统的密闭状态被破坏。
如果树脂属于细粉,还可能产生明显粉尘。
因此,当生产线向自动化、密闭化方向升级时,人工投料通常会逐渐被自动投料系统替代。
四、螺旋输送适不适合光刻胶树脂?
螺旋输送机也是粉体生产线上比较常见的设备。
其基本原理是:
树脂进入料斗 → 螺旋旋转 → 物料沿螺旋轴向前移动 → 进入反应釜。
对于一些:
流动性较好;
粉体稳定;
输送距离较短;
连续投料;
的物料,螺旋输送具有比较明显的优势。
但是用于光刻胶树脂投料时,需要特别注意一个问题:
螺旋输送机本身就是一个容易产生残留的设备。
螺旋叶片与壳体之间存在一定间隙。
物料在输送过程中可能附着在:
螺旋叶片;
输送管壁;
轴端;
出料口;
轴承附近。
当上一批树脂输送完成以后,设备内部可能仍然存在一定物料。
如果下一批产品使用的是不同牌号的树脂,那么就需要考虑清洁和换线问题。
五、为什么真空输送越来越适合密闭式树脂投料?
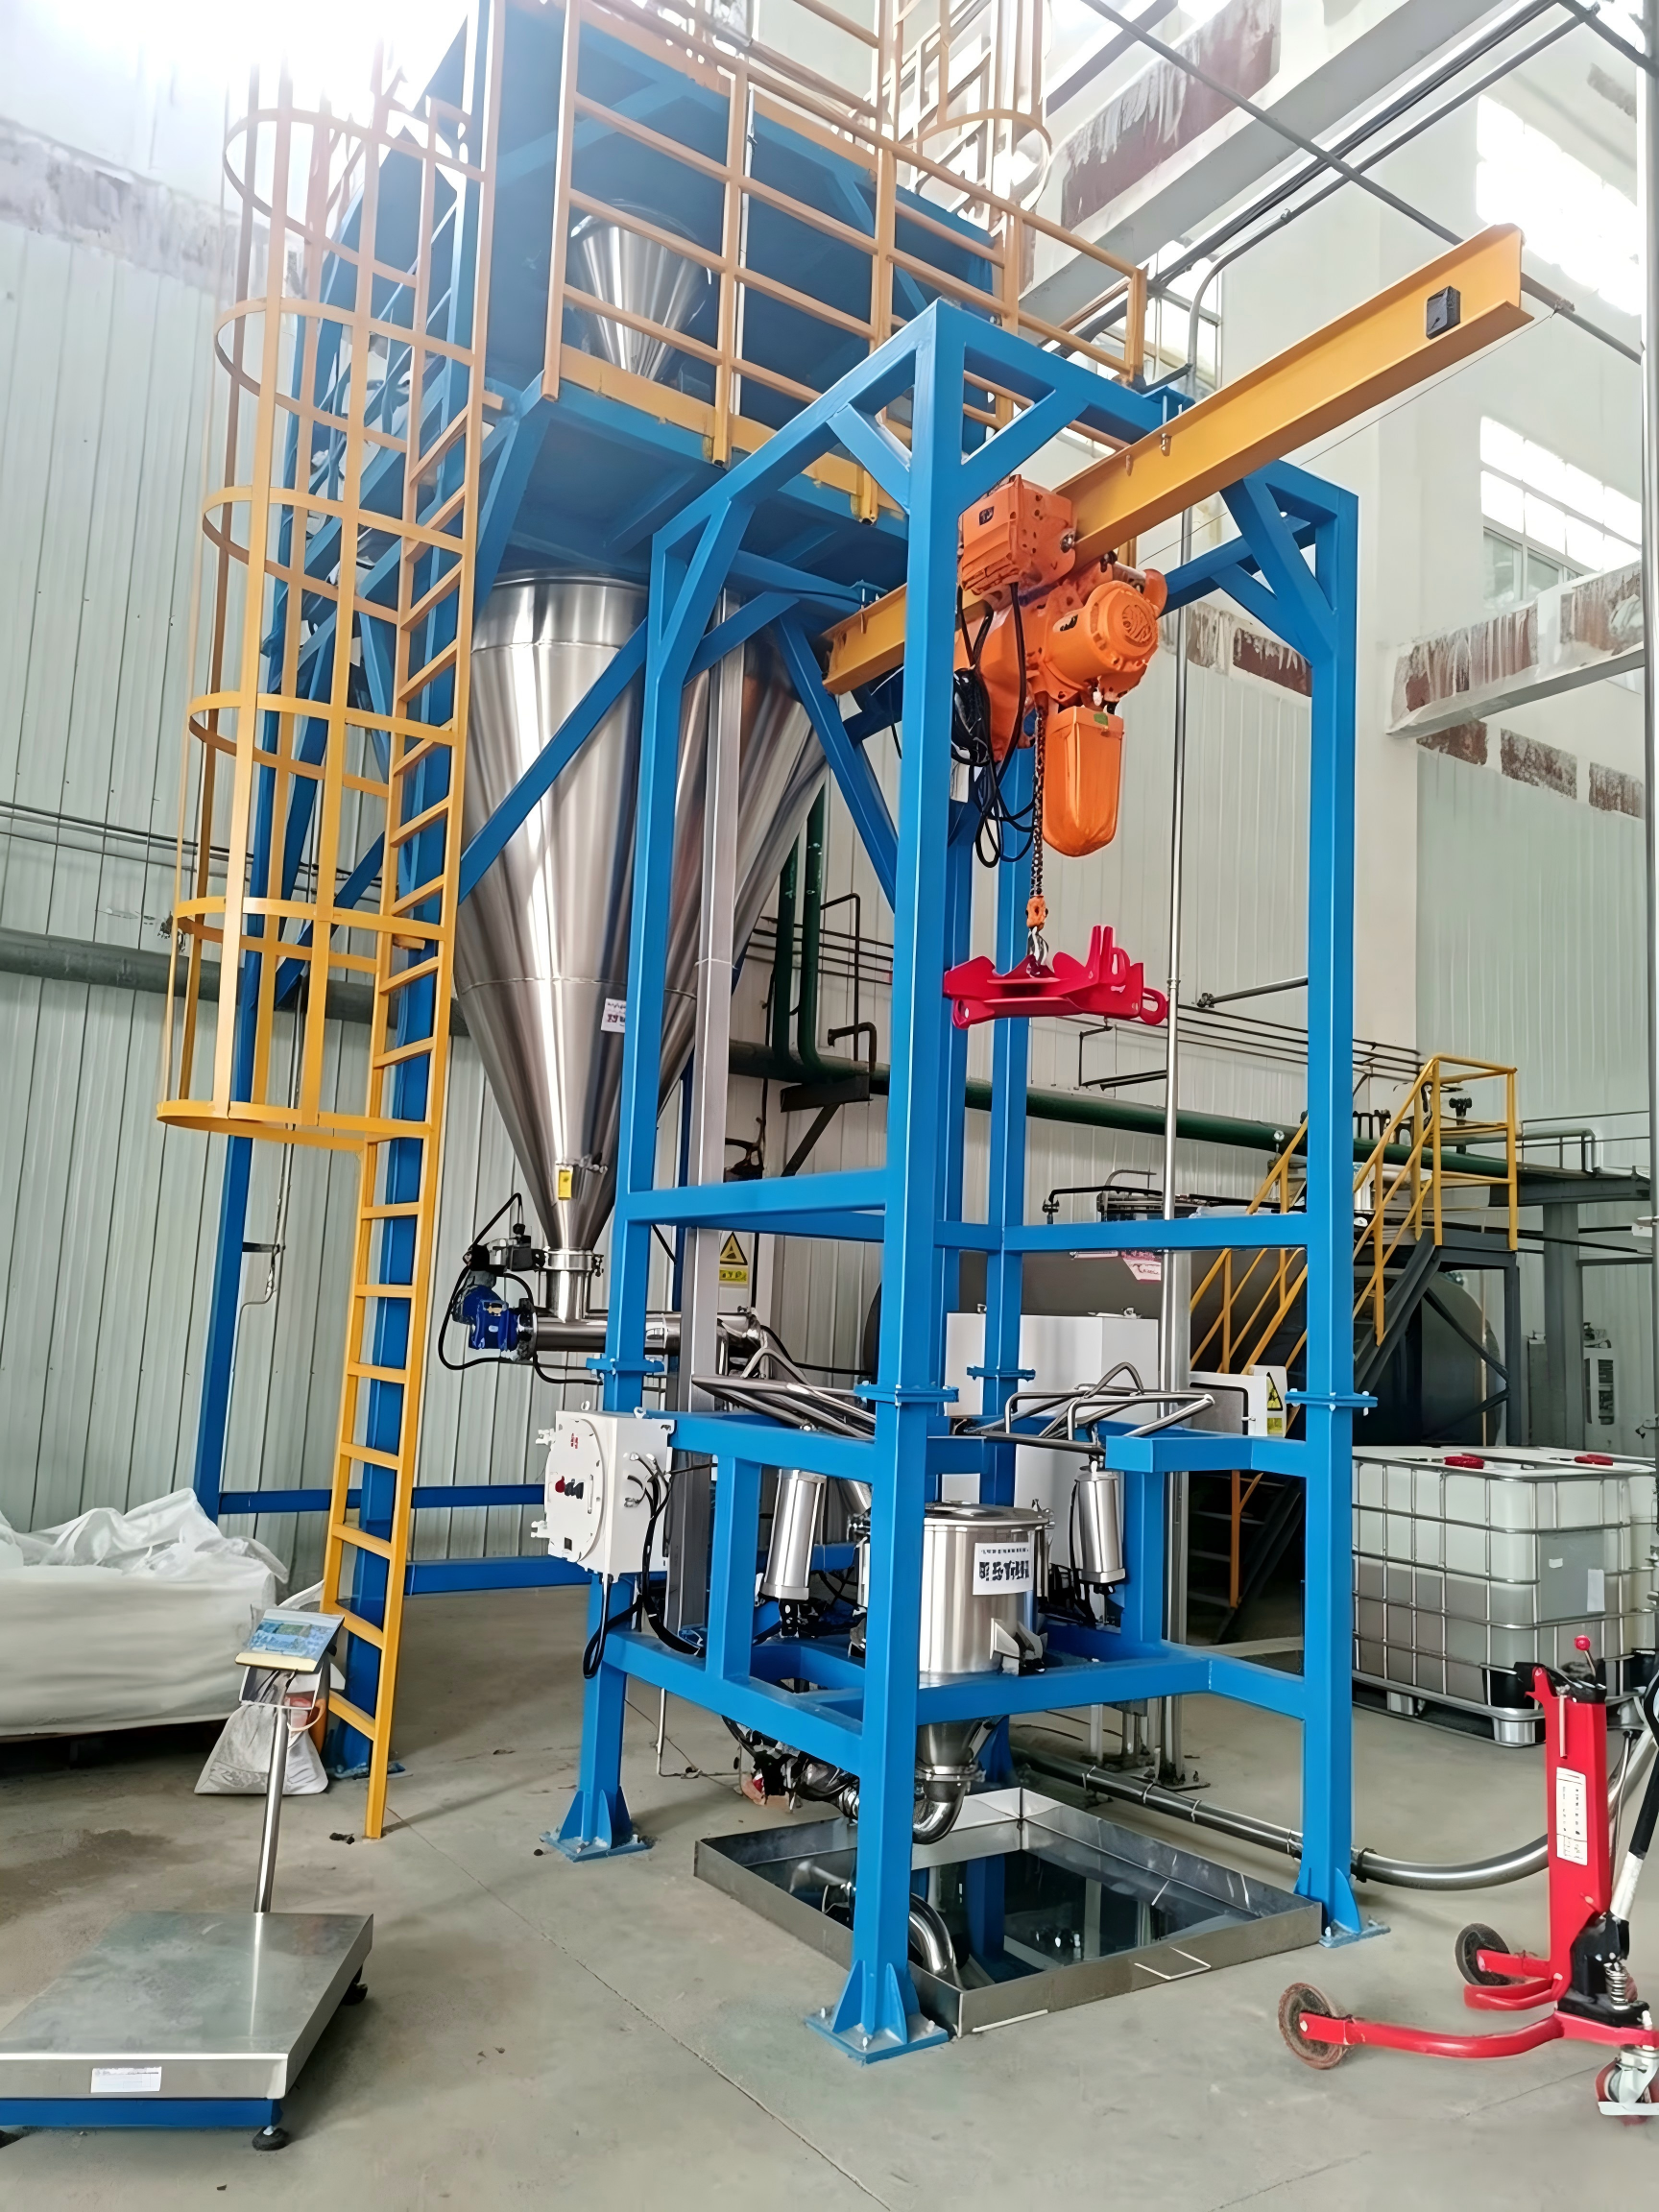
真空负压输送的基本思路是:
在系统末端建立负压。
物料从投料站被吸入输送管道,在空气流动的作用下进入真空上料机。
基本流程可以设计为:
树脂包装袋
↓
无尘投料站
↓
负压输送管道
↓
真空上料机
↓
气动蝶阀
↓
旋转阀
↓
反应釜
这种方式的一个明显特点就是:
物料不需要通过机械螺旋连续推送。
而是利用气流把物料从一个位置输送到另一个位置。
对于现场需要跨楼层、跨平台输送的项目,这种布置方式比较灵活。
例如:
一楼拆包投料
↓
负压输送
↓
二楼反应釜
这种场景就是比较典型的真空输送应用。
六、真空输送树脂时,最重要的不是“吸力越大越好”
很多人在**次接触真空上料系统时,会认为:
真空度越高,吸料能力越强,输送就越好。
实际上并不是这么简单。
真空输送系统最终是否稳定,需要综合考虑:
真空度 + 风量 + 管径 + 物料特性 + 输送距离 + 输送高度 + 弯头数量。
例如:
如果管道比较粗,但是风量不足,那么物料可能无法保持稳定输送。
如果管道过细,则压力损失可能增加。
如果弯头太多,系统阻力也会增加。
如果树脂本身容易产生静电,那么输送速度过高也需要谨慎考虑。
因此,真空上料机不能只看一个“**真空度”参数。
七、光刻胶树脂真空输送为什么需要考虑过滤器?
真空上料机里面通常配置过滤元件。
它的作用是:
让空气通过,同时截留粉体。
输送过程中:
物料进入料仓
↓
粉体沉降
↓
空气继续经过过滤器
↓
进入真空管道
↓
罗茨风机
过滤器实际上是整个系统中的重要部件。
如果树脂粉末非常细,过滤器表面可能快速积粉。
如果过滤面积不足,系统阻力会不断增加。
因此,在选择真空上料机时,需要根据物料粉尘特性确定过滤面积,而不是只根据料仓容积选择设备。
对于不同项目,过滤面积可以通过:
物料性质 + 输送风量 + 过滤风速 + 实际运行周期
综合确定。
八、为什么反应釜顶部的设备布置很重要?
如果目标是减少树脂残留,那么真空上料机的位置也值得重点考虑。
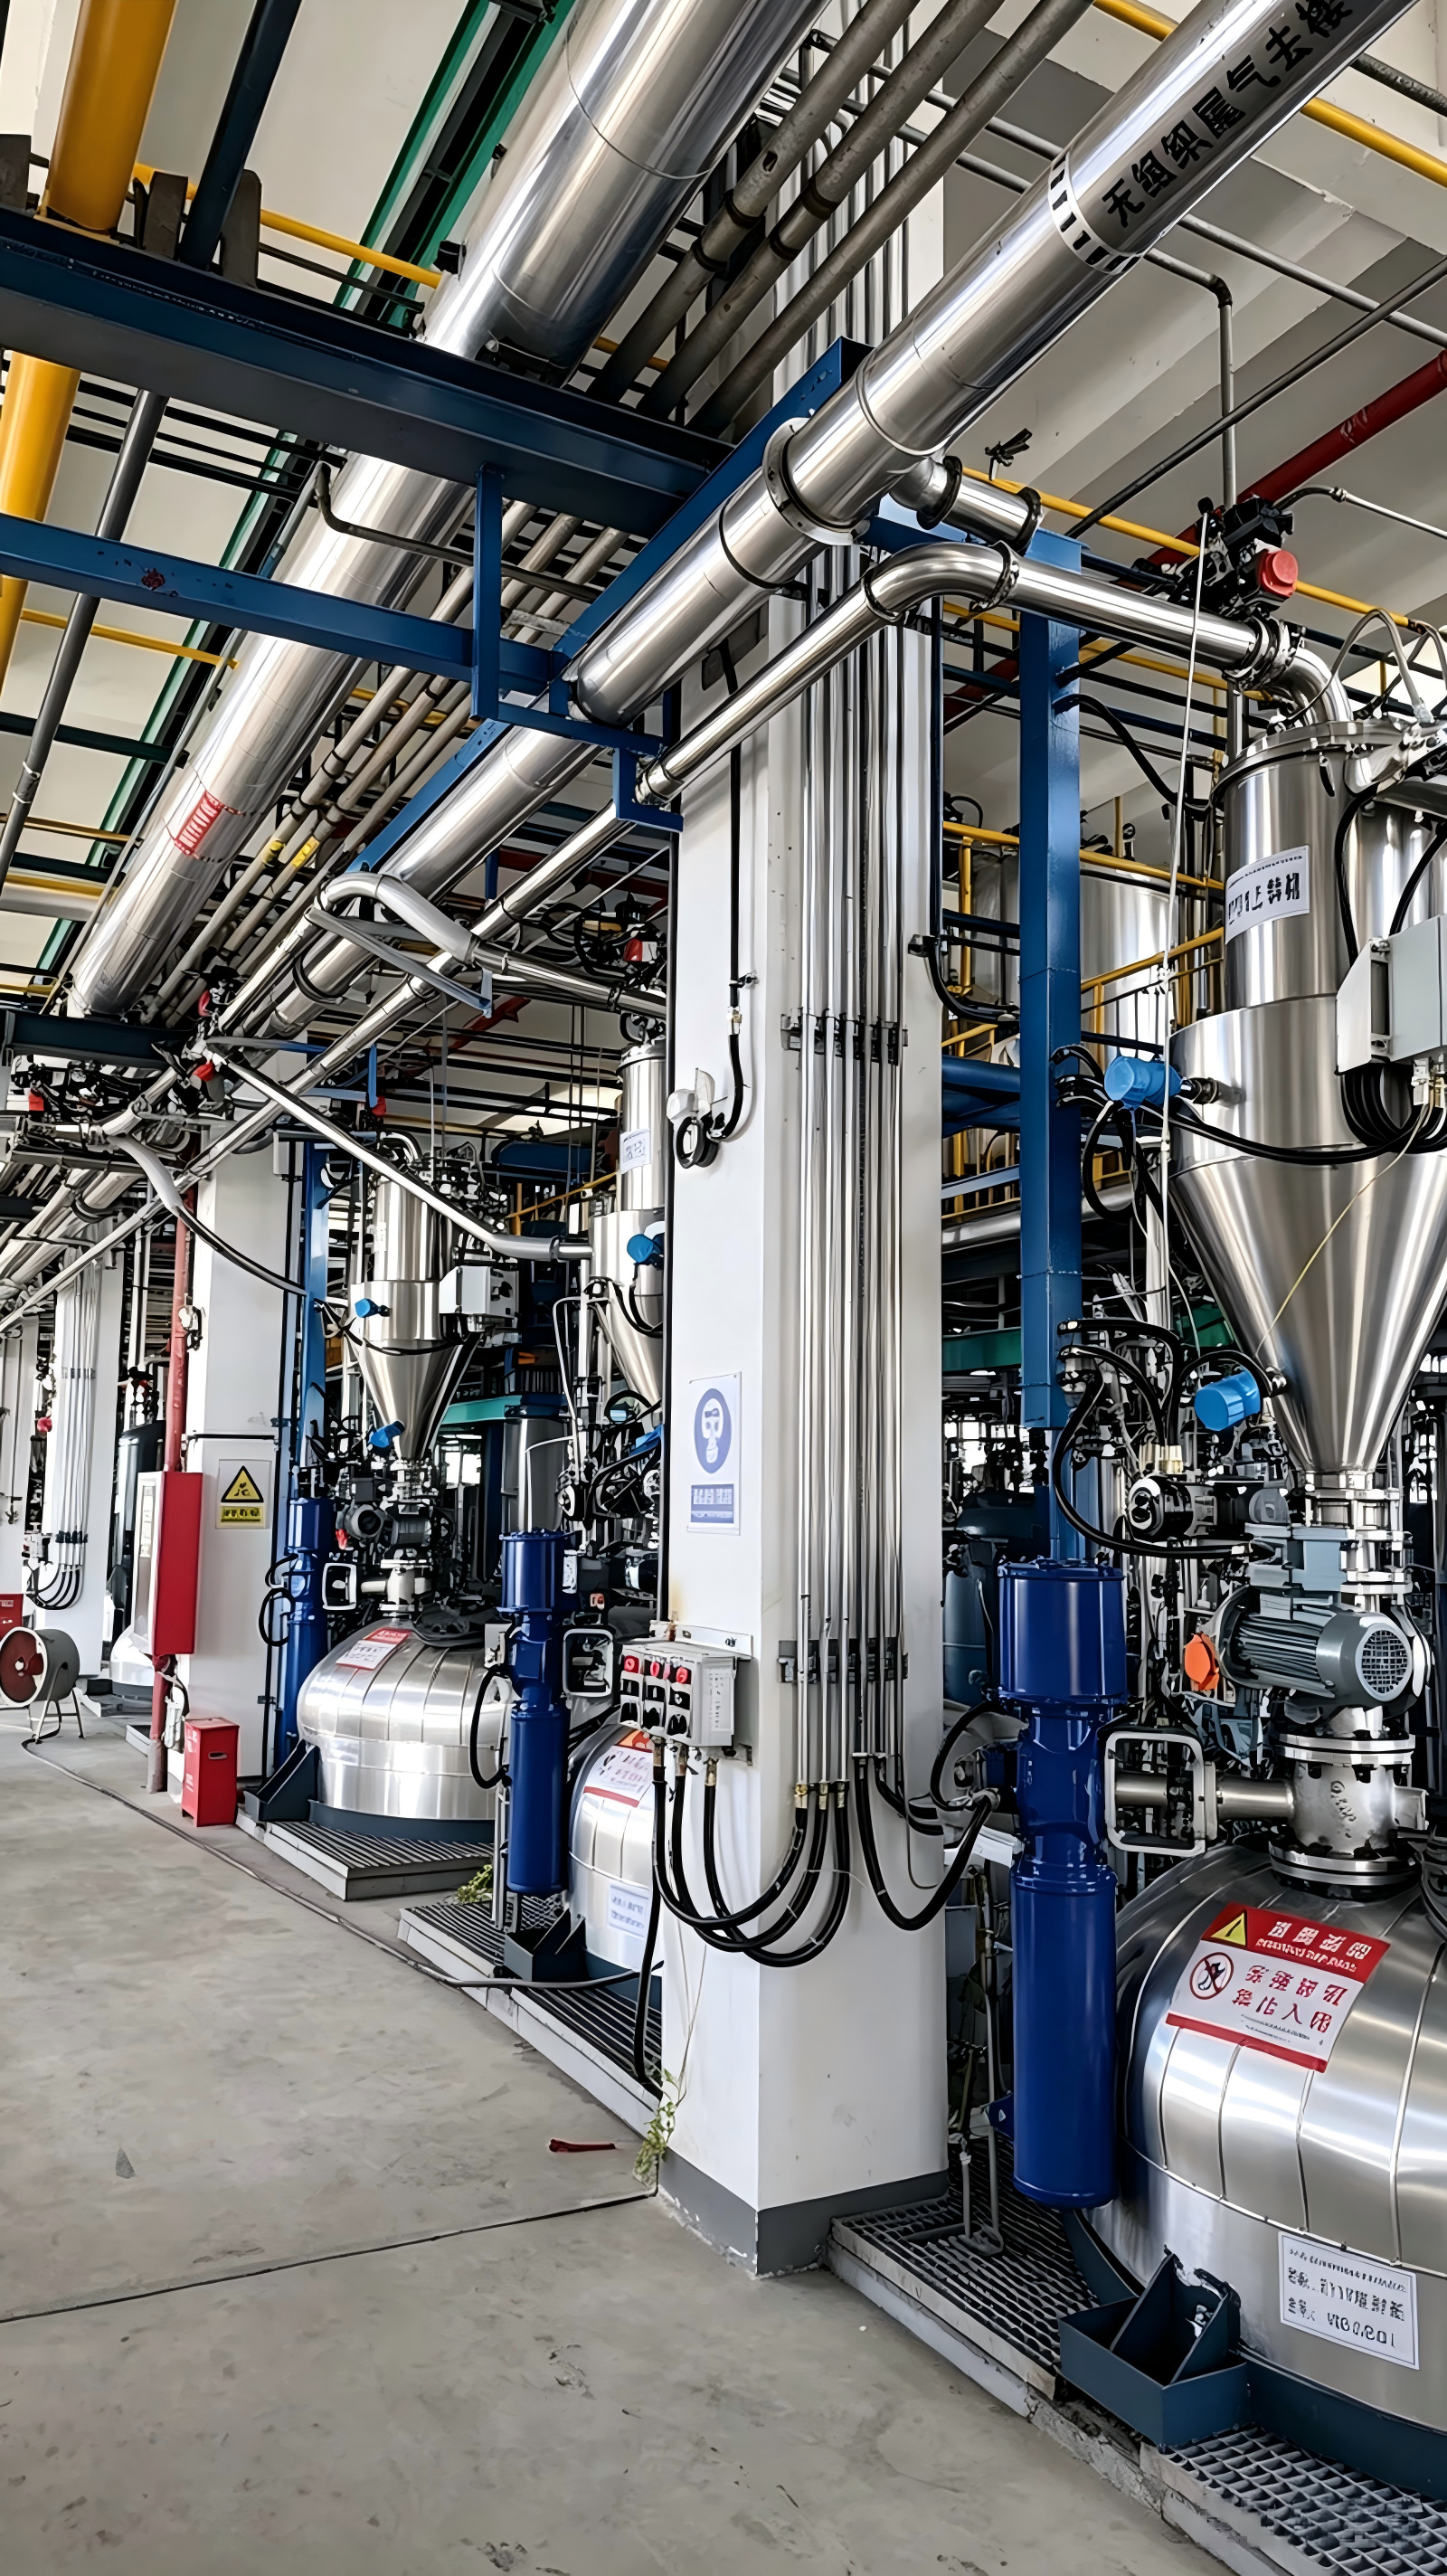
一种比较紧凑的布置方式是:
真空上料机直接安装在反应釜人孔或进料口附近。
这样物料完成真空输送以后,可以直接进入上料机。
上料机下方设置:
气动蝶阀 + 旋转阀
物料经过排料控制以后直接进入反应釜。
这种结构相比:
真空上料机 → 很长的水平排料管 → 反应釜
可以减少最终排料路径。
对于对残留比较敏感的树脂物料,这一点具有实际意义。
九、树脂投料为什么要考虑“批次切换”?
假设一条生产线上生产:
树脂A
完成以后下一批切换为:
树脂B
这时候真正需要考虑的就不是“能不能把树脂B送进去”。
而是:
上一批树脂A还有多少留在系统里面?
可能存在残留的位置包括:
无尘投料站;
输送管道;
弯头;
真空上料机;
过滤器;
蝶阀;
旋转阀。
如果残留量比较大,那么下一批树脂B就可能受到影响。
因此,批次切换频繁的生产线,需要在设备设计阶段就考虑:
清管、拆洗、快速拆装以及专管专用。
十、什么时候建议采用专用输送管道?
如果客户生产的树脂牌号非常多,而且不同产品之间对交叉污染非常敏感,那么可以考虑:
不同物料采用不同输送管道。
例如:
A树脂:
投料站A
↓
输送管道A
↓
真空上料机A
↓
反应釜A
B树脂:
投料站B
↓
输送管道B
↓
真空上料机B
↓
反应釜B
这样设备投资会增加,但系统清洁和批次管理会更加简单。
如果产量较小、设备数量有限,也可以采用:
一套输送设备 + 可拆卸管道 + 完整清洁程序
来降低设备投入。
最终采用哪种方案,需要根据客户的生产计划和清洁验证要求确定。
十一、如果树脂有静电,设备怎么设计?
树脂粉末在输送过程中容易与设备内壁产生摩擦。
因此设备需要考虑导静电。
通常可以从以下几个方面进行:
1. 设备可靠接地
真空上料机、投料站、管道以及相关金属设备进行可靠接地。
2. 管道连续导电
确保管道连接位置具有可靠的导电路径。
3. 采用合适的防静电过滤材料
具体材料需要根据物料性质和工艺要求确定。
4. 控制输送工况
避免盲目追求过高输送速度。
如果物料具有可燃粉尘危险,还需要进一步结合实际粉尘爆炸参数和现场防爆区域进行设计。
十二、真空输送和螺旋输送到底应该怎么选?
可以从几个工程指标进行判断。
| 对比项目 | 人工投料 | 螺旋输送 | 真空负压输送 |
|---|---|---|---|
| 自动化程度 | 低 | 高 | 高 |
| 密闭性 | 较低 | 较高 | 高 |
| 长距离输送 | 不适合 | 一般 | 较适合 |
| 跨楼层输送 | 不适合 | 一般 | 较适合 |
| 粉尘控制 | 较差 | 较好 | 较好 |
| 管道残留 | 无输送管道 | 设备内部存在残留 | 可通过清管降低 |
| 批次切换 | 依赖人工清洁 | 清洁较复杂 | 可采用清管/拆洗 |
| 连续输送 | 不适合 | 适合 | 视系统设计 |
| 小批量间歇投料 | 可以 | 可以 | 很适合 |
| 设备布置灵活性 | 高 | 一般 | 较高 |
这个表格只能作为方案初步判断。
实际工程中,还需要结合物料性质和工艺要求进行确定。
十三、对于光刻胶树脂,我更建议从“整个工艺”考虑
如果客户提出的是:
“我们需要给反应釜投树脂,而且希望尽量少残留。”
那么不建议直接回答:
“给你配一台真空上料机就可以。”
更合理的设计思路应该是先问清楚:
物料参数
树脂名称;
粒径;
堆积密度;
含水率;
流动性;
是否容易吸潮;
是否容易结块;
是否容易产生静电。
工艺参数
每批投料量;
每小时生产批次;
要求投料时间;
反应釜容积;
投料口尺寸;
反应釜安装高度。
输送参数
水平距离;
垂直高度;
管道长度;
弯头数量;
是否需要多台反应釜切换。
清洁要求
是否允许物料残留;
是否需要批次切换;
是否需要拆洗;
是否需要清管;
是否需要专管专用。
把这些参数确定以后,再确定设备型号。
十四、一个典型的树脂粉末反应釜投料系统
以一套中小批量树脂粉末生产线为例,可以采用:
无尘投料站
↓
DN65/DN76/DN102输送管道
↓
STD系列真空上料机
↓
气动蝶阀
↓
旋转阀
↓
反应釜
系统配套:
罗茨真空泵/风机
过滤器反吹系统
PLC控制柜
压力检测
物料管道接地
真空管道
通过PLC控制,可以设置:
吸料 → 满料检测 → 停止吸料 → 管道清扫 → 排料 → 过滤器反吹
形成一个完整的自动循环。
对于多台反应釜,则可以根据生产节拍增加切换阀组,实现不同反应釜之间的物料输送。
十五、为什么工程设计不能只按照“每小时多少吨”选择设备?
例如客户告诉我们:
“需要1吨/小时。”
这个参数还不够。
因为:
1吨/小时连续输送
和
每批200 kg、10分钟投完,然后停机
完全是两种不同的工况。
后者的瞬时输送能力实际上要高于简单的1吨/小时平均产能。
因此设计真空上料系统时,还应该明确:
单批投料量 + 单批允许时间 + 工作周期。
例如:
每批:
200 kg
要求:
10 min完成
那么平均输送能力至少需要:
200 ÷ 10 × 60 = 1200 kg/h
也就是:
1.2 t/h
而不是简单按照1 t/h选择设备。
这就是实际工程设计和单纯按照设备样本选型之间的区别。
十六、苏州仕多达智能科技有限公司的设计方向
苏州仕多达智能科技有限公司主要针对粉体物料的自动输送和密闭投料进行系统设计。
对于光刻胶树脂、化工树脂、医药粉体、新材料粉体等物料,我们更关注实际生产过程中的几个问题:
怎么投进去?
输送是否稳定?
设备里面会不会积料?
换批次怎么清洁?
反应釜里面怎么避免开放式投料?
投料时间能不能满足生产节拍?
因此,实际项目中可以根据工艺要求配置:
无尘投料站;
真空上料机;
负压气力输送管道;
罗茨风机;
气动蝶阀;
旋转阀;
过滤器反吹系统;
PLC自动控制;
防静电及接地系统。
最终形成一套完整的树脂粉末反应釜密闭投料系统。
结语
光刻胶树脂进入反应釜,并不是简单解决一个“把粉末送过去”的问题。
真正需要考虑的是:
投料过程是否密闭、粉尘是否得到控制、物料是否容易残留、批次切换是否方便、设备是否容易清洁,以及整个投料周期能否满足生产要求。
人工投料结构简单,但自动化和密闭性有限;螺旋输送适合部分连续投料工况,但需要关注设备内部残留;真空负压输送则比较适合需要跨楼层、密闭输送和间歇自动投料的场景。
对于具体项目,应根据树脂物料特性、每批投料量、输送距离、反应釜结构及清洁要求进行针对性设计。
苏州仕多达智能科技有限公司可根据实际工艺条件,为客户设计从无尘投料、真空输送到反应釜最终排料的完整粉体投料方案。
