
反应釜粉体投料为什么计量不准?影响称重精度的8个因素及解决方法
从称重料仓、螺旋喂料机、旋转阀到粉体架桥,分析反应釜自动投料过程中重量波动和计量误差的实际原因
一、反应釜粉体投料为什么会出现计量误差?
很多企业在进行反应釜自动化改造时,都会提出一个要求:
“每一批按照配方准确加入多少公斤。”
例如:
一批生产需要加入500kg粉体。
理论上系统应该做到:
500kg → 停止投料。
但实际运行过程中可能出现:
497kg停止;
503kg停止;
甚至510kg才停止。
如果只是偶尔出现几公斤误差,可能对生产影响不大。
但是对于一些配方比较严格的产品,连续多个批次出现偏差以后,就可能影响最终产品质量。
因此,反应釜粉体自动投料系统不能只解决“自动输送”的问题,还需要解决:
物料怎么称、怎么下、什么时候减速、什么时候停止。
目前工程中常见的计量方式包括:
称重料仓;
增重式计量;
失重式计量;
螺旋定量给料;
旋转阀定量下料;
真空上料后称重;
称重与PLC联动控制。
不同方式适用的工况并不完全相同。

二、**种影响因素:称重料仓本身的结构
很多人认为,只要安装几个称重传感器,就可以实现精准称重。
实际上并没有这么简单。
称重料仓安装以后,除了物料重量以外,还可能受到其他力量影响。
例如:
进料管道拉力;
出料管道拉力;
软连接安装不合理;
固定支架碰仓;
管道振动;
除尘管道负压;
设备自身机械振动。
这些因素都可能让称重数据产生波动。
所以称重料仓设计时,一般需要尽可能减少外部连接对称重机构的机械干扰。
例如采用柔性软连接,使管道和料仓之间尽量减少刚性受力。
三、第二种影响因素:真空输送过程中仍然存在气流干扰
如果系统采用:
真空上料机 → 称重料仓
那么物料进入称重仓的同时,也会有空气进入系统。
当真空输送没有完全停止时,料仓内部可能仍存在气流变化。
这时候称重系统读取的数据并不一定稳定。
因此,在自动计量系统中,通常需要把:
输送阶段
和
称重稳定阶段
分开。
例如:
真空输送启动
↓
物料进入称重仓
↓
达到目标重量附近
↓
停止输送
↓
等待重量稳定
↓
PLC读取最终重量
这个等待过程看起来只有几秒钟,但对提高计量稳定性非常重要。

四、第三种影响因素:粉体架桥导致“称得准,但是下不出来”
这是实际生产中比较常见的问题。
某些粉体进入料仓以后,由于:
粒径较细;
含水率变化;
粉体之间摩擦力较大;
静电作用;
物料容易结块;
可能在料仓出口形成架桥。
此时称重系统显示:
500kg。
但是下面的螺旋喂料机实际上没有稳定出料。
生产人员可能会发现:
“称重数据没有问题,但是反应釜实际没有收到足够物料。”
所以对于容易架桥的粉体,仅仅增加称重传感器是不够的。
还需要从料仓结构和下料方式解决。
常用措施包括:
1. 增大锥斗角度
减少物料在仓壁上的停留。
2. 增加振动器
通过间歇振动帮助物料破拱。
3. 增加流化装置
对于适合流化的粉体,可以通过气体辅助改善流动。
4. 使用搅拌式喂料器
对于容易结团的物料,可以通过机械方式改善下料。
五、第四种影响因素:螺旋喂料机速度不稳定
对于需要连续、稳定、小流量投料的系统,螺旋喂料机往往比单纯开关一个蝶阀更加容易控制。
但是螺旋喂料机本身也会影响计量精度。
例如:
电机转速发生变化;
螺旋内部填充率发生变化;
物料密度发生变化;
物料在螺旋入口处出现架桥。
这些情况都会导致:
同样的转速,不一定对应完全相同的瞬时输送量。
因此,如果要求比较高的计量精度,不能简单理解为:
“50Hz = 100kg/h。”
实际运行过程中,需要通过现场物料进行标定。
六、第五种影响因素:物料堆积密度发生变化
这是粉体计量过程中经常被忽略的因素。
例如某种粉体理论堆积密度为:
800kg/m³。
但是由于:
振动;
压实;
含水率变化;
粒径变化;
输送方式变化;
实际进入料仓以后,粉体可能发生压缩。
同样一个体积,最终对应的重量可能发生变化。
所以:
体积计量和重量计量不是一回事。
如果客户要求按照公斤进行投料,最终应该优先考虑重量反馈,而不能仅仅依靠旋转阀转速或者螺旋转数进行理论换算。
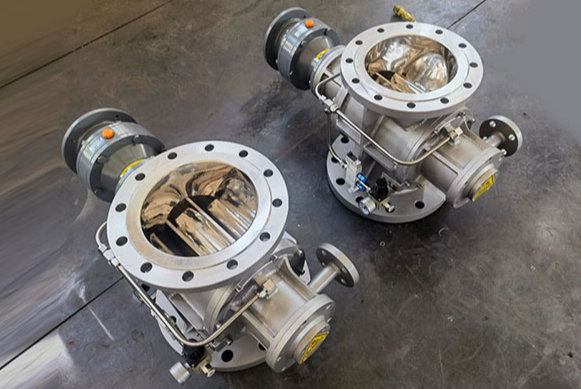
七、第六种影响因素:旋转阀不能直接等同于高精度计量设备
旋转阀非常适合粉体连续下料,同时还能起到一定的锁气作用。
但需要注意:
旋转阀的主要功能是稳定输送和下料,并不是天然的高精度称重设备。
例如:
旋转阀每转理论排出4L物料。
但是实际填充率可能只有80%~90%。
如果物料状态发生变化,实际排料量也会发生变化。
因此,如果客户要求:
“每批500kg,误差必须非常小。”
那么比较合理的方案是:
称重系统负责判断重量,旋转阀负责执行下料。
而不是:
“旋转阀转多少圈,就认为已经投了多少公斤。”
八、第七种影响因素:投料快结束时仍然采用高速运行
这是造成投料过冲非常常见的原因。
例如目标:
500kg。
系统当前:
480kg。
还剩20kg。
如果旋转阀或者螺旋喂料机仍然按照100%的速度运行,那么系统发出停止信号以后,设备内部已经存在的物料还会继续落下。
最终可能变成:
505kg。
这部分重量可以理解为:
停机滞后量。
因此,实际自动投料系统**设置:
高速投料
例如:
0~450kg。
中速投料
例如:
450~490kg。
低速精投
例如:
490~500kg。
这样可以减少停止以后继续下料造成的重量过冲。
九、第八种影响因素:PLC程序没有考虑“提前量”
自动投料系统中的PLC不仅仅负责:
开阀。
关阀。
启动。
停止。
如果要求投料精度较高,还需要考虑设备的动态响应。
例如:
目标500kg。
系统测试发现:
从发出停止指令到实际停止下料,平均还会增加3kg。
那么PLC就不能等到500kg才停止。
可以设置:
497kg停止。
利用剩余惯性完成最后约3kg投料。
最终:
500kg左右。
这就是实际工程中的:
提前量控制。
而这个参数通常需要现场调试,而不是单纯通过理论计算得到。

十、粉体自动投料系统如何实现“粗加+精加”?
这是比较实用的一种控制方法。
例如目标:
1000kg。
PLC可以设置三个阶段。
**阶段:快速投料
0~900kg。
设备高速运行。
主要目标:
提高生产效率。
第二阶段:中速投料
900~980kg。
降低螺旋或者旋转阀速度。
减少瞬时下料量。
第三阶段:精确投料
980~1000kg。
采用低速运行。
接近目标值时停止。
如果客户要求更高,还可以设置:
1000kg → 停止。
随后进行重量稳定判断。
如果:
1000kg ± 允许误差
则投料完成。
如果低于设定下限,则进入补料程序。
十一、反应釜定量投料为什么要考虑“补料”?
假设目标重量:
500kg。
系统实际投料:
498.5kg。
如果工艺允许误差范围是:
±1kg。
那么498.5kg已经满足要求。
如果工艺要求:
500kg±0.2kg。
那么498.5kg显然不满足要求。
这时候PLC可以进行一次微量补料。
例如:
当前重量498.5kg
↓
低速启动
↓
补料1kg
↓
停止
↓
等待稳定
↓
重新读取重量
这样才能真正形成一个闭环计量系统。
十二、称重系统应该采用增重式还是失重式?
粉体计量系统常见的两种方式是:
增重式计量
和
失重式计量。
增重式
物料进入称重料仓。
随着物料增加,系统实时读取重量。
达到目标重量后停止进料。
这种方式比较适合:
批次配料;
一批一批投料;
反应釜批量生产;
单批投料量较大的工况。
例如:
500kg/批;
1000kg/批;
2000kg/批。
失重式
系统首先把物料储存在称重仓内。
然后根据重量下降速度判断实际给料量。
这种方式更适合:
连续生产;
连续反应;
连续配料;
需要稳定质量流量的场合。
因此不能简单说哪一种方式更好。
需要根据客户的生产方式选择。
十三、反应釜粉体投料系统的称重精度应该怎么确定?
客户经常会直接问:
“你们能做到多少精度?”
实际上这个问题应该反过来问:
客户需要多少精度?
例如:
目标投料量1000kg。
如果工艺允许:
±5kg。
那么系统只需要控制在:
995~1005kg。
即可。
如果工艺要求:
±1kg。
那么设备控制难度明显提高。
如果要求:
±100g。
那么系统结构、给料机构、称重传感器、环境振动和控制算法都需要进一步优化。
所以:
不是所有反应釜投料系统都需要高精度计量。
应该根据产品配方要求选择合适的系统。

十四、反应釜粉体投料如何同时实现“无尘+计量”?
一个完整系统可以设计成:
原料吨袋
↓
吨袋拆包机
↓
无尘储料
↓
称重料仓
↓
真空上料机
↓
缓存料仓
↓
螺旋喂料机
↓
反应釜
如果是小袋物料,则可以改成:
25kg小袋
↓
无尘投料站
↓
真空上料机
↓
称重料仓
↓
定量喂料
↓
反应釜
这样就可以把:
拆包、除尘、输送、计量、投料
组合成一套完整系统。
十五、如果反应釜有挥发性溶剂,计量系统还要考虑什么?
如果反应釜内部存在挥发性溶剂,那么设计重点就不再只是计量。
还需要考虑整个投料过程是否会破坏反应釜原有环境。
例如:
反应釜是否需要保持密闭;
是否需要氮气保护;
是否需要氧含量检测;
投料口是否需要气动阀隔离;
输送管道是否需要防静电;
电气设备是否需要防爆;
风机尾气如何处理;
投料结束以后如何进行管道清理。
因此,对于这类工况,更合理的结构通常是:
密闭投料 + 负压输送 + 缓存计量 + 控制下料 + 氮气保护 + 安全联锁。
而不是简单地在反应釜顶部安装一台真空上料机。

十六、苏州仕多达的反应釜粉体计量投料系统如何设计?
苏州仕多达智能科技有限公司在实际项目中,会根据客户的物料特性和生产工艺选择不同的计量方式。
例如对于批次投料:
真空上料机 → 称重料仓 → PLC称重 → 螺旋喂料机 → 反应釜
对于连续投料:
储料仓 → 失重计量 → 螺旋喂料 → 反应釜
对于多台反应釜:
中央储料 → 称重计量 → 分料机构 → 多路输送 → 多台反应釜
对于吨袋原料:
吨袋拆包 → 缓存料仓 → 计量 → 真空输送 → 反应釜
对于小袋原料:
无尘投料站 → 真空上料 → 计量 → 反应釜
根据不同物料,还可以配置:
振动器;
流化装置;
搅拌破拱装置;
螺旋喂料机;
旋转卸料阀;
高低料位;
称重模块;
PLC控制系统;
触摸屏;
氮气保护;
防爆电气;
防静电接地。
十七、反应釜粉体精准投料最终要解决的是什么?
从工程角度看,一套真正稳定的粉体投料系统,需要解决四个问题:
**,物料能不能稳定输送?
由真空上料机、输送管道及气力参数解决。
第二,物料能不能稳定下料?
由缓存料仓、破拱机构、旋转阀或者螺旋喂料机解决。
第三,投了多少能不能准确知道?
由称重系统解决。
第四,达到目标重量以后能不能及时停止?
由PLC程序、变频调速以及提前量控制解决。
这四个环节缺一不可。
因此,所谓“精准投料”,并不是购买一个高精度称重传感器就能够实现。
它实际上是:
机械结构 + 粉体特性 + 给料机构 + 称重系统 + PLC控制
共同作用的结果。
十八、结语
反应釜粉体投料计量不准,很多时候并不是某一个设备出现故障,而是整个系统没有形成闭环。
如果只关注真空上料机的输送能力,却忽略:
粉体流动性;
料仓架桥;
给料机构;
称重稳定时间;
投料惯性;
停机提前量;
粗加与精加;
PLC控制逻辑;
即使安装了高精度称重传感器,最终投料重量也可能出现明显波动。
因此,在设计反应釜定量投料系统时,更合理的思路应该是:
先确定工艺需要多少物料,再确定计量方式;先确定投料速度,再选择给料设备;最后通过PLC把输送、称重和下料连接起来。
这样设计出来的系统,才是真正适合实际生产的粉体自动投料设备。
苏州仕多达智能科技有限公司可根据客户的物料性质、单批投料量、生产节拍、反应釜数量及现场安装条件,设计真空上料、粉体输送、称重计量、螺旋给料、旋转阀下料以及PLC自动控制的一体化反应釜粉体投料系统。
