
真空上料机如何减少物料破碎?粉体气力输送速度与管道设计方法
易碎粉体、晶体颗粒和新能源材料负压输送时,如何通过管径、风速、弯头和输送方式降低物料破碎
一、为什么有些粉体不适合高速输送?
真空上料机采用负压气力输送。
工作时,管道内部空气高速运动,物料在气流作用下被带入管道,然后进入真空上料机进行气固分离。
对于普通粉末而言,这种输送方式通常没有明显问题。
但是一些物料本身具有比较特殊的物理性质,例如:
晶体颗粒;
造粒粉;
易碎颗粒;
低硬度颗粒;
多孔颗粒;
团聚粉体;
锂电材料;
医药颗粒;
食品颗粒。
这些物料如果长期受到高速气流、管壁碰撞以及弯头冲击,就可能出现粒度变化。
因此,设计这类项目时不能只问:
“这台真空上料机能不能达到1吨/小时?”
还应该进一步问:
输送过程中会不会改变物料状态?
这往往是项目后期才发现的问题。

二、粉体破碎主要发生在哪里?
在实际负压输送系统中,物料破碎并不是均匀发生在整条管道中。
通常需要重点关注以下几个位置:
吸料入口;
长距离输送管道;
管道弯头;
三通及变径位置;
进入真空上料机的位置;
卸料阀;
旋转卸料阀;
物料跌落位置。
其中,弯头通常是需要重点关注的位置。
因为直管段主要是物料随着气流向前运动。
而进入弯头以后,运动方向突然发生变化,物料会与管壁发生碰撞。
如果输送速度比较高,物料撞击能量也会增加。
因此同样的物料、同样的输送距离,只是改变弯头结构以后,最终产品状态就可能产生差异。
三、输送速度不是越高越好
这是粉体气力输送设计中非常容易出现的误区。
有些项目为了追求产能,会不断提高风量。
逻辑通常是:
风量增加
↓
空气速度增加
↓
输送能力增加
↓
产能提高
这个逻辑在一定范围内是成立的。
但是超过合适的工作范围以后,就可能出现另外一种情况:
风速继续增加
↓
物料碰撞增加
↓
粉体磨损增加
↓
细粉比例增加
↓
产品粒度发生变化
因此,对于易碎物料来说,设计目标不是“尽可能高的输送速度”,而是:
在满足设计产能的情况下,采用尽可能合理的输送速度。
四、管径对物料破碎有什么影响?
管径是负压气力输送系统非常重要的参数。
例如同样需要输送一定量的物料:
如果管径过小,就需要更高的空气速度才能维持物料输送。
这样会带来两个问题:
**,风机负荷增加;
第二,物料受到的气流冲击和管壁碰撞增加。
因此对于易碎物料,不能简单地采用“小管径+大风量”的方式解决产能问题。
但是管径也不是越大越好。
管径过大以后,空气速度下降,如果低于合理输送速度,就可能出现物料沉积。
所以实际设计应该在:
管径、风量、物料输送量、物料密度之间寻找合理平衡。
五、为什么同样的管径,不同物料需要不同参数?
这是粉体输送项目中非常常见的问题。
例如:
物料A堆积密度为400kg/m³;
物料B堆积密度为900kg/m³;
物料C堆积密度为1200kg/m³。
虽然三个项目都使用76mm输送管道,但实际输送参数不能完全一样。
因为物料的:
堆积密度;
粒径;
形状;
流动性;
含水率;
摩擦系数;
颗粒强度;
都不同。
因此真正的工程选型应该是:
物料特性 → 输送量 → 管径 → 风量 → 真空度 → 风机
而不是:
先确定一台风机 → 再想办法输送物料。

六、弯头是减少粉体破碎的关键位置
如果输送距离较长,一般不可能完全避免弯头。
因此弯头设计非常重要。
普通90°小半径弯头容易形成较强的局部碰撞。
如果物料对粒度变化敏感,可以考虑采用较大曲率半径的弯头。
例如在部分粉体输送系统中,会采用:
R≥5D
的大半径弯头设计。
这里的D代表管道直径。
大半径弯头的主要作用不是简单地“让管道更漂亮”,而是让物料改变运动方向时更加平缓。
这样可以降低:
物料冲击;
局部湍流;
管道磨损;
粉体破碎。
仕多达现有密闭真空输送系统中也采用大曲率半径弯头作为管路设计的一部分。
七、为什么有些物料进入弯头后特别容易碎?
因为粉体在直管中主要是沿轴向运动。
进入弯头后,气流方向发生改变。
物料由于自身惯性,并不会瞬间完全跟随空气改变方向。
于是就会出现:
空气先转弯 → 物料继续向前 → 物料撞击弯头外侧管壁。
如果速度很高,这种撞击就更加明显。
因此在易碎粉体项目中,弯头数量应该尽量减少。
同时尽可能避免:
连续多个90°急弯;
很短距离内连续变向;
不必要的三通;
突然缩径;
突然扩大。
八、三通为什么也要慎重设计?
粉体输送系统中经常会出现一个主管连接多个设备的情况。
例如:
一台真空源
→ 主管道
→ 3个生产设备
这种情况下需要配置三通和阀门。
如果三通设计不合理,物料可能在交汇位置产生碰撞。
尤其是多路物料同时输送时,更容易出现:
物料冲击;
局部积料;
流量不稳定;
串料。
因此多支路系统应该通过阀门联锁控制输送方向。
对于不同物料的输送,还应该根据生产工艺考虑清管和换料措施。
九、负压值是不是越高越好?
不是。
这是用户在选型时经常问的问题:
“我的风机能达到-40kPa,是不是比-25kPa更好?”
不能这么理解。
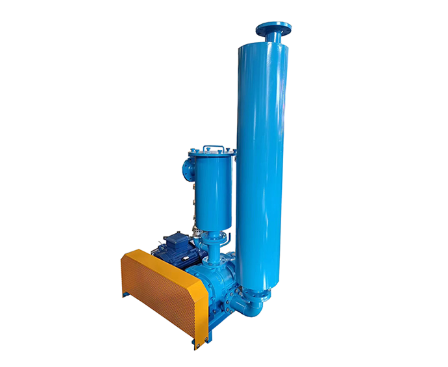
真空度只是整个气力输送系统中的一个参数。
如果物料本身比较轻、比较细,或者容易被吸起,过高的负压并不一定带来更好的输送效果。
反而可能使:
气流速度过高;
物料冲击加剧;
粉体细化;
管道磨损增加。
实际项目应该根据:
物料特性 + 管径 + 输送距离 + 产能
确定合理工作点。
例如部分项目正常运行时真空度可能在约-25kPa附近,但这并不能作为所有物料的统一标准。
十、粉体输送中的“料气比”也很重要
粉体气力输送并不是只有空气。
实际上管道里面同时存在:
空气 + 物料
因此可以理解为气固两相流。
如果空气很多、物料很少,系统容易表现为:
高风量、低料气比。
如果物料很多、空气不足,则可能出现:
输送速度下降;
管道积料;
堵塞;
输送不稳定。
对于易碎物料来说,合理的料气比也很重要。
不能简单通过不断增加空气量来保证输送。
真正好的设计,是让物料和空气处于相对合适的工作状态。
十一、吸料口设计也会影响物料状态
很多人只关注输送主管,却忽略了吸料口。
如果吸料口设计不合理,物料可能在进入管道的一开始就受到很强的气流冲击。
尤其是粉体从料仓底部进入吸料管时,如果局部吸力过强,就可能产生:
大量细粉;
物料架桥;
料仓偏流;
局部团聚;
输送波动。
因此吸料口应该根据物料流动性进行设计。
对于流动性比较差的粉体,可以考虑:
振动辅助;
流化气;
破拱结构;
合理的锥斗角度;
合适的进料管位置。
不能单纯依靠增加真空度解决问题。
十二、真空上料机内部也要减少物料冲击
物料进入真空上料机以后,并不代表输送过程结束。
此时还需要进行气固分离。
如果设备内部结构设计不合理,物料高速进入料仓后可能直接撞击筒体或者内部结构。
对于比较脆弱的物料,需要考虑:
进料方向;
进料管位置;
气固分离空间;
物料落料高度;
内部挡板结构。
尤其是大型真空上料机,内部空间比较大,如果物料从较高位置直接落下,同样可能造成颗粒破碎。
所以“降低破碎”不仅仅是管道问题,也是设备内部结构问题。
十三、卸料时同样可能造成物料破碎
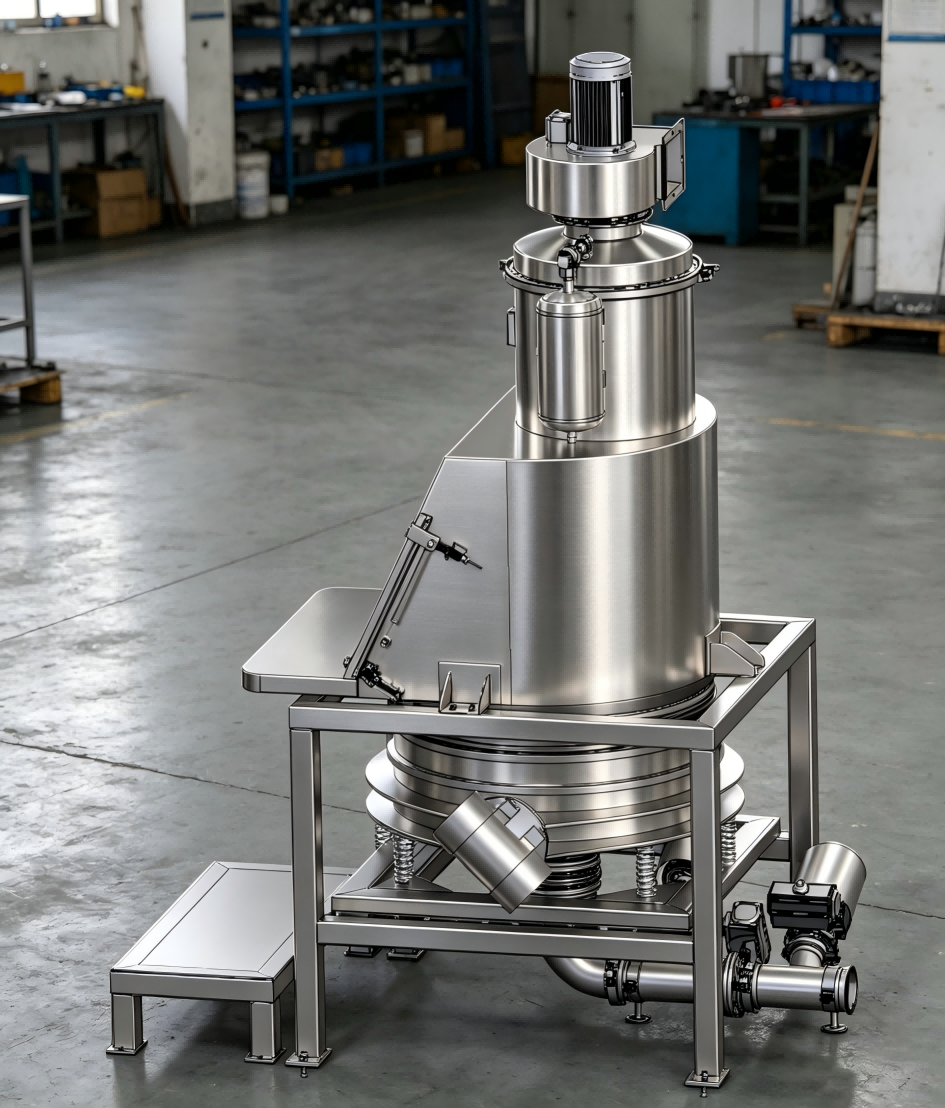
对于间歇式真空上料机,通常是:
吸料
↓
气固分离
↓
储料
↓
打开卸料阀
↓
物料进入下游设备
如果物料从较高位置直接落入下方设备,可能形成二次冲击。
例如:
真空上料机安装在反应釜顶部;
上料机距离反应釜入口较高;
物料直接自由落体进入反应釜。
对于普通粉体没有太大问题。
但对于某些颗粒材料,则需要考虑落料高度。
必要时可以通过:
缩短落料高度;
设置缓冲结构;
优化下料管;
设置缓冲料仓;
减少物料二次破碎。
十四、旋转卸料阀对物料有没有影响?
连续式真空上料系统经常使用旋转卸料阀。
旋转阀主要作用是:
连续排料,同时保持系统内部负压。
但是如果转子间隙、转速或者进料状态不合理,也可能对部分颗粒物料造成挤压。
因此易碎物料项目中,旋转卸料阀应该重点考虑:
转速;
转子结构;
进料状态;
出料速度;
密封间隙。
如果物料容易被剪切或者压碎,则需要根据实际物料进行针对性设计。
十五、为什么有些项目输送以后粉末变细了?
现场经常会出现一种情况:
原料检测粒度正常。
经过真空输送以后:
细粉比例增加。
这种情况首先应该检查:
1. 输送速度
是否过高。
2. 弯头
是否存在小半径急弯。
3. 输送距离
是否过长。
4. 管径
是否偏小。
5. 风量
是否明显超过实际需要。
6. 设备内部
是否存在高速冲击。
7. 旋转卸料阀
是否存在挤压。
通过这些因素逐项排查,通常比直接更换设备更加有效。
十六、易碎粉体应该怎么设计真空输送系统?
如果客户明确提出:
“不能破坏物料粒径。”
那么设计时建议按照下面的思路进行。
**:先确定物料特性
需要知道:
物料名称;
堆积密度;
粒径;
颗粒形状;
莫氏硬度;
是否易碎;
是否吸潮;
是否容易团聚。
第二:确定设计产能
例如:
500kg/h;
1000kg/h;
2000kg/h。
第三:确定输送距离
包括:
水平距离;
垂直高度;
弯头数量;
阀门数量。
第四:确定管径
根据物料和产能选择合理管径。
第五:确定工作风量
不能单纯按照风机铭牌风量选择。
需要结合实际工作压力确定。
第六:优化管路
尽量减少:
急弯;
三通;
突然变径;
不必要的长距离水平管。
十七、易碎物料真空输送并不是不能用
很多企业听到“气力输送容易破碎”,就认为易碎物料不能使用真空上料机。
实际上不能一概而论。
真正需要控制的是:
输送能量。
只要通过合理的:
输送速度;
管径;
负压;
料气比;
弯头;
管路结构;
上料机内部结构;
进行优化,很多对粒度比较敏感的粉体仍然可以采用负压输送。
特别是负压输送本身具有密闭性好的特点,对于要求减少环境污染、降低人工接触的生产线仍然具有明显优势。
十八、为什么负压输送对部分敏感物料更适合?
与正压输送相比,负压输送的物料从吸料端进入系统以后,一直处于吸入状态。
当输送系统出现局部泄漏时,通常表现为外部空气进入系统,而不是粉体直接向外喷出。
对于:
化工粉体;
医药粉体;
锂电材料;
高价值粉体;
易污染物料;
这种特点具有一定工程价值。
当然,具体系统仍然需要根据粉尘爆炸、静电、氧含量和物料危险特性进行安全设计。
十九、苏州仕多达智能如何针对易碎粉体进行设计?
苏州仕多达智能在实际粉体输送项目中,并不是按照一个固定型号直接套用。
对于客户提出“不能破碎”的物料,首先需要明确物料性质以及最终产品对粒径的要求。
然后根据:
物料 → 产能 → 管径 → 风量 → 负压 → 管道 → 弯头 → 真空上料机
逐项进行匹配。
例如,对于某些易碎粉体,可以采用较合理的输送速度和大曲率弯头,减少不必要的高速冲击。
对于距离较长的输送系统,则需要重点考虑管径、弯头数量和输送路径。
如果下游设备对物料粒度非常敏感,还需要考虑上料机出料高度和下料结构。
最终目标不是单纯追求“**输送量”,而是在满足产能的基础上,让物料以更加温和的方式完成转运。
二十、真空上料机减少物料破碎的核心原则
对于易碎粉体来说,可以把整个设计总结成几个原则:
**,风速不是越高越好。
满足输送能力即可,不要无意义地提高风量。
第二,管径不能过小。
管径过小往往意味着需要更高的气流速度。
第三,尽量减少急弯。
弯头是物料碰撞的重要位置。
第四,优先考虑大曲率弯头。
让物料改变运动方向更加平缓。
第五,控制落料高度。
设备之间的自由落料同样可能导致颗粒破碎。
第六,减少不必要的冲击。
从吸料端、管道到真空上料机内部,都应该尽量减少高速碰撞。
第七,不能只看风机参数。
真正需要匹配的是整个气固两相输送系统。
二十一、结语
真空上料机能不能用于易碎粉体,关键并不是简单回答“能”或者“不能”。
真正决定物料最终状态的是整套输送系统的设计。
对于普通粉体,可以更加关注输送量和运行稳定性。
对于晶体、颗粒、造粒粉、新能源材料以及其他对粒径比较敏感的物料,则需要进一步关注:
输送速度、管径、料气比、弯头结构、管路长度、设备内部气固分离以及下料方式。
因此,粉体气力输送的设计不能只按照设备型号进行选择。
一套合理的真空上料机系统,应该根据具体物料进行参数匹配。
苏州仕多达智能科技有限公司长期从事粉体自动化输送设备及系统设计,可根据物料特性、输送距离、产能、设备高度以及现场工艺条件,对真空上料机、真空吸料机、负压输送、密闭投料系统等进行非标设计和系统配套。
对于易碎、易团聚、易吸潮以及对粒度要求较高的粉体,更应该在项目设计初期进行物料特性分析,而不是设备安装以后再解决物料破碎问题。
