
粉体真空输送系统停机后为什么要清管?输送管道残料清理与防堵设计
从管道积料、弯头沉积到物料混批,分析粉体负压输送系统清管方式、控制逻辑及工程设计要点
一、粉体真空输送并不是“输完就干净”
很多企业**次设计粉体真空输送系统时,会有一个比较简单的理解:
物料被真空吸走以后,管道里面应该就是空的。
实际上并不是这样。
粉体在管道中的输送状态受到物料粒径、堆积密度、含水率、流动性、输送速度、真空压力、管道长度以及弯头数量等因素影响。
在正常运行过程中,大部分物料可以被输送到目标设备,但仍然可能有少量物料附着在管壁或者沉积在弯头底部。
尤其是以下几种情况比较明显:
粉体流动性较差;
物料容易吸潮;
粉体颗粒比较细;
输送距离较长;
管道中弯头较多;
输送系统频繁启停;
输送量变化比较大;
设备停止时管道内部仍然存在物料。
所以,真正成熟的粉体真空输送系统,不能只考虑“怎么把物料送过去”,还需要考虑“输送结束以后管道怎么办”。
这就是清管设计存在的意义。
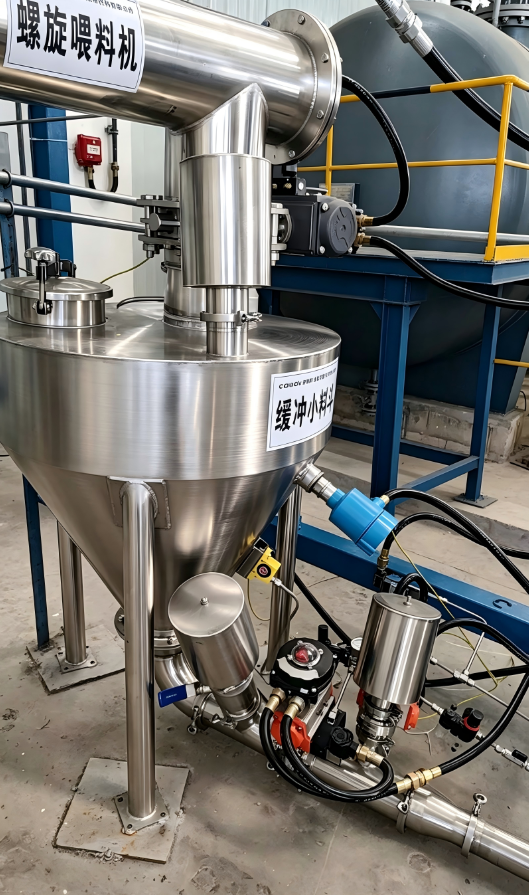
(管道清管装置)
二、为什么粉体输送管道容易残料?
1. 弯头位置最容易积料
直管段中的物料通常能够随着气流继续向前运动,而弯头会改变气流和物料的运动方向。
特别是90°弯头,如果输送速度、真空度或者气固比没有合理匹配,部分粉体可能在弯头处产生沉积。
如果设备长期运行,少量积料逐渐增加,就可能形成明显的积料层。
因此,在粉体输送管道设计过程中,弯头数量不是越多越好。
在满足现场安装条件的情况下,应尽量减少不必要的弯头。
三、停机时为什么更容易发生堵管?
正常输送时,风机持续工作,管道内部保持一定的气流速度。
这时候即使有少量物料在管壁附近运动,也能够继续被气流带走。
但是设备一旦突然停机,情况就不一样了。
例如:
物料正在输送 → 真空风机停止 → 气流迅速下降 → 管道中的粉体失去输送动力 → 粉体沉降。
如果管道内部恰好还有较多物料,那么下一次重新启动时,就可能出现启动阻力增加。
严重时甚至会形成局部堵塞。
所以工程设计中通常不建议简单采用:
停止吸料 → 立即停止风机
这种控制方式。
更合理的方式是让系统完成一个短时间的清管过程。
四、什么叫“清管”?
清管可以简单理解为:
主物料输送结束以后,利用剩余气流或者专门的反吹气流,把输送管道内残留的粉体尽可能带走。
典型过程可以设计为:
物料输送完成
↓
停止物料进入
↓
继续保持真空输送
↓
管道内残料被气流带走
↓
延时清管
↓
停止真空风机
↓
系统进入待机状态
例如某一套系统设定:
吸料阶段:运行
放料阶段:运行
清管阶段:5~15秒
然后停止。
具体清管时间不能直接套用固定值,需要根据:
输送距离;
管径;
弯头数量;
物料性质;
输送速度;
风机性能;
管道布置;
进行现场调试。

(投料站带清管装置)
五、为什么清管时间不能简单设置得越长越好?
这是实际工程中容易出现的另一个问题。
有些现场认为:
“既然清管能够减少残料,那就多清几分钟。”
实际上也没有必要。
清管时间过长,会带来几个问题。
**,增加能源消耗
罗茨真空风机或者其他真空动力设备继续运行,就意味着电能持续消耗。
第二,增加设备运行时间
如果生产线每天需要运行几十个输送循环,每个循环多运行几十秒,累计时间也比较明显。
第三,可能造成物料过度冲击
对于某些容易破碎的颗粒物料,过长时间的高速气力输送可能增加颗粒破碎。
因此,清管设计应该追求的是:
把大部分残料送走,而不是无限追求“绝对没有残料”。
六、清管最重要的不是时间,而是气流状态
很多人设计清管程序时,只考虑一个参数:
“清管10秒。”
其实真正决定清管效果的不是10秒这个数字本身,而是这10秒里面有没有形成有效气流。
例如:
管道已经严重积料,但风机实际运行工况没有达到设计状态。
即使清管30秒,效果也可能不好。
反过来,如果管道设计合理、气流稳定,5~10秒就可能完成大部分清管。
因此,清管设计需要结合真空风机性能曲线进行。
在实际项目中,苏州仕多达智能科技有限公司通常会根据输送管径、距离、提升高度、物料特性以及系统压力变化,对清管时间进行现场调整,而不是简单套用一个固定数值。
七、真空上料机为什么也需要考虑内部残料?
不仅是输送管道,真空上料机本体内部同样存在残料问题。
尤其是间歇式真空上料机。
一次完整循环通常包括:
吸料 → 过滤 → 清灰 → 放料。
当设备进入放料阶段以后,料仓中的物料虽然已经大部分排出,但设备内部仍然可能存在少量粉体。
因此,在设备结构设计时,需要考虑:
料仓底部结构;
出料口尺寸;
出料阀结构;
旋转卸料阀;
振动装置;
内壁表面处理;
过滤器位置。
对于流动性好的粉体,普通锥形结构通常比较容易排料。
对于容易架桥、粘壁的物料,则需要进一步增加辅助下料措施。

(吨袋投料站+清管装置)
八、过滤器清灰和管道清管是两个不同的问题
这一点在项目设计中非常重要。
很多人看到设备带有脉冲反吹,就认为:
“有反吹就能够把整个系统管道清干净。”
实际上并不是。
过滤器反吹主要解决的是:
过滤器表面粉尘附着问题。
而管道清管解决的是:
输送管道内部残余物料问题。
两者属于不同功能。
例如:
真空上料机内部过滤器堵塞
→ 需要脉冲反吹;
输送管道内有残料
→ 需要清管气流或者延时输送;
料仓底部架桥
→ 需要振动、流化或者破拱;
出料口积料
→ 需要优化出料结构。
所以完整的气力输送系统应该从整个物料路径考虑,而不是只依靠某一个部件解决所有问题。
九、不同物料的清管要求并不一样
粉体输送系统没有一个适用于所有物料的统一清管参数。
例如:
1. 流动性好的颗粒粉体
物料比较容易被气流带走,清管相对简单。
2. 超细粉体
超细粉体容易附着在管壁上。
这类物料除了清管,还需要关注过滤器负荷和粉尘回流。
3. 吸湿性粉体
如果物料容易吸潮,停机以后残留在管道内部的粉体可能逐渐结块。
这种情况下,清管的重要性更高。
4. 容易粘壁的物料
普通气流可能无法完全解决问题,需要从管道材质、表面处理以及输送速度等方面综合考虑。
5. 易氧化物料
如果物料对氧气敏感,清管气体不能简单使用普通压缩空气,而应该根据工艺要求考虑氮气保护。
十、涉及多种物料时,清管更加重要
如果同一套输送系统需要输送不同粉体,那么残料问题就不仅仅是堵管问题了。
还涉及:
交叉污染和物料混批。
例如:
A物料输送结束后,管道内还残留500g粉体。
下一批输送B物料。
那么这500g A物料就可能进入B物料。
如果产品配方允许,这个问题可能不严重。
但如果属于高纯度产品、医药中间体、精细化工材料或者对配方比例要求较高的产品,就必须认真考虑。
这时需要根据生产工艺选择:
单独输送管道;
管道清空;
氮气吹扫;
拆卸清洗;
快拆结构;
分区供料。
不能简单认为“真空输送属于密闭输送,所以就不会混料”。
十一、管道坡度也会影响残料
输送管道安装时,不能只考虑“能不能安装”。
还应该考虑停机以后物料往哪里走。
如果水平管道中间出现明显低点,粉体就容易在低点积聚。
特别是较长距离的管路,如果现场安装条件允许,可以合理规划管道走向,减少明显的“口袋式”结构。
工程上可以理解为:
不要给粉体留下容易长期停留的位置。
因此,在绘制P&ID和设备布置图时,除了考虑输送方向,还应该把停机状态考虑进去。
十二、弯头选择也会影响积料
普通短半径弯头在粉体输送过程中受到的冲击比较大。
对于磨损性较强的粉体,还可能出现:
弯头磨损;
物料破碎;
局部积料;
管道压降增加。
因此,对于高磨损物料,可以根据实际工况选择耐磨弯头或者合理增加弯曲半径。
对于普通粉体,则应重点考虑:
压降、安装空间、维护便利性和物料残留。
不是所有项目都必须使用昂贵的特殊弯头。
最终还是应该根据物料特性和输送参数确定。
十三、清管程序可以和PLC控制结合
现在的自动化粉体输送系统一般采用PLC进行控制。
因此清管完全可以做成自动程序。
例如:
自动输送程序
接收到投料请求;
打开目标支路阀门;
启动真空风机;
建立负压;
打开进料阀;
开始吸料;
达到高料位;
关闭进料阀;
进入清管计时;
延时运行;
关闭目标支路;
系统停止或者进入下一循环。
如果采用间歇式设备,还可以将:
吸料时间、清管时间、放料时间
分别设置成可调整参数。
这样现场调试时,不需要修改PLC程序,只需要在触摸屏上调整对应参数。
十四、多支路系统更需要清管逻辑
如果一台真空动力设备对应多个输送支路,那么控制程序会更加重要。
例如:
一套中央负压系统同时连接4台反应釜。
某一时刻:
1号釜需要投料。
系统打开1号支路。
其他支路关闭。
1号釜投料完成以后,不应该马上切换到2号釜。
更合理的控制逻辑是:
1号输送完成
↓
关闭物料进入
↓
1号管路清管
↓
确认清管时间完成
↓
关闭1号支路
↓
等待下一输送任务
↓
开启2号支路。
这样可以减少不同支路之间的物料串入。
十五、反应釜粉体投料为什么特别需要关注残料?
在普通物料转运过程中,少量残料有时候影响并不明显。
但在反应釜固体投料中,问题可能更加突出。
因为反应釜中的物料通常按照配方加入。
例如某一个配方要求:
A粉体:300kg
B粉体:100kg
C粉体:20kg。
如果上一批物料残留在输送管道中,就可能改变下一批的实际投料组成。
所以对于需要精确配方控制的生产线,不能只看真空上料机的输送能力,还需要考虑:
输送结束以后,管道里还剩多少物料。
这也是为什么在自动投料系统设计中,设备选型、管路设计、阀门切换以及清管程序应该作为一个整体进行考虑。
十六、对于易燃易氧化粉体,清管气体需要重新考虑
部分化工粉体、新能源材料以及金属粉体对氧气比较敏感。
这种情况下,普通空气清管可能并不适合。
可以根据工艺要求采用氮气置换或者氮气保护。
典型流程可以设计为:
物料输送
↓
关闭进料
↓
保持系统负压
↓
氮气进入指定位置
↓
对管道进行气体置换
↓
残余粉体被带走
↓
系统进入安全待机状态。
对于此类项目,还需要综合考虑:
氧含量检测;
静电接地;
防爆电气;
防爆阀门;
氮气压力;
氮气消耗量;
泄压路径。
不能单独把“清管”看成一个普通控制动作。
十七、如何判断一套粉体真空输送系统的清管设计是否合理?
实际工程验收时,可以重点观察几个指标。
**,停机后重新启动是否容易
如果每次停机后重新启动都出现明显吸料困难,需要检查管道残料。
第二,弯头是否频繁堵塞
如果弯头位置经常出现积料,需要重新检查输送速度、管径以及弯头设计。
第三,产品之间是否存在交叉污染
如果输送不同物料,需要进行实际残留量测试。
第四,过滤器压差是否稳定
如果过滤器越来越容易堵塞,也可能说明前端输送状态存在问题。
第五,清管时间是否经过实际调试
不能完全依靠经验值。
**通过现场实际物料测试确定。
十八、粉体真空输送系统设计不能只看“**输送量”
很多设备选型资料只强调:
“这台设备**可以输送多少吨/小时。”
但是对于一个真正的工程项目来说,输送量只是其中一个参数。
还应该同时考虑:
物料堆积密度;
粒径;
含水率;
流动性;
输送距离;
垂直高度;
管径;
弯头数量;
真空压力;
风量;
过滤面积;
输送周期;
清管时间;
目标设备容积;
生产节拍。
只有这些参数组合起来,才能判断设备是否真正适合现场。
因此,真空吸料机不能单纯按照“每小时多少吨”来选型。
十九、苏州仕多达智能科技有限公司如何进行粉体输送系统设计?
苏州仕多达智能科技有限公司在设计粉体自动投料和真空负压输送系统时,会根据客户现场实际工况进行设备匹配。
前期通常需要确认:
物料名称;
物料堆积密度;
物料粒径;
是否容易吸潮;
是否容易架桥;
**输送量;
输送距离;
垂直提升高度;
管道弯头数量;
目标设备;
每批投料量;
是否需要防爆;
是否需要氮气保护;
是否存在多物料切换。
然后再确定真空动力、输送管道、真空上料设备、过滤系统、阀门以及控制程序。
这种设计方式比单纯根据一个“吨/小时”的参数选设备更加可靠。
二十、总结
粉体真空输送系统真正稳定运行,不只是把物料从A点送到B点。
还必须考虑:
怎么开始输送、怎么稳定输送、怎么结束输送,以及停机以后管道里面还剩什么。
对于短距离、单一物料、流动性好的粉体,清管设计可能比较简单。
但对于长距离输送、多弯头、多反应釜、多物料切换以及防爆工况,清管就属于整个系统设计中的重要环节。
合理的设计通常需要将:
真空上料机 + 粉体输送管道 + 阀门切换 + 过滤器反吹 + 清管程序 + PLC控制
作为一个完整系统进行考虑。
尤其是在化工、新材料、医药中间体等行业,输送管道中的少量残料不仅可能导致堵管,还可能影响产品配方和生产稳定性。
因此,在设计粉体负压输送系统时,除了计算输送能力,还应该提前考虑停机清管、管道残料、物料切换和防交叉污染问题。
苏州仕多达智能科技有限公司可根据客户的物料特性、输送距离、生产能力、设备布置以及防爆和氮气保护要求,对粉体真空输送、反应釜固体投料及自动化密闭输送系统进行整体设计和设备配套。
