
反应釜粉体投料为什么要设置缓存料仓?从储料、输送到连续投料的工程设计分析
反应釜固体投料系统中缓存料仓有什么作用?解析真空上料、料位控制、螺旋喂料与连续投料之间的工艺关系
一、反应釜粉体投料为什么不能总是直接输送?
在很多小型生产设备中,粉体从投料口经过真空上料机直接进入反应釜,看起来结构非常简单。
例如:
投料站 → 真空上料机 → 输送管道 → 反应釜。
这种方式在输送距离比较短、物料比较稳定、生产节拍简单的情况下完全可以使用。
但是随着生产线规模增加,问题就会逐渐出现。
例如:
多个投料点共用一套输送系统;
一套真空动力设备需要服务多个反应釜;
反应釜需要连续或者定量进料;
一次投料量比较大;
不同物料需要按照一定比例加入;
真空输送与反应釜生产节拍不一致。
这时候,如果仍然采用“吸多少直接投多少”的方式,整个系统的协调性就会比较差。
因此,在比较复杂的反应釜粉体投料项目中,通常会增加一个缓存料仓。
二、什么是反应釜投料系统中的缓存料仓?
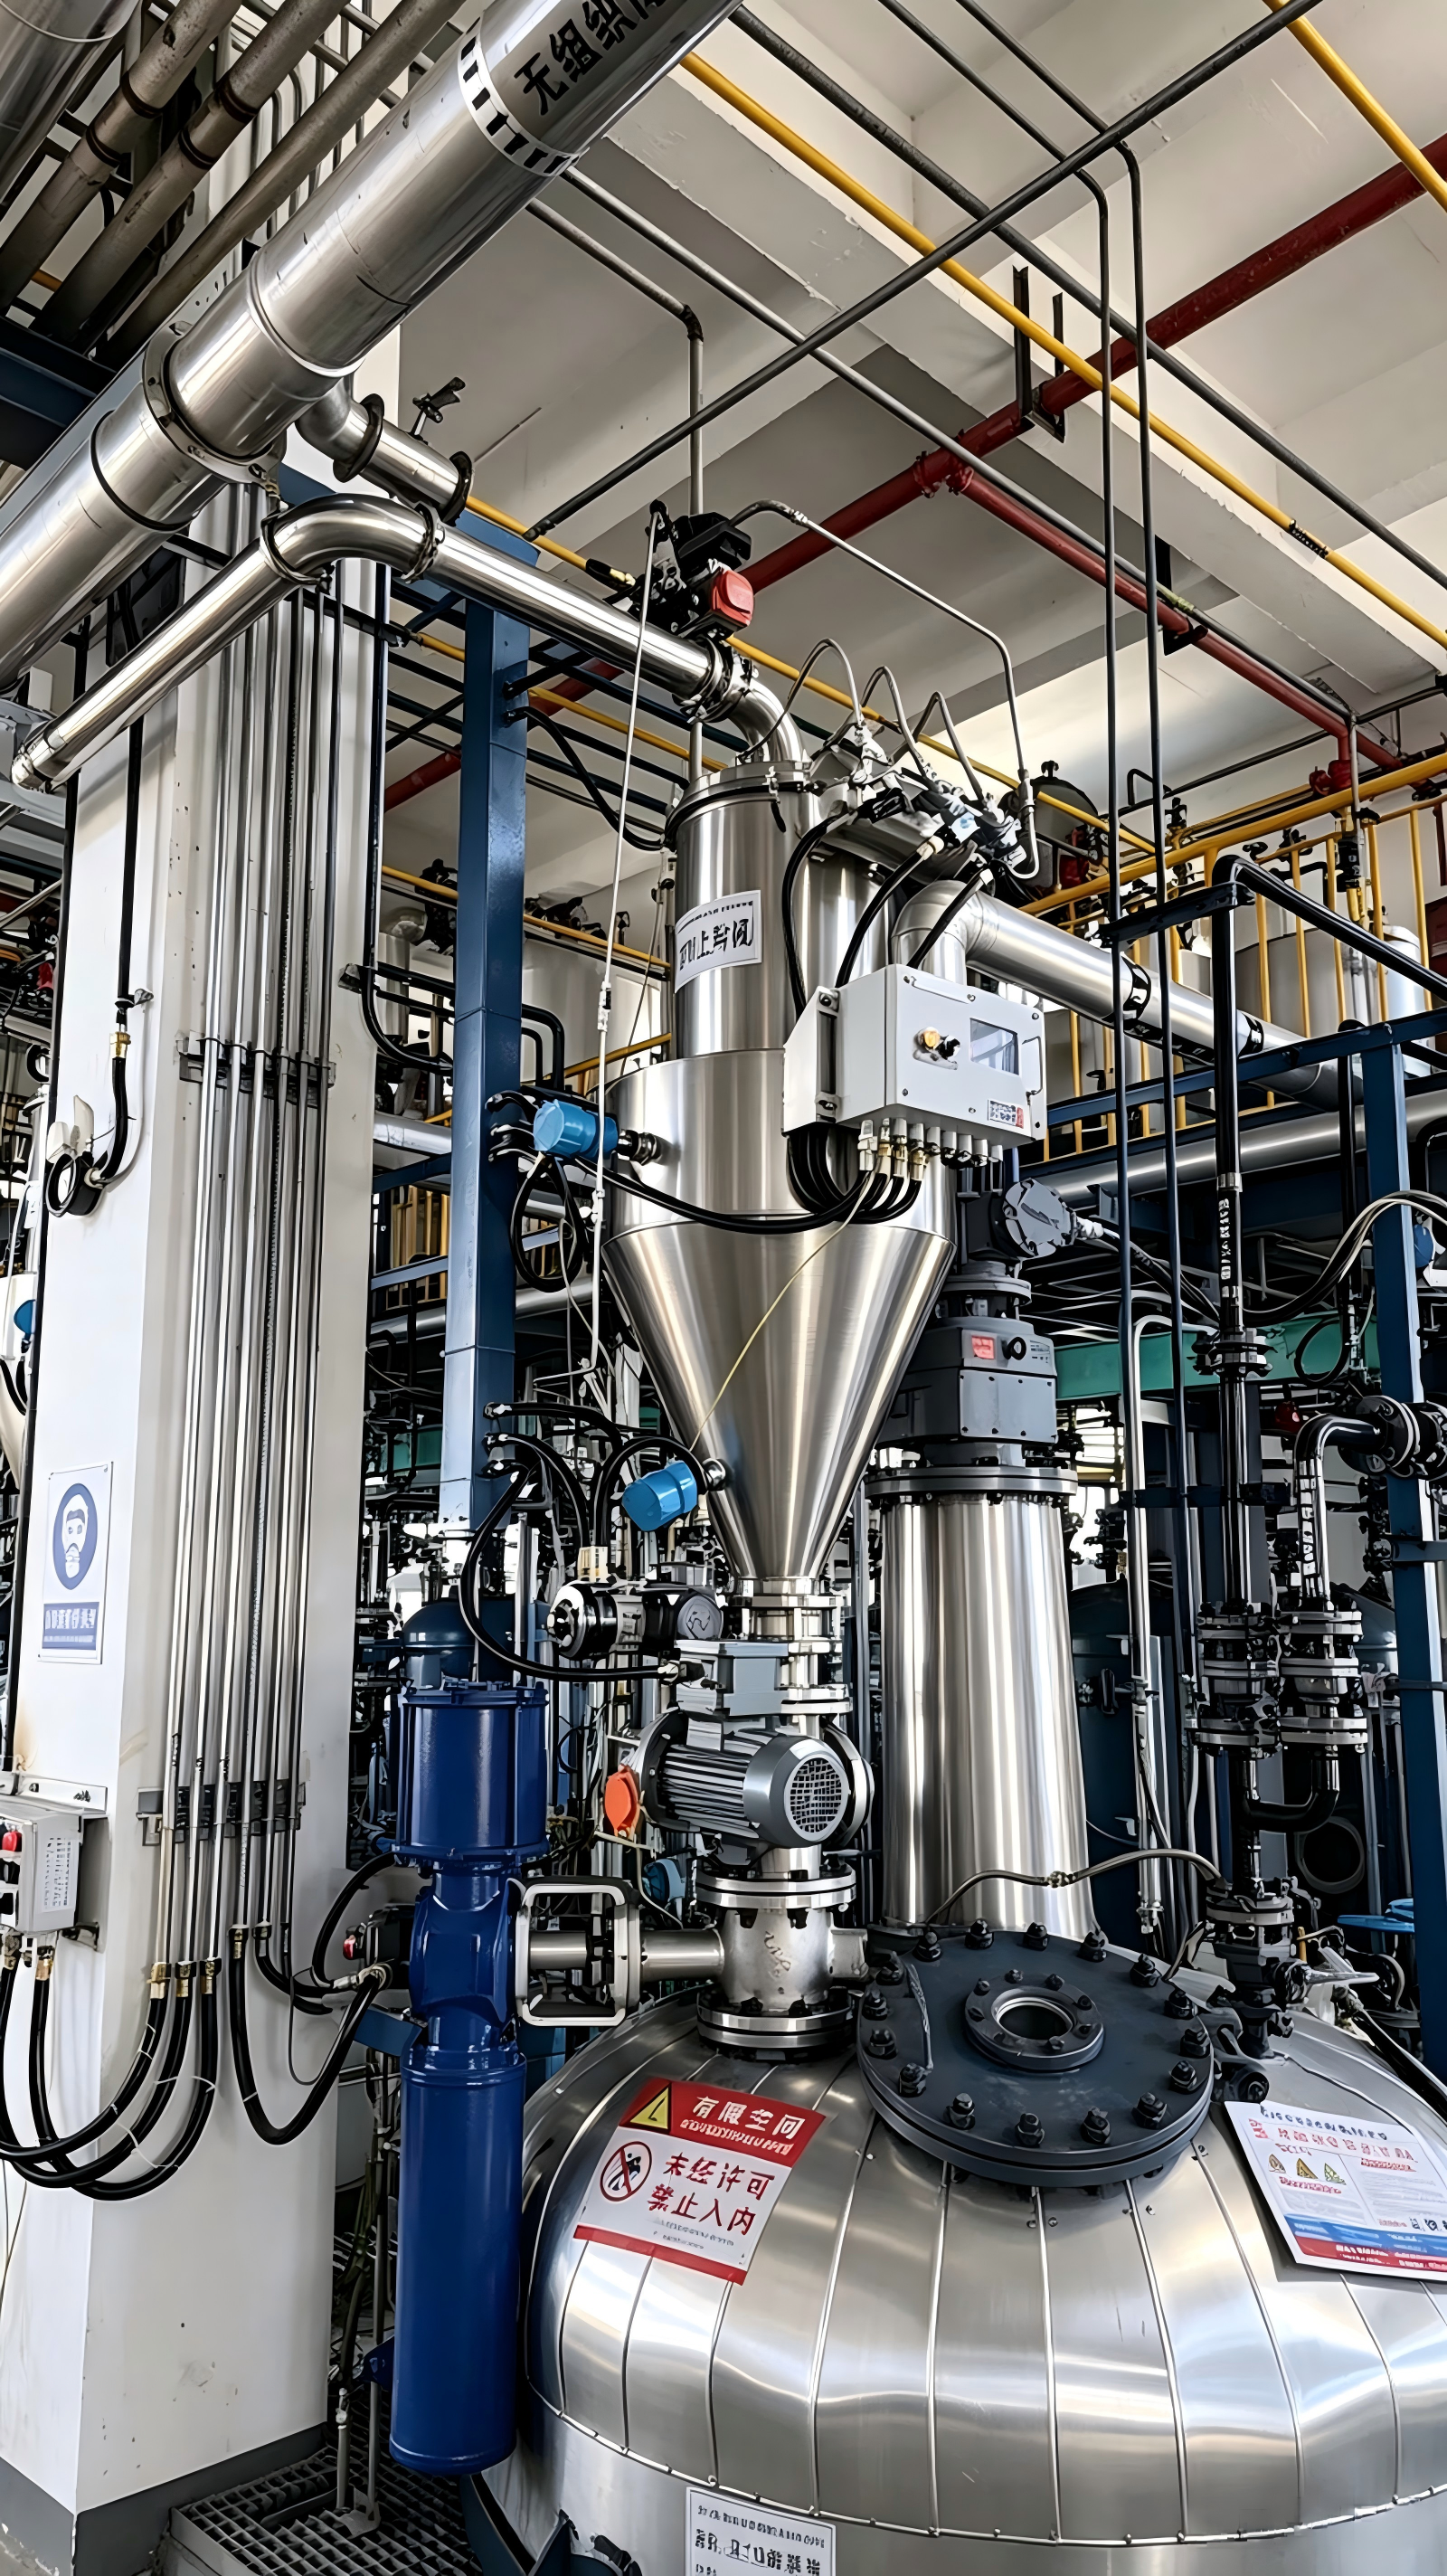
缓存料仓可以简单理解为:
位于上游输送设备和下游生产设备之间的一个中间储料设备。
它不一定承担长期储存功能。
更多时候,它承担的是:
暂存;
缓冲;
稳料;
供料;
料位检测;
计量;
工艺隔离。
典型流程可以设计成:
吨袋拆包机
↓
无尘投料站
↓
真空上料机
↓
输送管道
↓
缓存料仓
↓
螺旋喂料机
↓
反应釜
这种结构实际上把整个生产过程分成了两个部分:
前端负责把物料输送过来,后端负责按照工艺要求把物料送入反应釜。
这样系统就更加容易控制。

三、缓存料仓最重要的作用是“缓冲”
粉体输送系统并不是永远稳定连续的。
例如真空上料机采用间歇式运行:
吸料;
清灰;
放料;
再次吸料。
那么进入下游的物料实际上是“一批一批”的。
但是反应釜可能需要相对稳定地进料。
如果没有缓存料仓:
真空上料机放料的时候,物料突然大量进入反应釜;
真空上料机吸料的时候,反应釜又没有物料。
这种供料波动对于某些工艺并不理想。
增加缓存料仓以后:
真空上料机负责把物料输送到缓存料仓;
缓存料仓负责暂存;
下游设备再按照工艺要求稳定取料。
这样就把上下游设备的工作节拍分开了。
四、缓存料仓可以解决“设备节拍不一致”的问题
这是工程设计中非常重要的一点。
例如:
真空上料机一次可以输送100kg。
每次输送时间为3分钟。
而反应釜需要以:
30kg/min
的速度持续投料。
如果直接连接,真空上料机无法始终保持30kg/min的连续给料。
但是增加一个缓存料仓以后:
真空上料机:
负责间歇补料。
螺旋喂料机:
负责稳定出料。
缓存料仓:
负责两者之间的缓冲。
于是:
上游可以按照自己的节拍运行;
下游也可以按照自己的节拍运行。
这就是缓存料仓最重要的工程价值之一。

五、缓存料仓不是越大越好
有些企业在设计的时候会认为:
“既然是缓存,那就做大一点。”
实际上并不是。
缓存料仓容积过大,会带来:
设备投资增加;
占地面积增加;
物料长期滞留;
清理难度增加;
部分物料容易架桥;
粉体可能受潮;
批次管理更加复杂。
如果物料属于容易吸湿的粉体,长时间储存在料仓里面还可能导致:
结块;
流动性下降;
下料困难。
因此缓存料仓应该根据实际生产节拍确定。
六、缓存料仓多大比较合适?
工程上通常需要结合:
上游输送能力;
下游消耗速度;
设备生产节拍;
单批投料量;
安全余量。
例如:
下游反应釜每批需要500kg物料。
上游真空输送每次可以输送100~150kg。
那么缓存料仓就不能只按照100kg设计。
否则上游每输送一次就需要等待下游消耗。
如果希望连续稳定运行,可以让缓存料仓具有一定的缓冲容量。
具体容积还需要根据:
物料堆积密度;
有效容积率;
设备结构;
最高料位;
最低料位
进行计算。
因此,缓存料仓的“500L、1000L、1500L”并不是简单按照设备名称选择,而应该根据实际物料重量进行换算。
七、缓存料仓为什么需要设置高低料位?
这是自动投料系统非常重要的配置。
通常至少需要:
高料位;
低料位。
有条件的项目还可以增加:
连续料位;
重量传感器;
高高料位;
低低料位。
例如:
当缓存料仓达到低料位时:
系统启动真空上料机补料。
当达到高料位时:
停止上料。
这样可以让缓存料仓始终保持在一个合理的物料范围内。
八、高低料位控制有什么好处?
最直接的好处就是:
避免缓存料仓缺料。
假设反应釜正在连续投料。
如果缓存料仓突然没有物料,螺旋喂料机就会出现空转。
下游生产工艺也可能因此受到影响。
而设置低料位后:
系统提前启动真空输送。
在料仓真正缺料之前,把物料补充进来。
反过来:
如果缓存料仓已经达到高料位,真空上料机继续工作,就没有必要。
所以高料位可以让上游停止输送。
这样既减少设备无效运行,也可以避免物料过量进入缓存料仓。

九、多个缓存料仓为什么要进行优先级控制?
在一些大型粉体输送系统中,并不是只有一个缓存料仓。
例如:
6个缓存料仓。
每个缓存料仓分别对应不同的生产设备。
6个料仓共用一套负压输送主管。
这种情况下,如果多个料仓同时发出“低料位”信号,系统就需要决定:
先给哪个料仓补料?
如果没有优先级控制,多个阀门同时打开,就可能造成:
气流分配不稳定;
物料输送能力下降;
某些支路吸料过多;
某些支路吸不到物料。
因此可以在PLC程序中设置优先级。
例如:
1号料仓低料位 → 优先补料;
1号达到高料位 → 切换2号;
2号达到高料位 → 切换3号。
这样可以让一套真空动力设备按照顺序给多个缓存料仓供料。
十、缓存料仓与真空上料机之间如何连接?
典型方式是:
真空上料机
↓
输送管道
↓
缓存料仓顶部进料口。
物料进入缓存料仓后:
粉体向下落入料仓;
输送空气经过料仓内部过滤器排出。
如果系统要求密闭运行,还需要配置:
仓顶除尘器;
过滤器;
呼吸口;
负压平衡装置。
具体配置取决于:
物料特性;
料仓结构;
输送方式;
现场安全要求。
十一、缓存料仓为什么还需要考虑除尘?
粉体进入料仓的时候,会携带一定量空气。
如果没有合理的气固分离或者排气结构,料仓内部压力会发生变化。
尤其是超细粉体。
排出的空气如果没有经过过滤,可能把粉尘直接带入车间。
因此,缓存料仓通常需要考虑:
仓顶过滤器;
仓顶除尘器;
呼吸过滤器;
脉冲反吹。
这样才能保持:
物料进入;
空气排出;
粉尘留下。
从而实现密闭化输送。
十二、缓存料仓下面为什么经常配置螺旋喂料机?
这是因为缓存料仓主要负责“存料”,而螺旋喂料机负责“给料”。
两者的作用不同。
例如反应釜需要:
100kg/h。
缓存料仓可能储存:
500kg。
如果没有稳定给料设备,粉体可能因为料位变化导致下料量发生波动。
增加螺旋喂料机以后,可以通过调整螺旋转速控制出料量。
例如:
低速运行:
50kg/h。
中速运行:
100kg/h。
高速运行:
150kg/h。
实际参数需要根据物料和螺旋结构进行确定。
十三、螺旋喂料机为什么比直接开阀放料更容易控制?
直接开阀放料,本质上属于:
“让物料自己往下掉。”
但是粉体并不一定会稳定流动。
特别是:
超细粉;
轻质粉;
容易架桥粉体;
吸湿粉体。
容易出现:
时快时慢;
突然冲料;
下料中断。
螺旋喂料机则可以主动控制物料移动速度。
因此,对于需要稳定投料的反应釜,通常可以采用:
缓存料仓 + 螺旋喂料机
的组合。
十四、缓存料仓能不能直接安装称重模块?
可以。
如果反应釜投料需要进行计量控制,那么缓存料仓可以安装:
称重传感器;
称重模块;
称重仪表。
这样就可以实时知道:
料仓当前重量;
已经投料多少;
还剩多少物料。
例如:
缓存料仓初始重量:
500kg。
螺旋喂料开始。
重量逐渐下降:
500kg → 450kg → 400kg → 350kg。
当达到设定重量以后:
PLC停止螺旋喂料。
这样就能够实现比较准确的批次投料。
十五、称重缓存料仓和普通缓存料仓有什么区别?
普通缓存料仓主要解决:
有没有料。
称重缓存料仓进一步解决:
还有多少料。
如果工艺只要求:
保持料仓有料。
普通高低料位控制就可以。
如果工艺要求:
每批投料500kg;
每次投料误差不能太大。
那么就需要考虑称重系统。
因此两种结构对应不同的工艺要求。
十六、反应釜粉体投料可以采用什么典型结构?
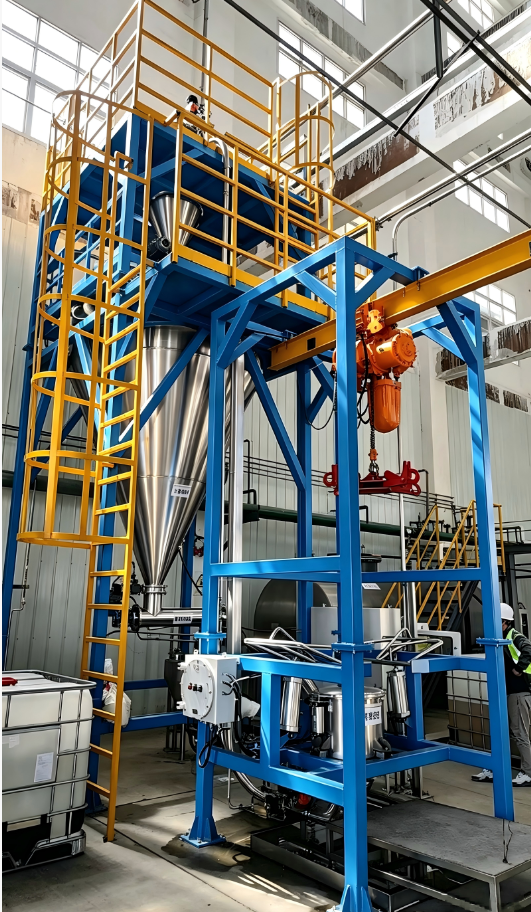
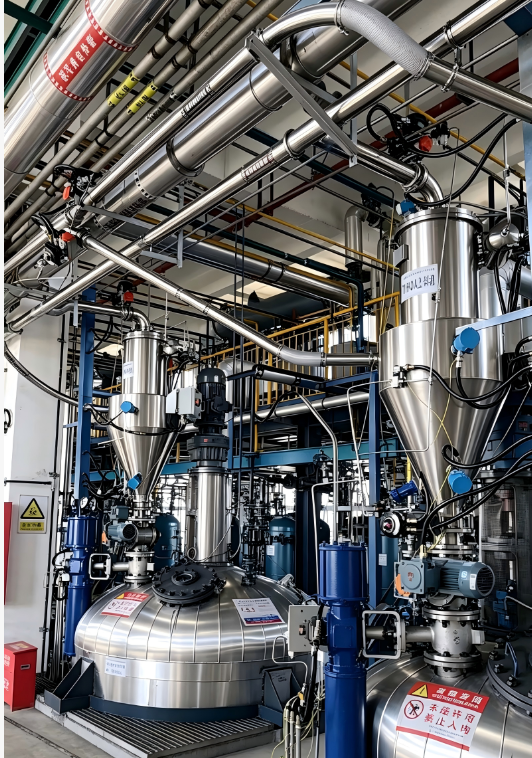
一个比较完整的自动投料系统可以设计成:
吨袋拆包机
↓
缓存料仓
↓
真空上料机
↓
输送管道
↓
称重缓存料仓
↓
螺旋喂料机
↓
反应釜
如果物料采用小袋包装,则前端可以改成:
小袋无尘投料站
↓
真空输送
↓
缓存料仓
↓
计量给料
↓
反应釜。
如果物料需要多种配料,则可以进一步增加:
多个储料仓;
多个称重模块;
多台螺旋喂料机;
PLC配方控制。
最终形成自动配料投料系统。
十七、什么情况下可以不用缓存料仓?
并不是所有项目都需要。
如果:
输送距离短;
输送量较小;
反应釜是批次投料;
设备之间距离很近;
真空上料机可以直接完成投料;
没有连续供料要求。
那么可以采用:
投料站 → 真空上料机 → 反应釜。
这种结构更加简单。
因此,缓存料仓不是强制配置。
它主要是为了解决:
输送、储存、计量和生产节拍之间的协调问题。
十八、什么情况下强烈建议设置缓存料仓?
以下工况比较适合增加缓存料仓:
1. 输送距离较长
真空输送设备与反应釜之间距离较远。
2. 多台反应釜共用一套输送设备
需要通过缓存料仓进行分配。
3. 上游和下游生产节拍不同
需要缓冲。
4. 需要连续投料
真空输送负责补料,螺旋负责连续给料。
5. 需要精确计量
可以在缓存料仓下面增加称重或计量装置。
6. 一次投料量较大
缓存料仓可以暂存一批物料。
7. 需要自动化生产
通过高低料位和PLC实现自动补料。
十九、缓存料仓设计时还需要注意哪些细节?
缓存料仓看起来只是一个简单的不锈钢罐体,但真正用于粉体生产时,需要考虑很多细节。
首先是锥体角度。
如果角度太小,粉体容易滞留。
其次是出料口尺寸。
如果出料口太小,容易造成架桥。
第三是内壁表面。
对于流动性差的粉体,可以采用镜面处理。
第四是是否增加振动器。
对于容易架桥的物料,可以配置气动振动器或者其他破拱结构。
第五是料仓密封。
对于易吸潮物料,料仓不能长期与外界空气直接连通。
第六是清洗。
食品、医药以及部分精细化工项目需要考虑快速拆卸和清洁。
二十、防爆粉体的缓存料仓应该注意什么?
如果物料属于可燃粉尘,缓存料仓不能只考虑普通机械结构。
还需要结合整个系统进行防爆设计。
重点包括:
设备接地;
管道接地;
防静电滤材;
防爆电机;
防爆电气元件;
静电跨接;
必要的氮气保护;
压力检测;
安全联锁。
具体防爆方式需要根据:
物料爆炸特性;
粉尘危险区域划分;
现场工艺条件;
相关安全规范
进行确定。
对于存在易燃溶剂蒸气的反应釜投料区域,还需要同时考虑粉尘和气体环境的综合风险。

二十一、氮气保护为什么也可能与缓存料仓有关?
对于一些容易氧化、吸湿或者对氧含量敏感的粉体,可以在缓存料仓中设置氮气保护。
例如:
物料进入缓存料仓;
空气逐渐被氮气置换;
料仓保持相对稳定的保护气氛;
然后物料再进入反应釜。
这种方式可以减少物料与空气直接接触。
但氮气保护不是所有粉体都需要。
是否配置,需要根据:
物料性质;
工艺要求;
氧含量要求;
反应釜工艺条件
确定。
二十二、苏州仕多达智能科技有限公司如何设计缓存料仓系统?
苏州仕多达智能科技有限公司在设计粉体自动投料系统时,并不会简单地把一个料仓放在真空上料机和反应釜之间。
需要先分析整个工艺流程。
例如:
物料从哪里来?
是吨袋、小袋还是上一道生产设备?
需要输送多少?
输送多远?
有几台反应釜?
每台反应釜每批需要多少?
是连续投料还是批次投料?
是否需要称重?
是否需要自动补料?
是否需要防爆?
是否需要氮气保护?
根据这些条件,再决定是否采用:
普通缓存料仓;
称重料仓;
移动式料仓;
多仓切换;
料仓 + 螺旋喂料机;
料仓 + 旋转阀;
或者更加完整的自动配料系统。
这样的设计思路能够避免设备之间互相“抢节拍”,提高整个生产系统的稳定性。
二十三、一个合理的反应釜自动投料系统应该是什么样?
从工程角度看,一套比较成熟的系统应该做到:
前端拆包密闭;
粉体输送密闭;
中间缓存稳定;
物料计量准确;
下料速度可调;
反应釜接口匹配;
PLC自动控制;
高低料位联锁;
异常状态报警;
需要防爆时整体进行防爆设计。
也就是说:
不是单独买一台真空上料机就完成了自动投料。
真正的自动投料是一个完整系统。
二十四、结语
在简单的粉体输送项目中,物料可以直接从投料端通过真空上料机进入反应釜。
但当生产规模扩大以后,输送距离、生产节拍、投料精度以及自动化要求都会发生变化。
这时候,缓存料仓的价值就体现出来了。
它可以把:
上游输送
和
下游投料
进行有效隔离。
真空上料机负责把物料稳定输送到缓存料仓;
缓存料仓负责暂存和缓冲;
高低料位负责自动补料;
称重模块负责计量;
螺旋喂料机负责稳定给料;
PLC负责整个系统的自动控制。
最终形成:
拆包 → 输送 → 缓存 → 计量 → 给料 → 反应釜
的一体化粉体投料流程。
苏州仕多达智能科技有限公司可根据客户的物料性质、生产节拍、输送距离、反应釜规格以及自动化要求,对反应釜固体投料装置、真空上料机、缓存料仓、螺旋喂料机、称重系统及PLC控制系统进行整体设计。
对于粉体自动投料项目来说,缓存料仓并不是简单的“中间储罐”,而是连接上游输送和下游生产的重要工艺节点。
合理设计缓存料仓,可以让整个系统从“能够投料”,进一步提升到“稳定投料、连续投料和自动投料”。
