
反应釜粉体投料有粉尘怎么办?5种密闭无尘投料解决方案
化工粉体人工投料粉尘外逸如何解决?从小袋投料、吨袋拆包、真空输送到密闭计量投料系统全面分析
一、反应釜人工投粉为什么容易产生粉尘?
很多企业采用人工拆袋、人工搬运、人工倒料的方式向反应釜投加粉体。
操作过程看似简单,但粉尘通常会在三个阶段产生。
**阶段:拆袋
包装袋打开的一瞬间,袋内粉体受到空气扰动,容易形成局部扬尘。
第二阶段:倒料
人工倾倒过程中,粉体从高处落入料仓,会产生明显的粉尘扩散。
第三阶段:包装袋残料处理
空袋取出、抖袋以及清理残余粉体时,同样可能产生二次扬尘。
因此,如果只在反应釜顶部安装一个除尘口,往往不能彻底解决投料现场的粉尘问题。

二、真正有效的无尘投料应该从源头控制
粉尘治理通常有两种思路。
一种是:
粉尘产生以后再进行收集。
另一种是:
尽可能让粉尘产生在密闭空间内。
对于化工粉体投料,更合理的思路通常是:
密闭投料+局部负压+过滤除尘。
也就是说,让物料尽可能在封闭设备内部完成转移,同时利用负压控制粉尘扩散方向。
因此,反应釜无尘投料实际上是一个系统工程。

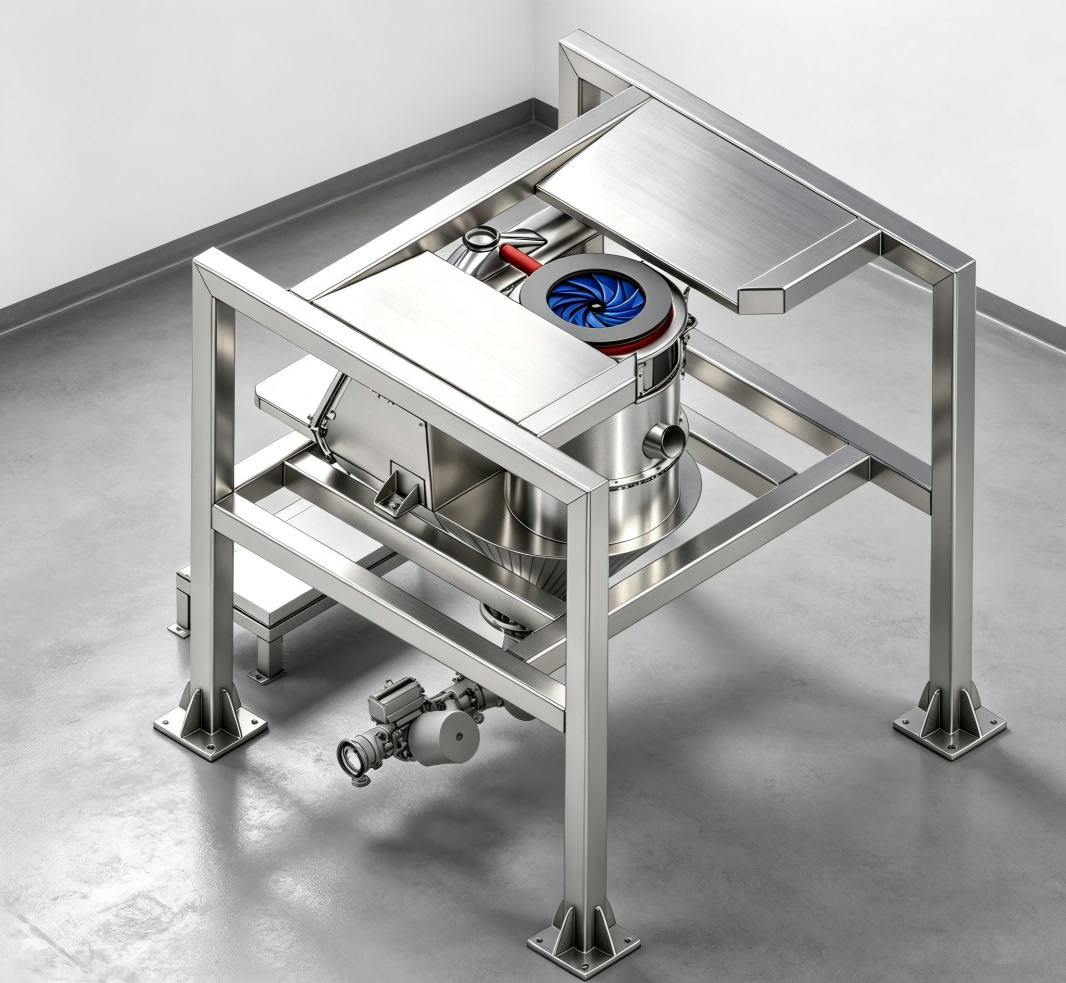
三、方案一:小袋粉体采用无尘投料站
对于25kg、50kg等小包装粉体,可以配置无尘投料站。
典型流程为:
人工搬袋
↓
投料站密闭仓
↓
拆袋
↓
粉体进入缓存仓
↓
除尘器过滤粉尘
↓
下游输送设备
操作人员不需要直接在反应釜顶部进行人工倾倒。
粉体在相对封闭的投料仓内部完成进入系统的过程。
这种方案比较适合:
小包装粉体;
多品种原料;
每批投料量较小;
人工上袋频率较低的工艺。
四、方案二:吨袋粉体采用密闭吨袋拆包
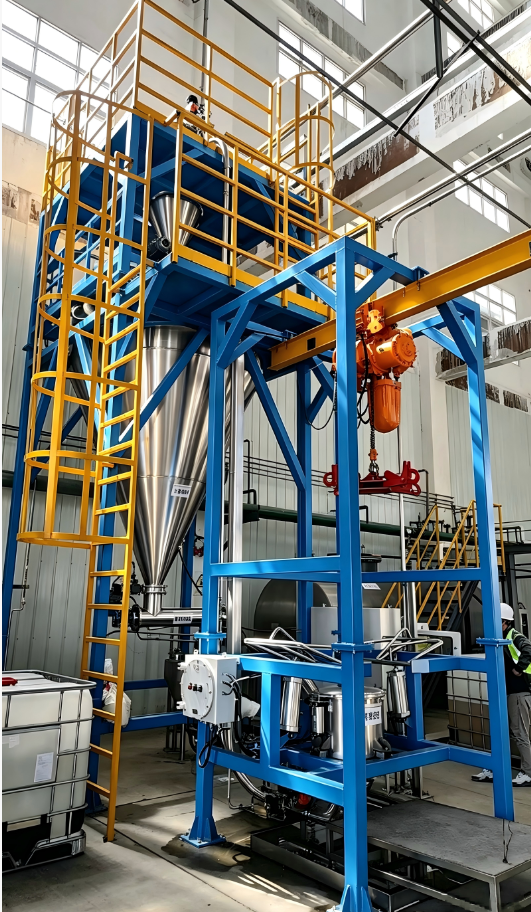
如果原料采用500kg或者1000kg吨袋包装,人工搬运和倾倒就更加困难。
此时可以采用:
吨袋拆包机+缓存料仓
作为前端供料设备。
基本流程:
吨袋吊装
↓
密闭拆包
↓
缓存料仓
↓
输送系统
↓
反应釜
吨袋拆包过程中,通过设备结构对物料进行封闭,减少粉体直接暴露在车间环境中。
对于大批量粉体原料,这种方式还可以显著降低人工搬运强度。
五、方案三:采用真空输送将粉体送至高位反应釜
如果反应釜位于二楼、三楼甚至更高位置,可以采用负压真空输送。
例如:
一楼吨袋拆包机
↓
缓存料仓
↓
↓
垂直输送
↓
高位料仓
↓
反应釜
这样可以将地面物料通过密闭管道输送到反应釜附近。
相比人工使用提升设备搬运粉体,密闭管道输送更适合自动化生产线。
同时可以减少人工直接搬运和高位倾倒操作。

六、方案四:缓存料仓+称重系统实现定量投料
如果反应釜配方对投料重量有要求,可以在输送系统后增加:
称重缓存料仓。
例如:
真空输送设备将粉体送入称重料仓。
称重模块实时检测重量。
达到设定值后:
停止上料 → 关闭进料阀 → 开启出料阀 → 向反应釜投料。
这样可以把:
输送
和
计量
两个过程分开。
对于多种粉体按照配方加入反应釜的生产工艺尤其适用。
七、方案五:多种粉体采用集中式自动投料系统
对于一个反应釜需要加入多种固体原料的情况,可以设计集中式系统。
例如:
原料A
↓
吨袋拆包
↓
缓存仓A
↓
输送
↓
计量料仓
↓
反应釜
同时:
原料B
↓
无尘投料站
↓
缓存仓B
↓
输送
↓
计量料仓
↓
反应釜
不同原料分别进入系统,再根据生产配方进行自动投料。
这样可以进一步减少人工参与。
八、为什么单独增加除尘器不一定能解决问题?
这是化工车间经常出现的一个误区。
企业发现投料现场有粉尘,就直接增加一台大风量除尘器。
但如果投料点本身是开放的,粉尘已经扩散到整个操作区域,再通过除尘器进行捕集,效率通常会受到影响。
更合理的方法是:
先密闭粉尘产生点,再进行局部负压收集。
例如:
投料仓内部产生粉尘
↓
设备内部负压
↓
粉尘进入过滤器
↓
洁净空气排出
这样除尘系统的有效性会更高。
九、反应釜顶部为什么也需要设置粉尘控制?
即使上游已经采用无尘投料,反应釜顶部接口仍然可能存在粉尘问题。
例如:
粉体进入反应釜
↓
空气被挤出
↓
反应釜内部压力变化
↓
粉尘可能从投料接口向外逸散
因此,反应釜顶部接口设计也需要结合:
投料方式;
反应釜压力;
物料特性;
排气系统;
投料速度;
进行考虑。
不能只关注上游投料设备。
十、密闭投料系统的核心不是“完全没有空气”
粉体进入设备时,系统内部仍然存在空气。
所谓密闭投料,核心是:
控制物料和含尘空气的运动路径。
通过密闭设备、合理的气流组织和过滤系统,使粉尘尽量不进入操作人员所在区域。
因此:
密闭
和
除尘
实际上是相互配合的。
十一、细粉和超细粉需要更加重视过滤系统
对于粒径较细的粉体,过滤系统承受的负荷通常更大。
过滤器设计时需要考虑:
过滤面积;
过滤精度;
滤芯材质;
清灰方式;
粉体黏附性;
粉尘浓度。
如果过滤面积不足,运行一段时间以后可能出现:
压差增加 → 风量下降 → 除尘效果下降。
所以无尘投料系统不能只看除尘风机功率。
十二、为什么防静电也是粉体投料的重要环节?
部分粉体在:
拆袋+下料+气力输送
过程中容易产生静电。
如果物料同时具有可燃粉尘风险,那么静电控制就更加重要。
设备设计中通常需要根据实际物料特性考虑:
设备接地;
管道接地;
防静电过滤元件;
导电连接;
防爆电气;
惰性气体保护等措施。
具体安全配置应依据物料危险特性和现场安全要求确定。
十三、化工粉体投料系统为什么越来越强调自动化?
自动化投料不仅仅是为了减少人工。
更重要的是提高生产过程的一致性。
人工投料可能存在:
投料速度不同
投料重量偏差
操作时间不同
人员操作习惯不同
而自动投料系统可以通过PLC设定:
投料顺序;
投料重量;
投料时间;
高低料位;
阀门动作;
输送时间;
报警条件。
使生产过程更加标准化。
十四、反应釜固体投料系统如何实现“按配方投料”?
假设某一批产品需要加入:
物料A:300kg
物料B:150kg
物料C:50kg
PLC可以根据配方建立自动投料程序。
运行时:
**步
输送物料A。
第二步
称重达到300kg。
第三步
停止A输送。
第四步
切换物料B。
第五步
达到150kg。
第六步
切换物料C。
第七步
达到50kg。
第八步
完成整批固体投料。
如果工艺允许,还可以将批次数据进行记录。
十五、什么时候适合采用全密闭投料?
以下情况尤其适合考虑全密闭方案:
① 粉尘较大的物料
例如细粉、超细粉。
② 人工投料频率高
每天需要多次甚至几十次投料。
③ 包装重量较大
例如500kg、1000kg吨袋。
④ 反应釜安装位置较高
人工搬运和高位倒料困难。
⑤ 对生产环境要求高
希望降低车间粉尘。
⑥ 配方计量要求高
需要按重量进行投料。
十六、反应釜粉体投料系统应该怎样选择?
可以简单按照以下逻辑判断:
| 工艺情况 | 推荐方案 |
|---|---|
| 25kg小袋投料 | 无尘投料站 |
| 50kg小袋投料 | 无尘投料站 |
| 500kg吨袋 | 吨袋拆包机 |
| 1000kg吨袋 | 吨袋拆包机 |
| 地面到高位输送 | 真空上料 |
| 多批次自动输送 | 真空输送系统 |
| 配方定量投料 | 称重料仓 |
| 多种粉体投料 | 多料仓自动配料 |
| 粉尘较大 | 密闭+除尘 |
| 可燃粉尘 | 根据物料特性进行防爆设计 |
实际方案需要结合现场工艺进一步确定。
十七、苏州仕多达如何设计反应釜无尘投料系统?
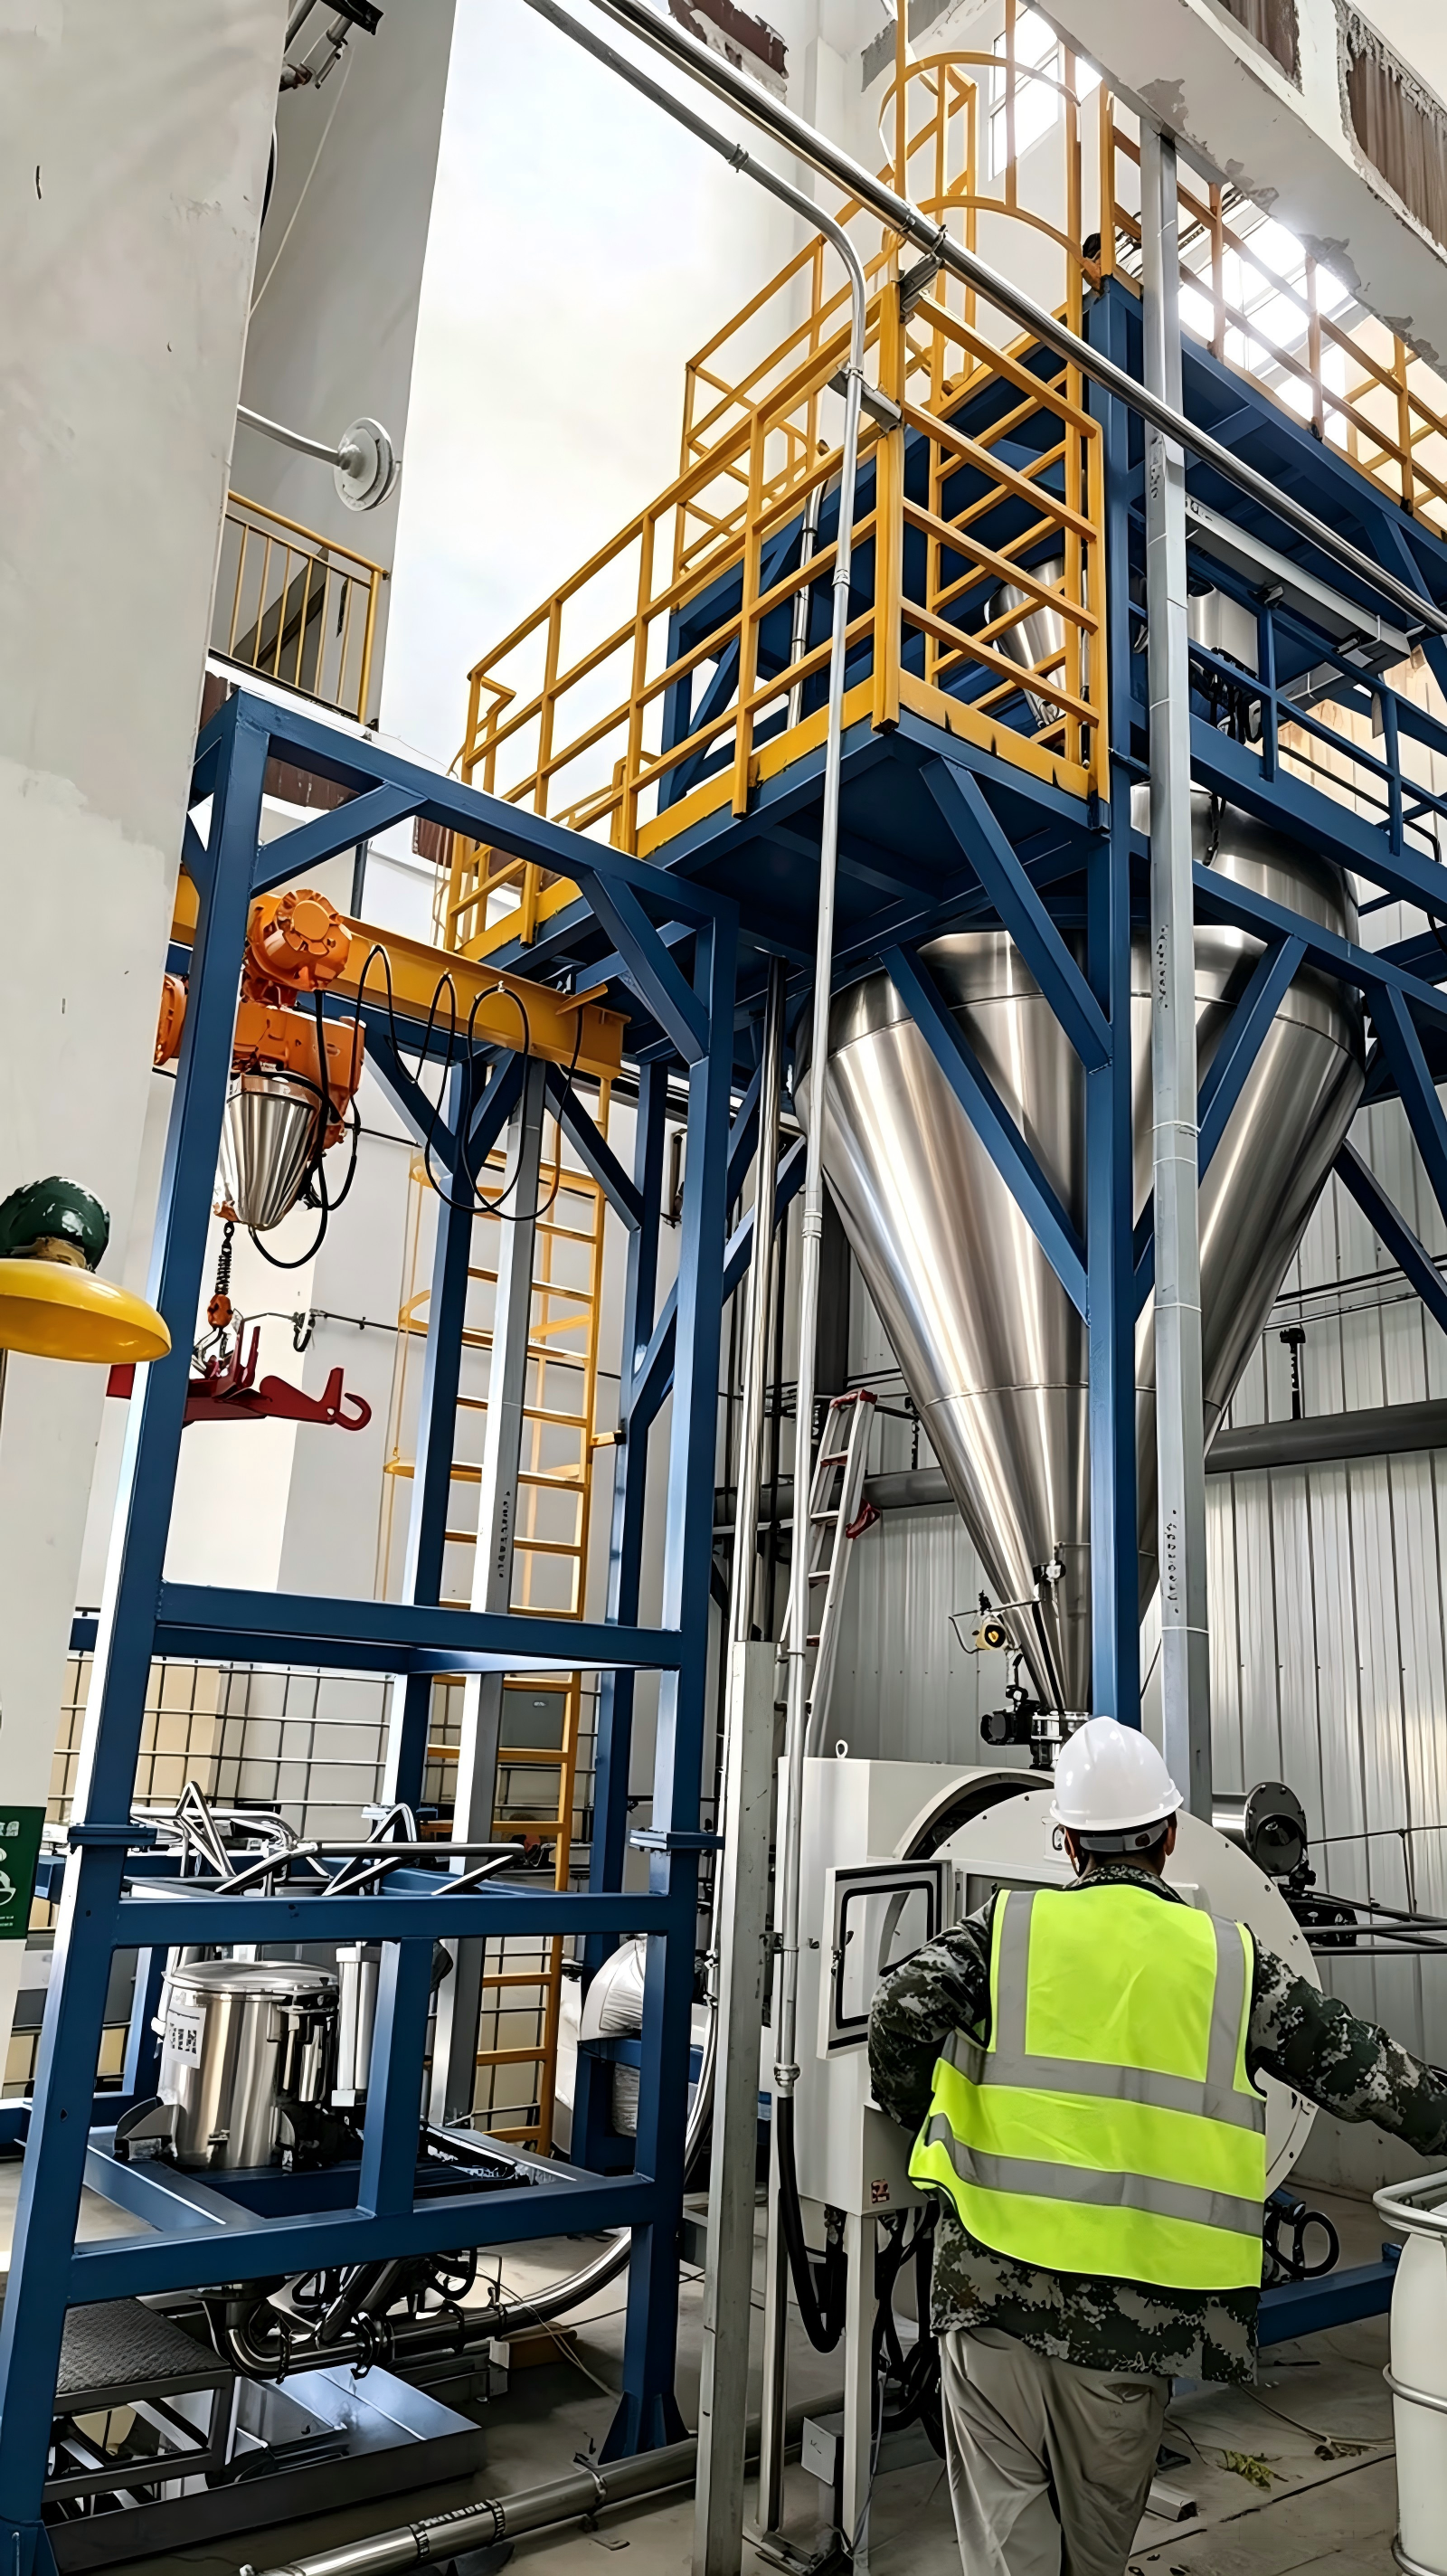
苏州仕多达智能科技有限公司在设计反应釜固体投料装置时,并不是简单选择一台投料设备,而是根据整个工艺流程进行组合。
典型流程可以设计为:
包装物料
↓
无尘投料/吨袋拆包
↓
缓存料仓
↓
真空输送
↓
计量料仓
↓
投料阀
↓
反应釜
同时根据粉尘特性配置:
除尘过滤+防静电+安全控制系统。
最终形成完整的密闭粉体投料工艺。
十八、设计反应釜粉体投料系统前需要确认哪些参数?
建议客户在项目初期提供以下资料:
物料参数
物料名称;
堆积密度;
粒径;
含水率;
流动性;
是否易团聚;
是否可燃;
是否具有腐蚀性。
包装参数
小袋;
吨袋;
桶装;
包装重量。
工艺参数
单批投料量;
每小时投料量;
投料时间;
反应釜数量;
配方种类。
现场参数
输送距离;
垂直高度;
反应釜进料口尺寸;
安装空间;
电气及防爆要求。
资料越完整,设计出的系统越接近实际生产条件。
十九、结论:解决反应釜粉尘问题,重点不是“加大除尘器”
真正有效的方案应该从粉体进入系统的源头开始设计。
可以根据不同工况采用:
小袋 → 无尘投料站
吨袋 → 密闭吨袋拆包机
低位 → 高位 → 真空输送
需要精确配方 → 称重料仓
多种物料 → 自动配料系统
最终形成:
密闭投料+粉体输送+计量控制+除尘过滤+自动化控制
的完整系统。
对于化工企业来说,好的反应釜粉体投料系统不是单纯把物料“送进去”,而是要同时解决:
人员操作、粉尘控制、输送稳定、投料准确和生产自动化。
苏州仕多达智能科技有限公司可根据物料特性、包装形式、反应釜接口及现场空间,为客户设计相应的反应釜固体投料装置和密闭粉体投料系统。
FAQ
Q1:反应釜人工投粉尘很大怎么办?
优先考虑从开放式人工倒料改为密闭投料,并根据包装形式采用无尘投料站或吨袋拆包机,再结合局部负压除尘。
Q2:吨袋粉体可以直接输送到反应釜吗?
可以。常见方式是吨袋拆包后进入缓存料仓,再通过真空输送或其他粉体输送方式送至反应釜。
Q3:无尘投料站能不能直接给反应釜供料?
可以根据工艺设计。对于距离较短的项目可以直接连接下游设备;距离较长或反应釜位置较高时,可增加缓存仓和真空输送系统。
Q4:反应釜投料一定要安装除尘器吗?
是否需要配置以及采用何种除尘方式,需要根据物料粉尘特性、投料方式和工艺环境确定。
Q5:粉体投料系统需要防爆吗?
如果涉及可燃粉尘或其他危险工况,需要根据物料危险特性和现场安全要求进行针对性的防爆及安全设计。