
反应釜固体投料装置怎么选?化工粉体密闭投料系统设计要点
从吨袋、小袋和人工投料方式,到真空上料、缓存料仓、过滤除尘及防爆控制,全面解析反应釜固体投料系统的选型方法
一、传统反应釜人工投料为什么越来越难满足生产要求?
在很多化工生产现场,早期常采用人工搬运、拆袋和倒料的方式向反应釜投加固体物料。
这种方式设备投资较低,但随着产能提高,其问题会越来越明显。
主要包括:
1. 粉尘容易外逸
人工拆袋和倾倒过程中,粉体容易形成扬尘。
特别是细粉、超细粉以及低堆积密度粉体,粉尘控制难度更高。
2. 劳动强度较大
如果采用25kg、500kg甚至1000kg包装,人工搬运和倾倒都会增加操作人员劳动强度。
3. 投料环境不稳定
不同操作人员的投料速度不同,容易出现一次投料过快或者过慢的情况。
4. 不利于连续自动化生产
如果上游生产线已经实现自动化,而反应釜仍采用人工投料,就容易形成整个生产流程中的人工瓶颈。
因此,化工企业开始逐步采用自动化、密闭化的粉体投料方式。

二、反应釜固体投料装置主要解决什么问题?
一套完整的反应釜固体投料系统,通常需要解决四个核心问题:
怎么拆包?
怎么控制粉尘?
怎么把粉体送到反应釜?
怎么控制投料量?
因此,它并不是简单的一台设备。
根据不同工艺,可以组合:
吨袋拆包机;
小袋无尘投料站;
缓存料仓;
称重料仓;
螺旋喂料机;
旋转卸料阀;
除尘器;
氮气保护系统;
PLC控制柜。
最终形成完整的反应釜粉体自动投料系统。
三、不同包装方式需要采用不同的投料设备
客户在选择反应釜投料装置时,首先应该确定粉体原料的包装形式。
1. 小袋包装
例如:
10kg;
20kg;
25kg;
50kg。
这类物料比较适合配置无尘投料站。
操作人员只需要将包装袋放入投料站,在密闭环境中完成割袋、倒料和除尘。

2. 吨袋包装
如果企业采用500kg或1000kg吨袋包装,可以配置:
吨袋拆包机+缓存料仓+真空上料机。
这样能够减少人工搬运,提高连续生产能力。
3. 多种包装混合
有些化工企业同时使用:
吨袋+小袋+桶装
等多种原料。
这时不建议简单采用一套设备解决全部物料,而应该根据不同包装形式设计不同的进料接口,再汇入统一的输送系统。
四、无尘投料站为什么适合化工粉体投料?
无尘投料站的核心作用不是“把粉倒进去”。
真正重要的是:
让粉体进入系统的同时,把产生的粉尘控制在设备内部。
典型结构包括:
人工上袋
↓
密闭投料仓
↓
格栅/过滤结构
↓
除尘系统
↓
粉体进入下游设备
操作人员在相对封闭的空间内完成拆袋和倒料,从而降低粉尘直接扩散到车间环境中的风险。
对于容易产生扬尘的化工粉体,这种方式尤其具有实际意义。
五、吨袋拆包机如何与反应釜投料系统连接?
对于大包装粉体,可以采用:
吨袋拆包机
作为系统前端。
基本流程可以设计为:
吨袋吊装
↓
吨袋拆包
↓
缓冲料仓
↓
真空上料
↓
反应釜顶部料仓
↓
定量投料
这种方式能够把人工搬运过程转换成机械化输送过程。
对于高层反应车间,还可以利用负压输送将地面物料输送至高位反应釜。
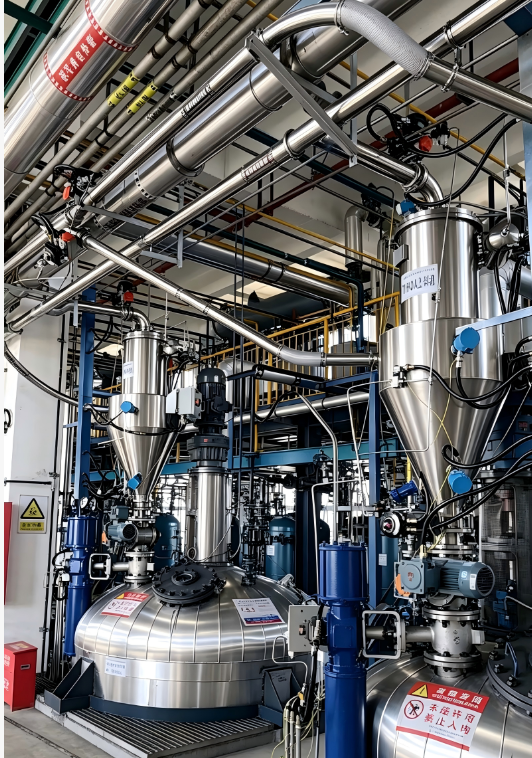
六、真空上料机在反应釜投料中承担什么任务?
真空上料机主要负责:
把粉体从低位输送到高位。
例如:
地面吨袋拆包机
↓
真空输送
↓
二楼/三楼缓存料仓
↓
反应釜
这种布置可以减少人工垂直搬运。
在实际工程中,需要根据:
物料密度;
粒径;
输送距离;
垂直高度;
输送量;
物料流动性;
确定合适的真空上料设备。
七、为什么反应釜投料系统经常需要缓存料仓?
如果真空上料机直接向反应釜连续供料,系统控制会比较复杂。
因此,在很多项目中,会在反应釜上方设置:
缓存料仓或计量料仓。
其作用包括:
缓存物料
让输送系统和反应釜投料节拍相互独立。
稳定投料
避免上游输送设备频繁启停。
计量控制
如果配置称重模块,可以进一步实现定量投料。
便于自动化
可以通过高低料位信号自动控制上料。
八、为什么称重料仓适合高精度反应配料?
如果反应配方对固体物料比例要求较高,可以采用:
称重料仓+称重模块+自动阀门
组成计量投料系统。
基本逻辑为:
物料进入称重料仓
↓
实时检测重量
↓
达到设定值
↓
停止上料
↓
打开出料阀
↓
向反应釜投料
这种方式比单纯依靠输送时间进行控制更加可靠。
九、反应釜投料为什么需要考虑粉尘除尘?
化工粉体投料过程中的粉尘可能来自多个位置:
拆袋位置;
吨袋出口;
投料仓;
料仓进料口;
料仓放料口;
反应釜接口。
因此,不能只在某一个位置安装除尘器。
应该根据整个工艺流程设计负压收尘点。
理想状态是:
粉尘产生点 → 密闭空间 → 除尘过滤 → 洁净空气排出。

十、反应釜固体投料系统为什么需要考虑防爆?
并非所有粉体都具有爆炸危险。
但对于某些可燃性粉体、金属粉末、树脂粉末以及有机化工粉体,需要根据物料实际特性进行粉尘爆炸风险评估。
如果项目存在粉尘爆炸风险,就需要根据具体工况考虑:
防爆电机;
防爆电气;
静电接地;
防静电滤芯;
防爆控制系统;
泄爆;
隔爆;
惰性气体保护。
不能仅仅因为“设备采用不锈钢”就认为整个系统已经完成防爆设计。
十一、为什么粉体输送管道需要考虑静电?
粉体在:
拆包+下料+气力输送
过程中会与设备和管道产生摩擦。
部分粉体具有明显的静电积聚特性。
因此,工程设计中需要考虑:
设备接地+管道接地+防静电过滤元件+导电连接。
尤其对于涉及可燃粉尘的生产环境,更不能忽略静电控制。
十二、反应釜固体投料装置如何实现自动运行?
一套自动投料系统通常可以通过PLC实现。
例如:
Step 1
反应釜发出投料请求。
Step 2
控制系统确认目标料仓处于允许投料状态。
Step 3
真空上料机启动。
Step 4
粉体进入缓存料仓。
Step 5
高料位达到后停止上料。
Step 6
根据配方打开对应出料阀。
Step 7
称重系统检测实际投料重量。
Step 8
达到设定重量后关闭阀门。
Step 9
系统进入下一种物料投料程序。
通过这种方式,可以减少人工干预。
十三、不同物料为什么不能采用完全相同的投料参数?
化工粉体之间差异非常大。
例如:
碳酸钙
树脂粉
橡胶助剂
活性炭
锂电材料
虽然都是粉体,但:
密度不同;
粒径不同;
流动性不同;
含水率不同;
静电特性不同。
因此,同样一台设备,在不同物料上的投料能力也可能不同。
专业设计必须以实际物料参数为依据。
十四、反应釜顶部投料为什么需要特别关注接口尺寸?
设备安装时,一个经常被忽略的问题就是:
设备能不能真正接上反应釜。
设计前至少需要确认:
反应釜进料口直径;
法兰标准;
法兰压力等级;
安装高度;
周围设备位置;
检修空间;
管道方向。
例如客户要求DN200进料口,那么上游料仓、阀门和连接管道都需要围绕DN200接口进行匹配。
不能设备制造完成后才发现现场接口不一致。
十五、反应釜固体投料系统设计不能只看设备参数
一个常见错误是:
“真空上料机**输送量1吨/小时,所以一定能够满足现场1吨/小时。”
实际上还需要知道:
输送距离是多少?
高度是多少?
弯头有几个?
物料密度是多少?
粒径是多少?
连续还是间歇?
因此,设备铭牌参数只是基础数据。
最终能力必须结合实际工艺条件确定。
十六、苏州仕多达的反应釜固体投料系统设计思路
苏州仕多达智能科技有限公司针对化工粉体投料项目,可以根据客户现场工艺,将:
拆包
+
除尘
+
缓存
+
输送
+
计量
+
投料
+
自动控制
组合成完整系统。
对于不同项目,可以分别采用:
小袋无尘投料
吨袋拆包投料
真空输送投料
称重计量投料
以及多种方式组合。
最终根据反应釜工艺节拍确定设备配置。
十七、一套完整的反应釜固体投料系统通常包含哪些设备?
根据具体工艺,一套完整系统可能包括:
| 设备 | 主要作用 |
|---|---|
| 吨袋拆包机 | 吨袋物料拆包 |
| 无尘投料站 | 小袋粉体密闭投料 |
| 真空上料机 | 粉体负压输送 |
| 缓存料仓 | 临时储存物料 |
| 称重料仓 | 精确计量 |
| 气动蝶阀 | 控制物料通断 |
| 旋转卸料阀 | 连续卸料 |
| 除尘器 | 捕集粉尘 |
| 防静电滤芯 | 粉尘过滤及静电控制 |
| PLC控制柜 | 自动化控制 |
实际配置根据物料、产能和工艺要求确定。
十八、选择反应釜固体投料装置时应该向厂家提供什么资料?
为了避免设备选型出现偏差,建议客户在技术交流阶段提供:
物料参数
物料名称;
堆积密度;
粒径;
含水率;
流动性;
是否可燃;
是否具有腐蚀性。
工艺参数
单批投料量;
每小时投料量;
投料次数;
投料时间;
反应釜数量;
是否需要连续投料。
现场参数
输送距离;
垂直高度;
反应釜进料口尺寸;
原料包装规格;
设备安装空间。
这些资料越完整,系统设计越准确。
十九、结论
反应釜固体投料已经从简单的人工倒料,逐渐发展为:
密闭化+自动化+计量化+智能控制
的系统工程。
对于化工企业而言,一套合理的反应釜固体投料装置不仅要解决“把粉体送进反应釜”这个问题,还应该同时解决:
粉尘控制、劳动强度、投料稳定性、计量精度以及生产自动化。
因此,在项目设计阶段,应从整个工艺流程出发,对拆包、除尘、输送、缓存、计量和投料进行整体匹配。
苏州仕多达智能科技有限公司可根据不同物料、包装形式、反应釜接口及生产节拍,为化工企业设计相应的粉体密闭投料和自动输送方案。
FAQ
1. 反应釜固体投料装置适合哪些物料?
适用于多种粉体、颗粒状固体物料,具体需要根据物料密度、粒径、流动性、腐蚀性及安全特性确定设备形式。
2. 吨袋物料怎么投到反应釜?
通常可以采用吨袋拆包机配合缓存料仓和真空输送设备,将吨袋物料拆包后输送至反应釜上方。
3. 小袋粉体如何实现无尘投料?
可以采用密闭式无尘投料站,通过负压除尘减少拆袋和倒料过程中产生的粉尘外逸。
4. 反应釜投料需要称重吗?
如果配方对投料重量有明确要求,可以配置称重料仓和称重模块,实现按设定重量自动投料。
5. 粉体反应釜投料系统需要防爆吗?
是否需要防爆需要根据物料粉尘爆炸特性、生产环境及相关安全要求确定,不能一概而论。
6. 真空上料机可以直接安装在反应釜上面吗?
可以根据现场工艺采用顶部安装或通过管道连接,但需要核对反应釜进料口尺寸、安装空间、设备重量和检修条件。