
真空上料机用于反应釜投料有什么优势?密闭输送与自动加料方案解析
从粉体输送、除尘到防爆控制,解析真空上料机在反应釜自动投料中的应用
真空上料机用于反应釜投料有什么优势?密闭输送与自动加料方案解析
从粉体输送、除尘到防爆控制,解析真空上料机在反应釜自动投料中的应用
在化工、新材料、医药、食品添加剂、树脂、锂电池材料等行业,反应釜生产过程中经常需要加入粉末、颗粒或者其他固体原料。
传统的投料方式通常是人工搬运原料,然后打开包装,将物料直接加入反应釜。
这种方式操作简单,但是当生产规模不断扩大以后,人工投料的不足也逐渐显现出来。
例如:
投料劳动强度较高;
粉体容易产生扬尘;
高位反应釜投料不方便;
远距离输送需要人工搬运;
多批次生产效率较低;
部分粉体存在粉尘爆炸风险;
对于含挥发性溶剂的反应体系,敞口投料还会影响系统密闭性。
因此,越来越多企业开始采用真空上料机作为反应釜固体原料输送设备。
通过真空负压形成的气流,可以将粉体从低位原料端吸入设备,再输送至高位料仓或者反应釜投料位置,实现密闭输送。

一、什么是真空上料机?
真空上料机是一种利用负压气流进行粉体、颗粒等固体物料输送的设备。
设备运行时,通过真空动力系统使设备内部形成负压。
物料在空气流动作用下进入输送管道,然后进入真空料仓。
经过过滤、卸料等过程后,物料被输送至下一道工序。
一个典型的粉体真空输送流程为:
原料
↓
进料管道
↓
真空上料机
↓
过滤系统
↓
真空动力设备
↓
物料进入缓存料仓
↓
反应釜
对于反应釜自动投料系统来说,真空上料机主要承担:
物料密闭转移和高位输送。
二、为什么真空上料机适合反应釜投料?
反应釜通常安装在固定生产平台上,而原料可能位于:
地面;
原料仓库;
吨袋拆包机下方;
小袋投料站;
其他车间。
这就形成了:
低位原料 → 高位反应釜
或者:
远距离原料 → 反应釜
的输送需求。
如果采用人工搬运,不仅劳动量较大,而且粉体在搬运和倒料过程中容易产生扬尘。
采用反应釜真空上料机以后,可以利用密闭管道完成物料转运。
因此,特别适合:
高位投料、远距离投料以及需要减少人工操作的粉体生产线。

三、真空输送和人工投料**的区别是什么?
传统人工投料:
人工搬运
↓
开袋
↓
倒料
↓
进入反应釜
而真空输送:
原料
↓
投料站/拆包机
↓
密闭管道
↓
真空上料机
↓
缓存料仓
↓
反应釜
两种方式**的区别在于:
物料转移过程是否能够实现密闭化和自动化。
对于容易扬尘的粉体来说,这种区别尤其明显。
四、真空上料机可以输送哪些物料?
真空上料设备可以根据具体工况用于多种粉体和颗粒物料。
例如:
树脂粉末;
化工粉体;
碳酸盐;
锂盐;
添加剂;
催化剂;
塑料粉;
食品添加剂;
医药粉体;
颗粒状原料。
但不同物料的:
堆积密度、粒径、流动性、含水率和吸湿性
存在明显差异。
因此,同样是“粉料”,设备配置并不一定完全相同。
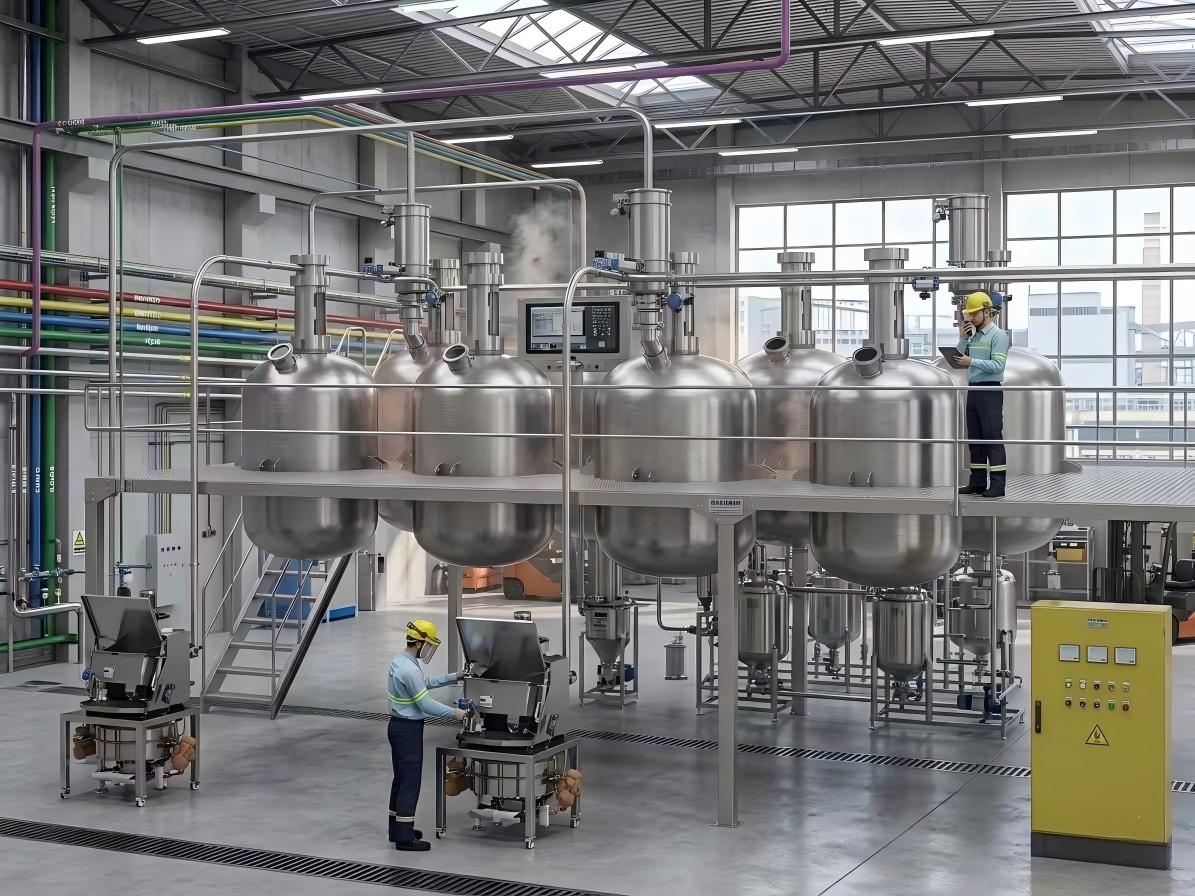
五、真空上料机如何与无尘投料站配合?
如果企业采用25kg袋装粉体,可以采用:
无尘投料站 + 真空上料机 + 反应釜
组成完整投料系统。
其工作流程为:
**步:
人工将原料袋放入无尘投料站。
第二步:
打开包装,将物料加入投料站。
第三步:
投料站通过除尘系统控制投料过程中产生的粉尘。
第四步:
物料进入缓存区域。
第五步:
真空上料机启动,将物料吸入输送管道。
第六步:
物料被输送到高位料仓。
第七步:
物料进入反应釜。
这样就形成了:
小袋拆包 + 无尘投料 + 真空输送 + 自动投料
的一体化方案。
六、真空上料机如何与吨袋拆包机配合?
对于500kg、1000kg甚至更大规格的吨袋原料,可以采用:
吨袋拆包机 + 真空上料机
的组合方式。
典型流程:
吨袋吊装
↓
吨袋拆包
↓
物料进入缓存料仓
↓
真空上料机吸料
↓
高位料仓
↓
反应釜
吨袋拆包机解决:
吨袋原料如何安全拆包。
真空上料机解决:
拆包后的粉体如何输送到反应釜。
两者承担不同功能。
七、为什么真空上料机前面通常需要设置缓存料仓?
如果吨袋拆包机直接与真空输送设备连接,前后设备之间可能出现供料节奏不匹配。
例如:
吨袋拆包机连续下料
而:
真空上料机间歇吸料。
如果没有缓存空间,就可能导致前端设备下料受到限制。
因此可以设置缓存料仓。
其作用包括:
储存暂时无法输送的物料;
缓冲前后设备生产节奏;
设置高低料位;
方便自动控制;
为真空输送设备提供稳定物料来源。
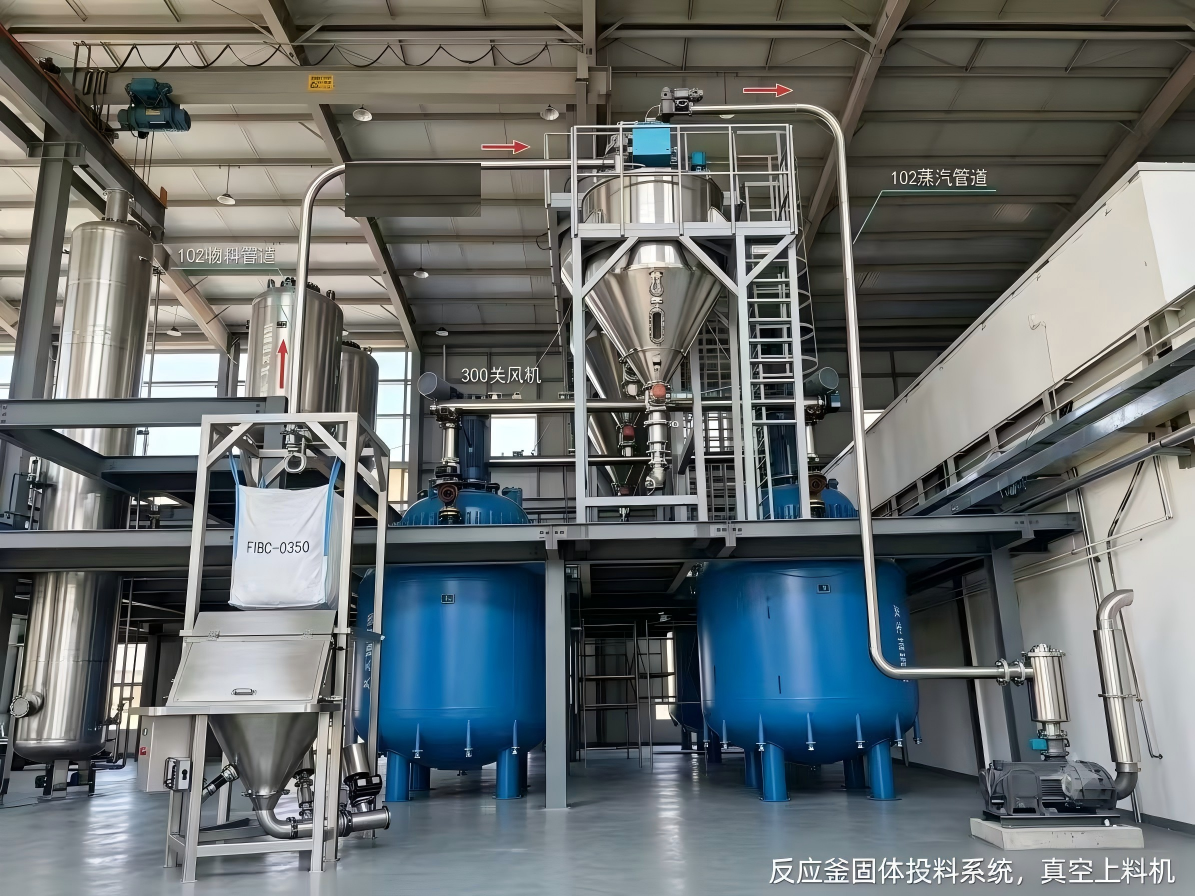
八、真空上料机能不能直接把物料送进反应釜?
需要根据反应釜结构和工艺要求确定。
如果反应釜顶部具备合适的密闭进料口,并且投料过程不涉及特殊压力、溶剂和气体保护要求,可以设计为:
真空输送 → 高位料仓 → 反应釜
或者:
真空输送 → 反应釜密闭进料口
但是对于复杂工艺,通常更建议设置中间料仓。
例如:
真空上料机
↓
计量料仓
↓
气动阀
↓
反应釜
这样可以进一步实现:
储料、计量、联锁和自动投料。
九、需要精确投料时怎么配置?
如果反应配方对投料量有严格要求,可以在真空上料机后增加:
称重料仓。
例如工艺要求:
每批加入500kg。
系统可以先将物料输送到称重料仓。
称重模块实时检测重量。
当达到:
500kg
以后:
真空输送停止。
然后开启下料阀,将物料加入反应釜。
这样比单纯按照:
输送时间
控制投料量更加可靠。
十、真空上料机如何实现自动控制?
现代反应釜投料系统通常采用PLC控制。
例如:
反应釜发出投料请求
↓
PLC检查系统状态
↓
确认料仓有料
↓
检查阀门状态
↓
启动真空输送
↓
达到设定料位/重量
↓
停止输送
↓
清理输送管路
↓
完成投料
整个过程可以根据工艺要求设置:
自动模式;
手动模式;
联锁控制;
报警;
故障停机。
十一、真空上料机为什么需要过滤器?
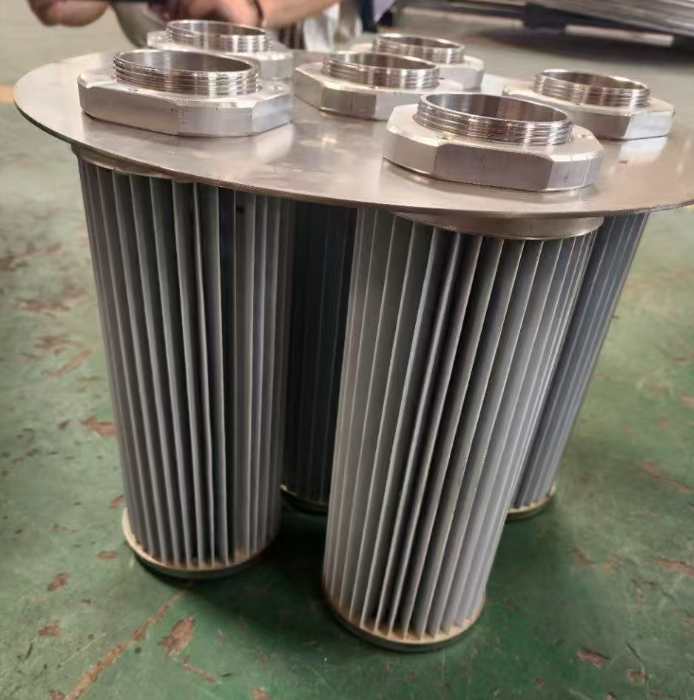
真空上料机的真空动力设备不能直接吸入大量粉体。
因此设备内部需要设置过滤系统。
过滤器的作用是:
将物料与空气分离。
物料留在真空料仓内部。
空气则经过过滤器进入真空管路。
这样可以防止大量粉体进入:
罗茨风机或者其他真空动力设备。
对于超细粉体,需要根据:
粒径;
粉尘浓度;
风量;
过滤精度;
选择合适的过滤元件。
十二、为什么过滤器还需要自动反吹?
随着设备不断运行,粉体会逐渐附着在滤芯表面。
如果粉尘层越来越厚:
过滤器压差增加。
进一步可能造成:
真空度下降 → 吸料速度下降 → 输送能力降低。
因此,真空上料机通常需要配置自动反吹功能。
当达到设定条件后:
反吹系统启动
↓
清理滤芯表面粉尘
↓
恢复过滤能力
这样能够提高设备连续运行的稳定性。
十三、防爆工况下真空上料机需要注意什么?
如果输送的是具有粉尘爆炸危险的物料,需要根据实际危险区域进行专项设计。
重点需要考虑:
防爆电机;
防爆电气元件;
防爆控制系统;
防静电滤芯;
设备接地;
管道跨接;
静电释放;
除尘系统;
防爆阀门及仪表。
尤其需要注意:
防爆不是一台设备单独解决的问题。
真空上料机、输送管道、投料站、除尘器、控制系统以及现场其他设备需要从整个系统角度进行安全设计。
十四、反应釜内部有挥发性溶剂时还能采用真空投料吗?
可以根据实际工艺设计密闭投料系统,但不能直接照搬普通粉体输送方案。
如果反应釜内部存在:
挥发性溶剂或者可燃介质
就需要重点考虑:
空气进入反应釜的问题;
溶剂蒸气逸出问题;
氧含量;
静电;
防爆;
氮气保护。
一种典型的工艺思路是:
粉体进入密闭料仓
↓
真空抽空
↓
氮气置换
↓
按工艺要求完成置换
↓
静电释放/静置
↓
密闭投料
具体置换次数、氧含量指标以及联锁条件,应根据实际工艺和安全要求确定。

十五、真空上料机如何确定规格?
真空上料机不能只根据“反应釜容积”选择。
设备选型主要需要考虑:
1. 输送量
例如:
300kg/h
1000kg/h
2000kg/h
不同产能需要不同的输送能力。
2. 物料密度
例如:
0.3t/m³
和:
1.0t/m³
在设备输送能力设计上不同。
3. 粒径
需要明确:
粉末、颗粒还是片状物料。
4. 输送距离
包括:
水平距离 + 垂直高度。
5. 管道尺寸
需要根据风量、风速和物料特性进行确定。
6. 投料节奏
是:
连续投料
还是:
间歇式投料。
这些参数共同决定设备规格。
十六、连续式和间歇式真空上料机怎么选?
如果反应釜属于批次生产,通常存在:
投料 → 反应 → 排料 → 下一批
这样的周期。
这种工况可以考虑间歇式真空上料设备。
如果生产线需要持续供料,则可以考虑:
连续式真空输送方案。
因此:
连续还是间歇
并不是单纯看设备名称,而是要看整个生产工艺的节拍。
十七、反应釜投料系统为什么不能只选择一台真空上料机?
因为完整系统通常还需要解决:
原料怎么进入系统?
粉尘怎么处理?
物料怎么缓存?
物料怎么计量?
怎么判断料仓满不满?
怎么与反应釜联锁?
出现异常怎么停机?
所以一套完整的系统可能包括:
无尘投料站
吨袋拆包机
缓存料仓
真空上料机
称重料仓
除尘器
气动阀门
PLC控制系统
最终形成完整的:
反应釜自动投料系统。
十八、真空上料机用于反应釜投料的主要优势
综合来看,采用真空输送方式主要具有以下特点。
密闭输送
通过管道完成物料转移,减少人工倒料环节。
降低劳动强度
减少粉体人工搬运。
适合高位投料
可以将地面物料输送至高位反应釜。
便于自动化
可以与料位、称重、阀门及PLC系统结合。
易于系统扩展
可以与吨袋拆包、无尘投料、自动配料等设备组合。
有利于粉尘控制
通过密闭输送和除尘系统减少粉体外逸。

十九、选择真空上料机厂家时需要注意什么?
企业选择真空上料机厂家时,不建议只比较设备价格。
更重要的是考察厂家是否能够:
根据物料和工艺进行系统设计。
重点可以考察:
是否有粉体输送项目经验;
是否能够进行输送能力核算;
是否能够设计管路;
是否能够配置除尘系统;
是否能够设计自动控制;
是否能够进行防爆系统设计;
是否能够提供整套投料方案;
是否具备现场安装调试能力。
因为真正影响投料系统稳定运行的,不只是设备本体,还包括:
管路、阀门、过滤器、风机、控制系统和工艺参数之间的匹配。
二十、结语
在现代化工生产中,反应釜固体原料投料正在从传统人工操作逐步向密闭化、自动化方向发展。
真空上料机作为粉体密闭输送设备,可以与无尘投料站、吨袋拆包机、缓存料仓、称重系统、除尘器以及PLC控制系统进行组合。
对于小袋原料,可以采用:
无尘投料站 + 真空上料机
对于吨袋原料,可以采用:
吨袋拆包机 + 缓存料仓 + 真空上料机
对于需要精确计量的生产工艺,可以进一步采用:
真空输送 + 称重料仓 + 自动计量
对于特殊危险工况,则需要根据实际情况增加:
防爆 + 防静电 + 氮气保护 + 密闭投料
最终形成适合企业实际生产工艺的自动化投料系统。
因此,在选择反应釜真空上料机时,不应该只关注设备的容积或者电机功率,而应该综合考虑物料性质、输送产能、输送距离、反应釜高度、投料节拍、过滤要求以及现场安全条件。
只有将这些参数统一考虑,才能设计出真正稳定、可靠并适合长期运行的反应釜粉体自动投料系统。
