
反应釜固体投料装置怎么选?从人工投料到全自动密闭投料系统
从小袋、吨袋到真空密闭输送,全面解析化工反应釜粉体投料的设备配置与自动化方案
反应釜固体投料装置怎么选?从人工投料到全自动密闭投料系统
在化工、新材料、医药、食品添加剂、锂电池材料、树脂以及精细化工生产过程中,反应釜通常承担混合、反应、溶解、合成等核心工艺。
而在反应釜生产过程中,固体粉末、颗粒、片状原料如何稳定、安全地加入反应釜,同样是整个生产系统非常重要的一环。
传统生产方式通常采用人工拆袋、人工搬运和人工倒料。
这种方式在产能较低、物料较少时尚可以满足生产要求,但是随着生产规模扩大,问题会越来越明显:
人工劳动强度高;
粉体投料过程中容易产生扬尘;
高位反应釜投料操作不方便;
投料量难以精确控制;
吨袋原料搬运困难;
多种粉料同时生产时管理复杂;
部分物料存在粉尘爆炸风险;
反应釜内部存在挥发性溶剂时,普通敞口投料方式受到限制。
因此,越来越多企业开始采用反应釜固体投料装置,将投料、拆包、输送、计量、除尘和自动控制组合成完整系统。
一、什么是反应釜固体投料装置?
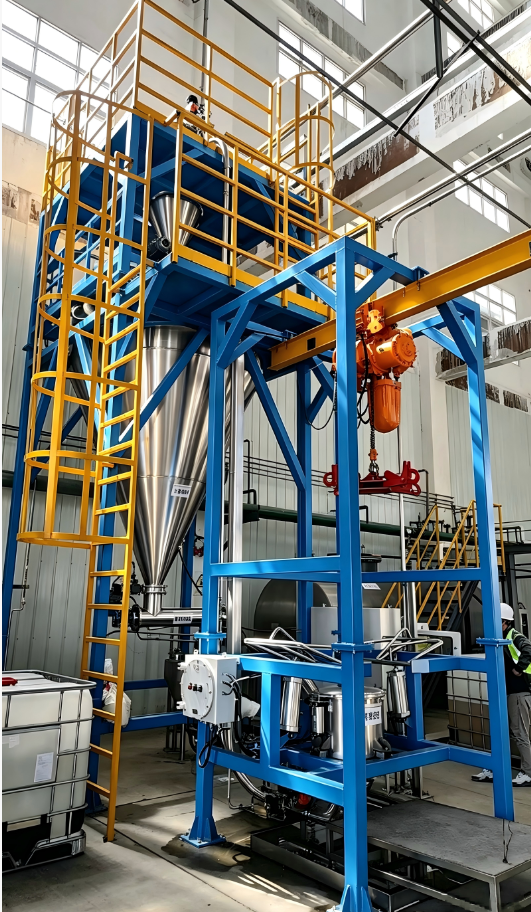
反应釜固体投料装置并不是单独的一台设备,而是根据反应釜生产工艺设计的一套固体原料投料系统。
根据不同项目的要求,系统可以由以下设备组合:
小袋无尘投料站;
吨袋拆包机;
缓存料仓;
称重料仓;
称重模块;
螺旋输送机;
旋转卸料阀;
气动蝶阀;
除尘器;
PLC控制柜;
防爆电气系统;
氮气保护系统;
输送管道及阀门。
因此,企业在选择反应釜投料系统时,不应该只比较某一台设备的价格,而应该根据整个工艺流程确定设备组合。
二、为什么反应釜固体投料需要从人工操作向自动化升级?
人工投料最明显的问题就是粉尘和劳动强度。
例如25kg袋装粉体,操作人员需要:
搬袋 → 开袋 → 倒料 → 清理包装袋 → 搬运下一袋。
如果每天需要投料几吨甚至几十吨,人工操作量非常大。
而通过自动化投料系统,可以将流程变成:
原料包装
↓
无尘投料/吨袋拆包
↓
缓存
↓
密闭输送
↓
计量
↓
反应釜
整个过程中人工主要负责:
上料、拆包、巡检和异常处理。
这样能够明显降低人工参与程度。
三、小袋原料适合采用什么投料方式?
如果企业使用:
10kg、20kg、25kg、50kg
等规格的袋装粉体,可以采用无尘投料站。
典型流程:
人工将小袋放入投料站
↓
开袋
↓
粉料进入缓存仓
↓
除尘器收集逸散粉尘
↓
真空上料机输送
↓
反应釜
这种方式比较适合:
多品种小包装原料;
中小批量生产;
需要频繁更换物料;
对投料环境要求较高的企业。
其中,无尘投料站主要解决人工拆袋、倒料过程中的粉尘控制问题。

四、吨袋原料应该怎么投?
如果原料采用500kg、1000kg或者2000kg吨袋包装,人工拆袋显然不适合。
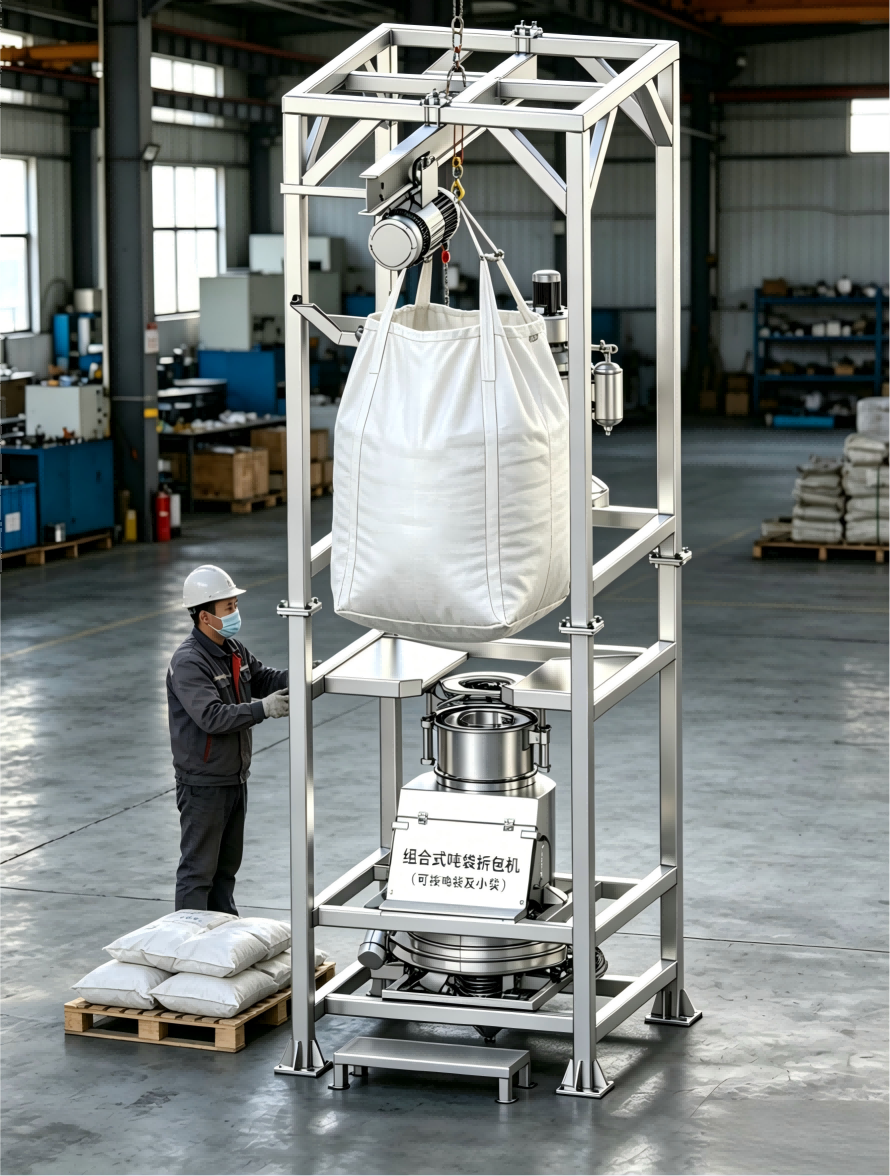
这种情况下,可以采用吨袋拆包机。
典型流程为:
吨袋吊装
↓
吨袋拆包机
↓
密闭拆包
↓
缓存料仓
↓
真空输送
↓
反应釜
吨袋拆包机可以减少人工搬运和倒袋工作。
如果物料流动性较差,还可以根据实际情况配置:
自动拍打机构;
破拱装置;
振动装置;
压袋机构;
出料辅助装置。
从而提高吨袋物料的下料稳定性。
五、真空输送为什么适合反应釜投料?
对于粉体原料而言,反应釜与原料储存区之间往往存在一定距离或者高度差。
如果采用人工搬运:
劳动强度大 + 粉尘控制困难 + 高位操作不方便。
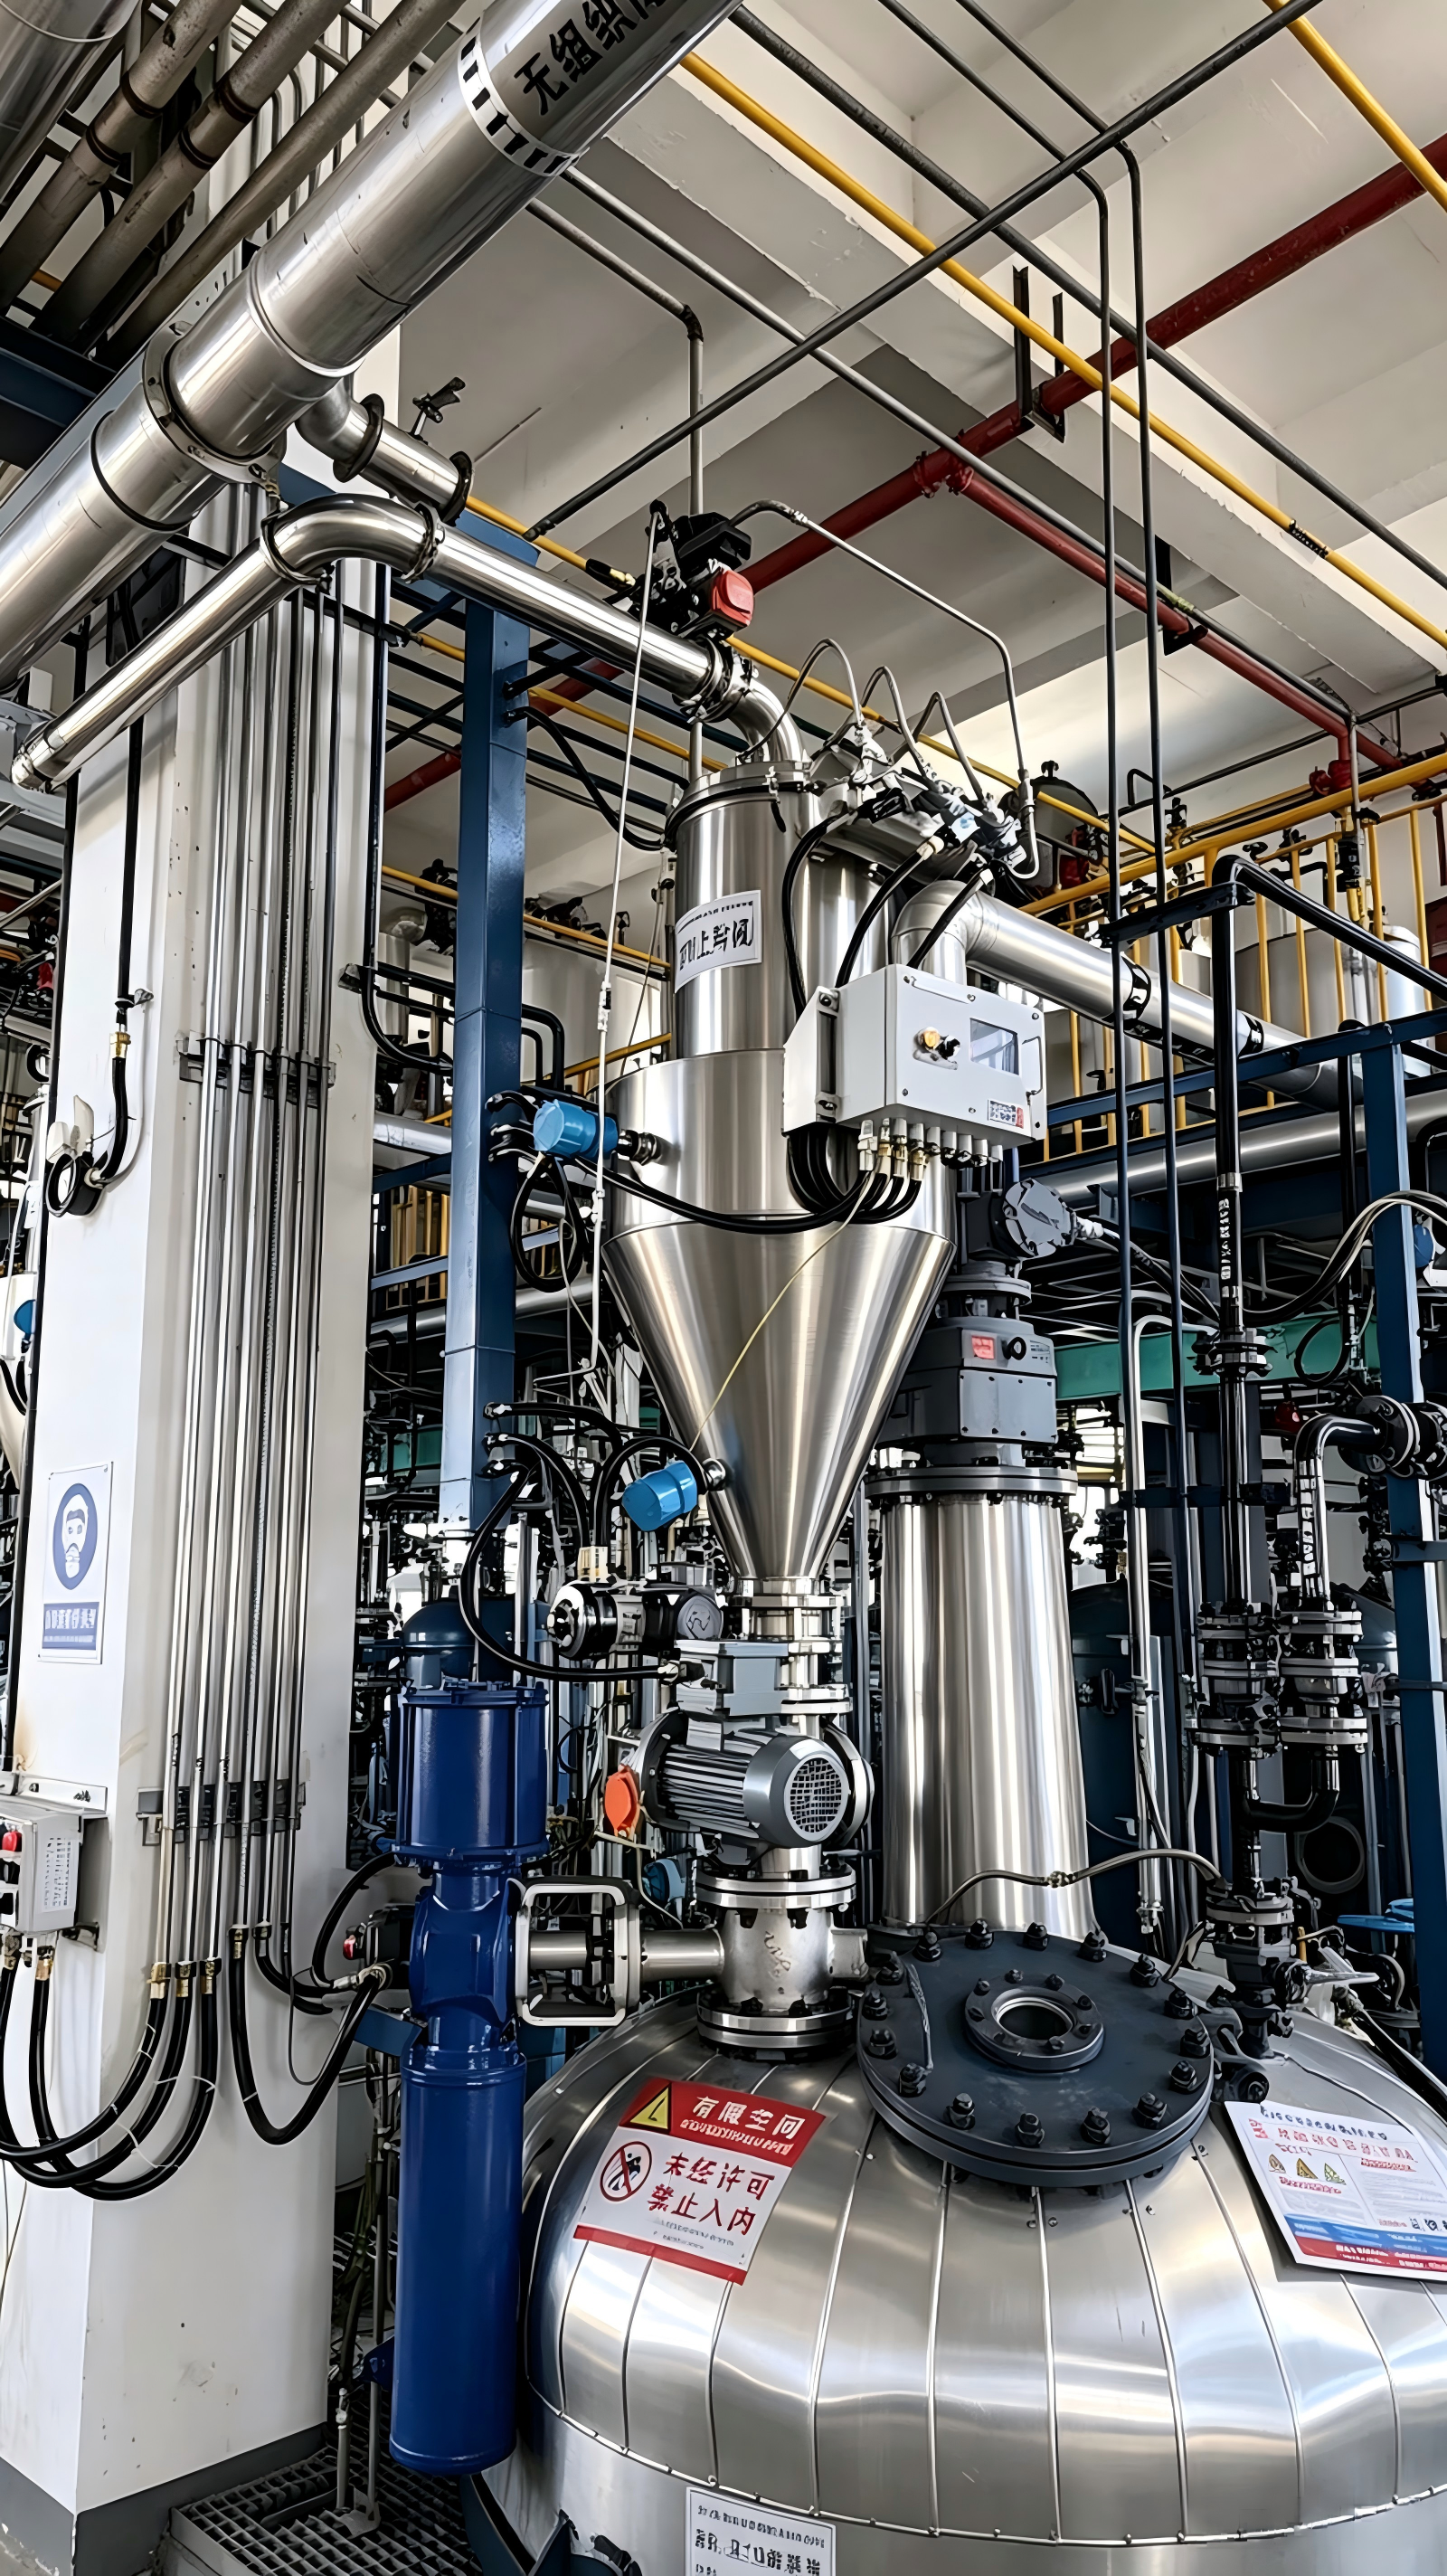
采用真空上料机以后,可以通过密闭管道将粉体输送到反应釜附近或者反应釜上方的料仓。
典型流程为:
原料
↓
投料站/吨袋拆包机
↓
缓存料仓
↓
真空上料机
↓
高位料仓
↓
反应釜
这样可以将人工搬运过程转换为自动化密闭输送过程。
对于需要改善现场粉尘环境的生产线,这种方式具有较好的适应性。
六、反应釜固体投料为什么需要设置缓存料仓?
如果原料需要通过真空输送进入反应釜,缓存料仓可以作为前后工艺之间的中间环节。
例如:
吨袋拆包机
连续向缓存料仓供料。
而后端真空输送设备则根据反应釜的投料需求进行输送。
这样可以避免前端拆包和后端投料完全同步运行。
缓存料仓还可以配置:
高料位;
低料位;
料位报警;
气动阀;
破拱装置。
当料仓达到高料位以后,控制系统可以停止前端进料或者优先安排物料输送。
七、需要精确投料时怎么办?
对于普通生产工艺,可以采用定时或者料位方式控制。
但是如果反应配方要求:
A物料500kg
B物料200kg
C物料50kg
那么单纯依靠输送时间控制并不理想。
因为粉体实际输送量会受到:
堆积密度;
流动性;
输送速度;
管路阻力;
物料状态;
等因素影响。
这种情况下,可以采用:
称重料仓 + 称重模块 + 自动控制系统
先将物料输送到称重料仓。
当重量达到设定值后:
停止输送。
然后根据工艺要求,将称量完成的物料加入反应釜。
这样可以提高配料精度。

八、多种粉体原料如何实现自动投料?
对于一个反应配方需要多种固体原料的项目,可以建立多料仓系统。
例如:
A物料 → A缓存料仓
B物料 → B缓存料仓
C物料 → C缓存料仓
D物料 → D缓存料仓
每个料仓分别进行储料和计量。
然后按照配方程序依次投料。
典型控制逻辑:
配方下发
↓
A物料计量
↓
A物料投料完成
↓
B物料计量
↓
B物料投料完成
↓
C物料计量
↓
C物料投料完成
↓
全部物料完成
↓
进入反应程序
这种方式特别适合:
精细化工;
树脂生产;
新材料;
电池材料;
添加剂生产。
九、反应釜内部存在挥发性溶剂时如何投料?
这是反应釜投料系统设计中需要重点考虑的一类工况。
如果反应釜内部已经存在:
有机溶剂、挥发性介质或者可燃气体
采用普通人工敞口投料,可能造成空气进入反应系统,同时也可能使溶剂蒸气进入操作环境。
因此,对于这类工况,可以根据实际工艺要求设计:
密闭真空投料 + 氮气保护系统。
例如:
粉体进入真空料仓
↓
真空料仓抽真空
↓
氮气置换
↓
按工艺要求完成置换
↓
静电释放/静置
↓
密闭投料
具体的抽真空、氮气置换次数、氧含量指标和联锁条件,需要根据实际工艺危险分析以及企业安全要求确定。
十、防爆型反应釜投料系统应该怎么设计?
对于具有粉尘爆炸危险的物料,不能仅仅给一台电机加上“防爆”两个字,就认为整个系统满足防爆要求。
完整的防爆投料设备需要从系统角度考虑:
电机;
风机;
电磁阀;
气动元件;
仪表;
控制柜;
料位计;
接地系统;
管道跨接;
静电消除;
除尘系统。
同时需要结合:
物料爆炸危险特性;
粉尘危险区域;
现场环境;
电气防爆区域划分;
进行具体设计。
因此,防爆项目应该进行专项工程设计,而不能简单套用普通投料设备。
十一、反应釜投料为什么必须考虑静电?
粉体在:
输送、下料、摩擦、过滤
过程中可能产生静电。
特别是:
高速气力输送 + 非导电粉体 + 非金属部件
组合工况,更需要重视静电风险。
因此系统设计中通常需要考虑:
设备接地;
管道跨接;
金属部件等电位连接;
防静电软连接;
防静电滤芯;
防爆电气元件。
如果项目存在可燃粉尘或者挥发性溶剂,更需要将静电控制纳入整体安全设计。
十二、除尘系统在反应釜投料中有什么作用?
粉体投料过程中的主要粉尘产生点包括:
拆袋
倒料
吨袋拆包
缓存料仓进料
设备放料
因此,投料系统通常需要配置除尘措施。
例如小袋投料时:
投料站内部产生的粉尘
通过局部负压进入除尘器。
吨袋拆包时:
拆包机内部粉尘
通过密闭除尘系统进行收集。
这样能够减少粉尘进入生产环境。
十三、反应釜固体投料装置材质怎么选择?
设备材质需要根据物料性质和生产要求确定。
常见材质包括:
304不锈钢
适合很多普通粉体和一般工业工况。
316L不锈钢
适合部分腐蚀性介质以及对洁净度要求较高的场合。
2205双相不锈钢
对于部分特殊腐蚀环境,可以根据实际介质进行选用。
此外还需要考虑:
物料腐蚀性;
温度;
湿度;
清洗方式;
洁净度;
交叉污染要求。
因此,不能脱离物料性质直接确定设备材质。
十四、不同包装形式如何选择反应釜投料设备?
实际项目可以按照以下方式进行初步判断:
| 原料形式 | 推荐方案 |
|---|---|
| 10~25kg小袋 | 无尘投料站 |
| 25~50kg袋装 | 无尘投料站+真空输送 |
| 500~2000kg吨袋 | 吨袋拆包机+缓存料仓 |
| 吨袋与小袋混合 | 组合式投料站 |
| 多种粉体配方 | 多料仓+称重配料 |
| 高位反应釜 | 真空输送 |
| 远距离反应釜 | 密闭真空输送 |
| 易扬尘粉体 | 密闭投料+除尘 |
| 粉尘防爆物料 | 防爆型系统 |
| 含挥发性溶剂工艺 | 密闭投料+氮气保护 |
最终方案仍然需要根据具体工艺条件进行设计。
十五、反应釜固体投料装置应该向厂家提供哪些参数?
企业在咨询粉体投料设备厂家时,如果只提供:
“我要一套反应釜投料设备。”
通常很难直接确定准确方案。
建议至少提供以下资料。
物料参数
物料名称;
堆积密度;
粒径;
含水率;
流动性;
是否易架桥;
是否易吸湿;
是否具有腐蚀性;
是否具有粉尘爆炸危险。
产能参数
单次投料量;
每小时投料量;
每批生产时间;
每天生产批次。
包装参数
小袋;
吨袋;
桶装;
其他包装形式。
现场参数
原料位置;
反应釜高度;
水平输送距离;
垂直提升高度;
反应釜进料口尺寸。
安全参数
是否防爆;
是否需要氮气保护;
是否存在挥发性溶剂;
是否需要静电控制;
是否有氧含量要求。
这些数据越完整,最终设计出来的反应釜自动投料系统就越接近实际生产需求。
十六、一个完整的反应釜固体投料系统应该包括哪些设备?
根据不同工艺,可以形成如下典型结构:
方案一:小袋投料
小袋无尘投料站
↓
缓存料仓
↓
真空上料机
↓
反应釜
方案二:吨袋投料
吨袋拆包机
↓
缓存料仓
↓
真空上料机
↓
反应釜
方案三:自动计量投料
吨袋拆包机/无尘投料站
↓
缓存料仓
↓
称重料仓
↓
配料螺旋
↓
反应釜
方案四:防爆密闭投料
密闭拆包
↓
防爆除尘
↓
真空输送
↓
真空料仓
↓
氮气保护
↓
密闭投料
↓
反应釜
不同方案可以根据实际工艺进行组合。

十七、PLC自动控制在投料系统中有什么作用?
当投料系统设备较多以后,仅靠人工操作很容易出现误操作。
PLC控制系统可以实现:
自动启停;
阀门联锁;
料位检测;
称重控制;
投料顺序控制;
真空度监测;
故障报警;
设备状态显示;
手动/自动切换。
例如:
反应釜允许投料
↓
检查阀门状态
↓
检查料仓状态
↓
启动输送
↓
达到设定重量
↓
停止输送
↓
完成清管
↓
关闭阀门
↓
投料完成
这样可以使整个投料过程更加规范。

十八、如何判断一套反应釜投料系统是否真正适合生产?
不能只看设备外观和报价。
建议重点考察以下几个方面:
**,看物料适应性
设备是否真正针对你的粉体性质设计。
第二,看输送能力
实际输送能力是否满足生产要求。
第三,看密闭性能
投料过程中是否能够有效控制粉尘。
第四,看计量方式
普通投料和精确配料采用的控制方式不同。
第五,看安全设计
对于防爆和可燃工况,需要确认整套系统的安全设计。
第六,看自动化程度
需要明确哪些步骤人工操作,哪些步骤自动完成。
第七,看后期维护
过滤器、阀门、密封件等部件是否方便检修和更换。
十九、仕多达反应釜固体投料系统的设计思路
苏州仕多达智能科技针对不同物料和生产工艺,可以根据实际需求进行系统组合。
对于小袋粉体,可以采用:
无尘投料站 + 真空上料机 + 反应釜
对于吨袋原料,可以采用:
吨袋拆包机 + 缓存料仓 + 真空上料机 + 反应釜
对于多物料配方,可以进一步配置:
称重料仓 + 称重模块 + 配料螺旋 + PLC自动控制
对于存在粉尘爆炸或者挥发性溶剂的工况,则需要进一步考虑:
密闭投料 + 防爆设计 + 氮气保护 + 防静电 + 除尘系统
通过这种方式,可以根据企业实际生产工艺建立对应的反应釜固体投料装置,而不是采用一套固定配置适用于所有项目。
二十、结语
随着化工、新材料、锂电池材料、医药以及精细化工行业自动化程度不断提高,反应釜固体原料投料已经逐渐从传统人工操作向:
密闭化、自动化、无尘化、计量化和智能化
方向发展。
对于小袋原料,可以采用无尘投料站;对于吨袋原料,可以采用吨袋拆包机;对于远距离或高位投料,可以采用真空输送;对于多物料配方,可以增加称重料仓和自动配料系统;对于特殊危险工况,则需要进一步配置防爆、氮气保护和防静电系统。
因此,真正合理的反应釜自动投料系统应该根据:
物料性质 + 包装形式 + 投料量 + 输送距离 + 反应釜工艺 + 安全条件
进行整体设计。
选择设备时,不应该只关注单台设备价格,而应该关注整套系统能否长期、稳定、安全地满足生产工艺要求。
对于需要实现粉体密闭输送、无尘投料、自动计量和反应釜自动加料的企业,建议在项目设计阶段就确定完整的工艺流程,再根据实际工况配置相应的投料设备和控制系统。
