
反应釜粉体投料如何实现全密闭?吨袋拆包、真空输送与自动计量一体化方案
从原料拆包、无尘输送到精准计量,解析化工反应釜粉体密闭投料系统的组成与工艺流程
反应釜粉体投料如何实现全密闭?吨袋拆包、真空输送与自动计量一体化方案
在精细化工、新能源材料、医药中间体、食品添加剂以及新材料生产过程中,粉体原料进入反应釜是非常常见的一道工序。
传统生产方式通常采用:
吨袋运输 → 人工拆袋 → 人工倒料 → 反应釜投料。
这种方式看起来设备投入较少,但随着企业产能提高,问题会越来越明显。
尤其是对于细粉、轻质粉体以及容易扬尘的化工原料,人工拆袋和投料过程中容易产生大量粉尘。
因此,现在越来越多企业开始采用:
吨袋拆包 + 真空输送 + 缓存料仓 + 自动计量 + 反应釜密闭投料
的工艺路线。
这种方式的核心不是单独增加一台设备,而是把整个投料过程连接成一个完整的自动化系统。
一、传统反应釜人工投料存在哪些问题?
很多化工企业早期采用人工投料方式。
操作人员需要先使用叉车将吨袋运输到投料位置,然后吊装、拆袋,再将物料倒入反应釜。
如果是25kg或者50kg小袋包装,则需要人工连续拆袋和倾倒。
这种方式主要存在以下几个问题。
1. 拆袋过程中容易产生粉尘
吨袋打开以后,粉体受到重力和空气扰动影响,会产生明显扬尘。
尤其是:
超细粉体
低堆积密度粉体
易扬尘粉体
干燥粉体
更加明显。
2. 人工劳动强度高
如果一个反应釜每批需要投入几百公斤甚至几吨物料,人工搬运和投料的工作量非常大。
3. 投料精度不稳定
人工投料容易出现:
多投、少投、提前投料、延迟投料。
对于需要严格控制配方比例的生产工艺,会直接影响批次稳定性。
4. 反应釜与外部环境连通
传统敞口投料过程中,反应釜内部与外部环境存在较长时间的连通。
对于部分有特殊工艺要求的生产过程,这是需要重点解决的问题。
二、全密闭反应釜投料系统的基本工艺
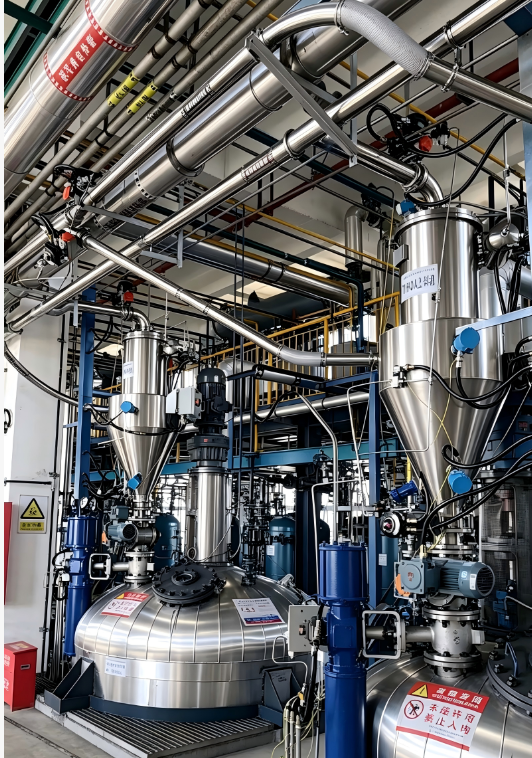
一套完整的粉体密闭投料系统可以设计为:
吨袋原料
↓
全密闭吨袋拆包机
↓
缓存料仓
↓
↓
密闭输送管道
↓
计量料仓
↓
螺旋喂料/旋转卸料
↓
反应釜
通过这种工艺,可以把原来人工完成的多个操作环节连接起来。
其中:
吨袋拆包机负责“拆包”,
真空上料机负责“输送”,
计量系统负责“控制投料量”,
螺旋或旋转卸料机构负责“稳定给料”,
PLC控制系统负责“自动协调”。
这才是一套完整的反应釜自动投料系统。
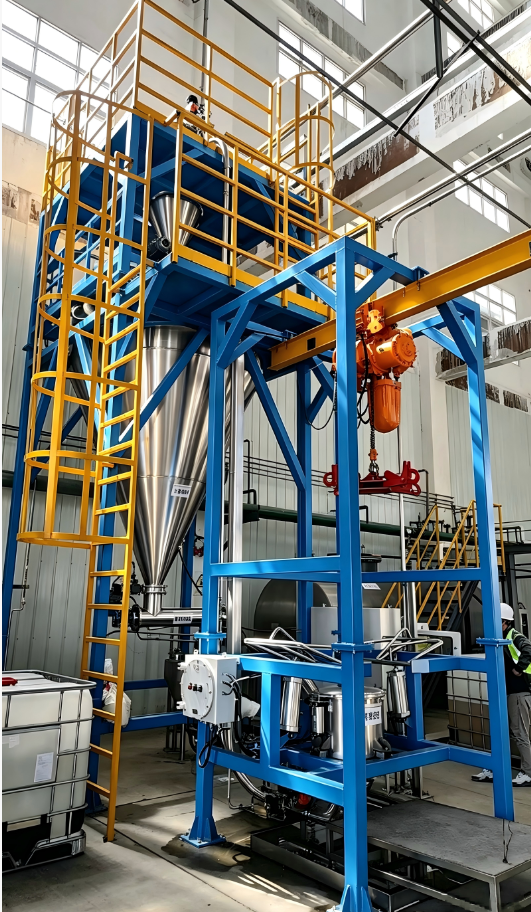
三、**环节:吨袋拆包机
如果原料采用500kg、1000kg或者2000kg吨袋包装,那么系统前端通常配置吨袋拆包机。
吨袋由电动葫芦或者其他吊装机构送入拆包区域。
然后通过密闭结构完成:
吨袋定位 → 拆包 → 物料卸出 → 残料清空。
对于容易扬尘的粉体,建议采用密闭结构。
这样可以使拆包产生的粉尘尽可能控制在设备内部。
仕多达针对不同包装方式,可以设计全密闭吨袋拆包机、解带式吨袋拆包机以及组合式吨袋拆包机,根据吨袋结构和物料特性确定具体方案。
如果需要了解吨袋拆包设备,可以在本文的吨袋拆包机关键词处设置指向仕多达网站对应产品页面的内链。

四、第二环节:真空负压输送
吨袋拆包完成以后,物料进入缓存区域。
此时可以通过真空上料机将粉体自动输送到高位料仓或者反应釜附近的计量料仓。
基本原理是:
罗茨风机产生负压
↓
输送管道形成气流
↓
粉体进入管道
↓
物料被气流携带
↓
进入真空料仓
↓
过滤器分离粉体与空气
这种输送方式**的特点之一,就是可以通过密闭管道完成物料转移。
相比人工搬运和开放式机械输送,更适合对粉尘控制要求较高的生产环境。
五、为什么反应釜投料经常采用真空输送?
反应釜通常处于生产设备的高位。
如果采用人工方式,需要不断将物料提升到反应釜上方。
如果采用机械输送,又可能受到设备布置和管道空间限制。
而真空上料机可以利用管道完成:
低位 → 高位
或者:
远端 → 反应釜附近
的物料输送。
因此,特别适合:
反应釜
搅拌罐
混合机
高位料仓
计量料仓
等设备的粉体供料。
六、第三环节:缓存料仓
很多项目不会让吨袋拆包机直接向反应釜投料,而是在中间增加缓存料仓。
这样做有几个好处。
**,保证前后工序相对独立
吨袋拆包可以提前进行。
而反应釜需要投料时,再从缓存料仓取料。
第二,提高系统连续运行能力
拆包和投料不必完全同步。
第三,便于安装称重模块
如果缓存料仓或者计量料仓安装称重模块,就可以实时检测物料重量变化。
第四,便于自动控制
PLC可以根据料仓重量判断:
需要补料还是停止上料。
七、第四环节:自动计量
对于需要严格控制配方的反应釜生产工艺,仅仅做到“自动输送”还不够。
还需要解决:
投多少?
这就是自动计量系统需要解决的问题。
一种常见方式是:
称重料仓 + 称重模块 + 螺旋喂料机。
工作过程可以设计为:
料仓先进行快速加料。
达到目标重量附近以后,降低给料速度。
接近目标值时进行精细给料。
最终达到设定重量后:
停止给料。
这样可以提高投料精度。

八、为什么称重料仓比人工计量更适合自动化生产?
人工称重通常是:
称重 → 搬运 → 倾倒 → 再称重。
整个过程需要人员参与。
自动称重系统则可以实现:
上料 → 称重 → 判断 → 停止 → 投料。
PLC可以提前设定:
目标重量
快速加料值
慢速加料值
投料完成信号
超差报警
缺料报警
这样可以使不同批次的投料过程更加稳定。
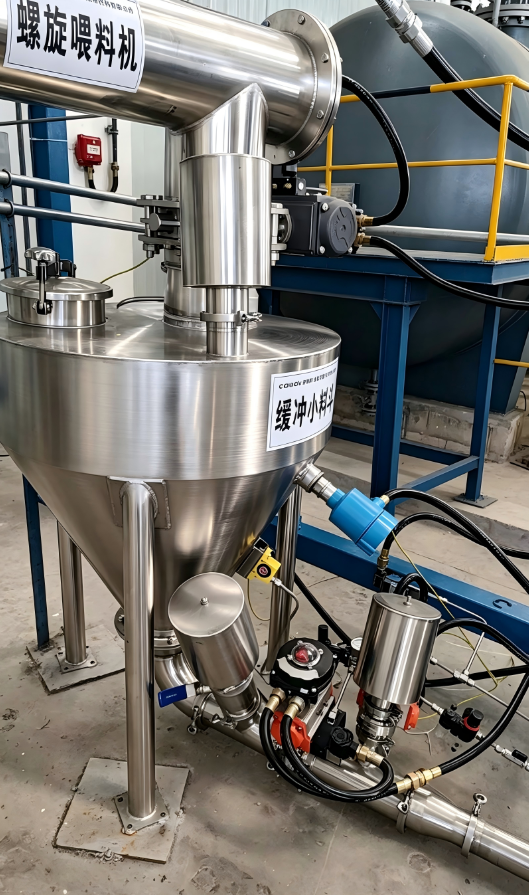
九、反应釜粉体投料为什么需要螺旋喂料机?
如果计量料仓下面直接采用大口径蝶阀放料,有时候很难实现精细控制。
特别是在:
几十公斤、几百公斤甚至吨级配料
的生产过程中,需要对物料流量进行控制。
此时可以在料仓下方设置:
螺旋喂料机。
螺旋喂料机可以通过变频调速改变给料速度。
例如:
快速给料 → 慢速给料 → 精细给料 → 停止。
这样能够更好地配合称重系统完成自动投料。
十、反应釜投料系统为什么需要PLC控制?
如果系统只有一台设备,人工操作尚且可以实现。
但当系统包括:
吨袋拆包机
真空上料机
罗茨风机
称重料仓
螺旋喂料机
气动阀
反应釜
除尘系统
以后,就需要自动化控制。
PLC可以按照设定的工艺顺序控制设备。
例如:
启动系统
↓
检测料仓允许上料
↓
启动真空源
↓
开启进料阀
↓
完成物料输送
↓
关闭进料阀
↓
开始计量
↓
螺旋快速给料
↓
慢速给料
↓
达到目标重量
↓
停止螺旋
↓
打开投料阀
↓
物料进入反应釜
↓
投料完成
↓
系统复位。
这样就形成了一套完整的自动投料程序。
十一、防爆型反应釜投料系统应该如何设计?
对于化工行业部分特殊物料,不能只考虑“无尘”。
还需要考虑:
粉尘爆炸风险、静电以及设备电气防爆要求。
例如某些有机粉体、树脂粉、染料粉以及其他可燃粉体,在特定浓度和环境条件下可能形成粉尘爆炸危险环境。
此时系统需要根据项目实际危险区域和物料特性进行防爆设计。
可能涉及:
防爆电机
防爆电气元件
防爆控制柜
防静电过滤器
防静电软连接
接地系统
等电位连接
氮气保护
具体防爆等级不能脱离项目现场条件直接套用,需要根据危险区域划分、物料爆炸特性及相关设计要求确定。
十二、对于有挥发性溶剂的反应釜怎么办?
部分化工反应釜内部存在挥发性溶剂。
这种情况下,粉体投料就不能简单理解成:
把粉末倒进去。
更重要的是控制:
空气进入、粉尘外逸以及静电风险。
一种可行的工艺思路是:
密闭输送粉体
↓
粉体进入真空料仓
↓
抽真空
↓
氮气置换
↓
达到工艺要求后静置
↓
密闭向反应釜投料
具体的真空度、氮气置换次数、静置时间以及联锁条件,应根据实际工艺、安全分析和甲方工艺要求确定。

十三、全密闭反应釜投料系统的核心不是“一台设备”
这是很多项目在前期设计时容易忽略的问题。
真正成熟的自动投料系统不是简单购买一台:
真空上料机。
而是需要将:
拆包
除尘
输送
缓存
计量
给料
投料
控制
连接起来。
因此,苏州仕多达智能科技有限公司在进行反应釜投料项目设计时,更适合按照整套工艺系统进行方案设计,而不是只提供单机设备。
十四、典型反应釜粉体密闭投料流程
可以采用下面的工艺流程:
吨袋
↓
全密闭吨袋拆包机
↓
缓存料仓
↓
真空上料机
↓
密闭输送管道
↓
称重计量料仓
↓
计量螺旋
↓
气动阀
↓
反应釜
整个过程中,粉体主要在密闭设备和管道内部完成转移。
对于需要更高洁净要求或者特殊安全要求的项目,还可以增加:
除尘、氮气保护、防爆、接地以及在线检测等功能。
十五、仕多达反应釜投料系统的设计思路
苏州仕多达智能科技有限公司长期从事粉体输送和自动化投料设备的设计制造。
针对反应釜粉体投料,可以根据实际工艺选择:
吨袋拆包机
↓
无尘投料站
↓
真空上料机
↓
缓存料仓
↓
称重模块
↓
计量螺旋
↓
反应釜固体投料装置
并根据项目要求增加:
防爆系统、氮气保护系统、自动反吹系统以及PLC自动控制系统。
这种系统化设计方式,可以根据不同物料和工艺要求进行组合,而不是采用一种固定设备配置解决所有项目。

十六、结语
反应釜粉体投料从传统人工方式升级到全密闭自动化方式,本质上是一次生产工艺的升级。
完整系统应该围绕:
密闭性、输送稳定性、计量精度、自动化程度以及安全性
进行设计。
对于吨袋包装粉体,可以采用:
吨袋拆包机 + 真空上料机。
对于需要精准配料的项目,可以增加:
称重料仓 + 计量螺旋。
对于特殊化工环境,则需要进一步考虑:
防爆、静电接地、氮气保护及工艺联锁。
因此,反应釜自动投料不是简单的一台设备,而是一套根据物料和工艺定制的系统工程。
苏州仕多达智能科技有限公司可以围绕客户的反应釜、物料特性、投料量、包装方式和生产工艺,进行从拆包、输送、计量到密闭投料的整体方案设计。
