
真空上料机输送距离怎么计算?水平距离、垂直高度与管道阻力对产能的影响
从水平距离、垂直提升、弯头数量到管径和风量,系统分析真空上料机长距离输送如何保证产能稳定
真空上料机输送距离怎么计算?水平距离、垂直高度与管道阻力详解
真空输送距离并不是简单看多少米,物料特性、管径、风量和系统阻力才是决定输送能力的关键
在化工、制药、食品、新材料、锂电材料等行业中,越来越多的企业采用负压气力输送方式完成粉体、颗粒及小块状物料的自动转运。
实际项目设计时,客户经常会提出一个问题:
真空上料机最多可以输送多少米?
有的客户需要水平输送20米,有的需要水平30米并提升15米,还有一些项目需要将物料输送到几十米之外的生产设备。
实际上,真空上料机输送距离不能简单按照管道长度判断。
真正影响系统输送能力的,是输送距离、垂直高度、管径、物料性质、风量、真空度、弯头数量以及过滤系统等参数之间的综合匹配。
因此,工程设计时需要根据完整工况进行计算,而不是只看设备铭牌上的真空度或者电机功率。
一、真空上料机为什么能够输送粉体物料?
真空上料机是一种利用负压气流完成物料输送的自动化设备。
系统运行时,真空源对设备和输送管道进行抽气,使物料输送管道内部形成一定负压。
当投料端打开以后,外部空气在压力差作用下进入管道,同时带动物料进入输送管道。
简单来说,其工作过程可以理解为:
形成负压 → 空气进入管道 → 物料进入气流 → 气流携带物料运动 → 物料进入真空料仓 → 过滤器截留粉尘 → 反吹清洁 → 物料排出。
因此,真空输送系统实际上属于一种气固两相输送过程。
空气负责提供输送动力,而物料则是被气流携带向前运动。
这也决定了一个重要特点:
真空上料机的输送距离越长,对整个气流系统的要求越高。

二、真空上料机输送距离不能只看水平距离
在实际项目中,输送距离一般需要拆分成几个部分进行考虑:
水平输送距离;
垂直提升高度;
斜向输送距离;
管道弯头;
三通及分支管道;
阀门;
过滤器;
软连接及其他局部阻力。
例如一个项目:
水平距离20米;
垂直高度10米;
中间有6个90°弯头。
那么系统实际运行时承受的阻力,显然不能简单按照30米直管进行判断。
如果仍然采用普通短距离输送系统的参数,很容易出现实际产能达不到设计要求的情况。
所以,工程设计时必须将整个输送管路作为一个系统考虑。
三、水平输送距离增加以后会发生什么?
物料在输送管道中运动时,空气和物料都会与管道产生相互作用。
随着水平管道长度增加,系统压力损失也会增加。
当输送距离较短时,系统动力比较充足,物料能够快速进入真空料仓。
当管道不断延长,如果风量和管径保持不变,系统的有效输送能力就可能下降。
尤其是以下类型的物料:
超细粉;
轻质粉末;
低堆积密度粉体;
流动性差的粉体;
容易团聚的粉末;
易吸潮物料。
对输送系统参数更加敏感。
因此,长距离输送时不能简单地把原有系统“延长一段管道”。
正确的方法应该是重新校核:
风量、负压、管径、输送速度和物料浓度。
四、垂直提升高度对真空输送有什么影响?
相比水平输送,垂直提升最大的特点是需要克服重力影响。
例如:
一楼投料站距离三楼设备水平距离只有10米,但垂直高度达到12米。
虽然整个项目的管道实际长度并不是特别长,但是垂直提升会增加物料输送难度。
尤其是密度较大的颗粒或者粉体,如果输送速度不足,物料容易在垂直管道内出现下沉趋势。
当物料在垂直管道中发生沉降以后,就可能出现:
物料沉积 → 管道阻力增加 → 风量下降 → 输送速度下降 → 沉积进一步增加。
严重时就会形成堵管。
因此,对于高位料仓、反应釜顶部投料、楼层之间输送等项目,垂直高度必须作为主要设计参数之一。
五、管径选择为什么会直接影响输送距离?
管径是负压气力输送系统非常重要的设计参数。
很多客户认为:
管道越粗,输送能力就越大。
这个理解并不完全正确。
管径过小,会产生较大的气流阻力。
在相同风量条件下,管径越小,气流速度越高,同时系统压力损失也可能增加。
而管径过大,如果风量没有同步增加,又可能导致管道内部气流速度不足。
对于粉体输送来说,速度不足同样存在物料沉降风险。
因此,合理的管径应该与:
物料输送量 + 物料特性 + 输送距离 + 风量 + 工作压力
相互匹配。
工程项目中常见的输送管径有DN50、DN65、DN76、DN100、DN125、DN150等。
但不能简单规定:
“1吨/小时必须用DN100。”
因为不同物料的设计参数可能存在非常大的差异。
六、物料性质决定了真空上料机实际输送能力
同样的设备、同样的管径、同样的风机,输送不同物料时,实际效果可能完全不同。
这是因为气力输送本质上是气固两相流。
物料的以下参数都会影响输送:
1. 堆积密度
堆积密度越高,单位体积物料所对应的质量越大。
如果要求保持相同质量输送量,就需要更高的物料输送能力。
2. 粒径
颗粒大小会影响物料在气流中的运动状态。
颗粒较大的物料通常惯性更明显。
超细粉则容易被气流携带,但同时可能存在静电、团聚和过滤器积尘等问题。
3. 流动性
流动性差的粉体在投料端容易出现架桥。
即使真空源能力足够,物料不能稳定进入输送管道,也无法实现稳定输送。
4. 含水率
粉体吸潮以后可能发生结块。
物料状态发生变化后,原有输送参数也可能不再适用。
5. 静电特性
部分有机粉体和超细粉在高速气流作用下容易产生静电。
这类项目需要根据实际工况考虑防静电滤芯、设备接地以及相应的防爆措施。

七、弯头数量为什么不能忽略?
实际工厂的输送管道很少是一条完全笔直的管路。
由于受到设备位置、厂房结构以及生产线布局影响,管道通常需要经过多个弯头。
例如:
20米水平输送管道;
中间有5个90°弯头;
再向上提升10米。
此时系统阻力明显高于单纯的30米直管。
弯头越多,局部压力损失越大。
同时,粉体高速通过弯头时还会产生明显的惯性碰撞。
因此,在粉体输送系统设计中,应尽可能减少不必要的弯头。
对于磨损性较强的物料,还需要考虑弯头位置的耐磨问题。
八、真空度是不是越高越好?
这是实际项目中非常容易出现的一个误区。
有些客户在选择真空上料设备时,只比较:
最大真空度是多少?
例如认为:
-30kPa不够;
-40kPa比较好;
-50kPa一定更好。
实际上,输送系统不是单纯比较一个负压数值。
一个完整的负压输送系统需要同时关注:
风量、真空度、管径、气流速度和物料浓度。
如果只有较高真空度,但风量不足,仍然无法保证足够的输送能力。
反过来,如果风量很大,但是管径和物料特性没有匹配,也可能出现系统效率低甚至堵管的问题。
因此,工程设计不能单纯追求更高真空度。
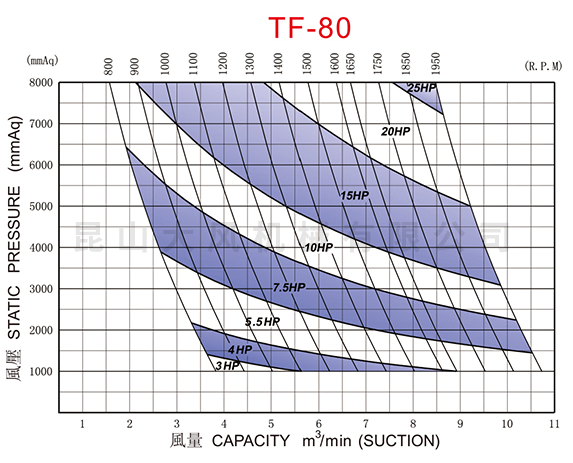
九、罗茨风机如何根据输送距离进行匹配?
罗茨风机是许多负压气力输送系统的重要动力设备。
它主要为系统提供稳定的气流和负压。
风机选择时通常需要考虑:
目标输送量;
物料密度;
输送距离;
垂直提升高度;
输送管径;
系统压力损失;
过滤器阻力;
工作真空度;
连续或间歇运行方式。
例如,同样要求1t/h输送量:
项目A水平距离5米;
项目B水平距离30米、垂直提升15米。
两个项目所需要的系统参数不能简单按照相同设备配置。
后者需要重新计算整个系统的压力损失,并根据工作点确定合理风量和风压。
十、间歇式真空上料机的输送距离还要考虑循环周期
对于间歇式设备,不能把“瞬时吸料能力”直接当成“小时输送量”。
一个完整循环通常包含:
吸料 → 清管 → 放料 → 再次吸料。
假设某设备一次循环:
吸料12秒;
清管5秒;
放料8秒。
那么一个完整循环时间为:
12 + 5 + 8 = 25秒。
理论循环次数为:
3600 ÷ 25 = 144次/小时。
但实际产能还与每次吸入物料量有关。
同时还需要考虑:
物料进入速度;
料源下料稳定性;
过滤器状态;
管道长度;
物料流动性;
真空源能力;
实际运行损失。
因此,最终产能必须按照完整工作循环计算。
十一、长距离输送为什么容易出现后期产能下降?
有些真空输送系统刚开始运行时效果很好,但是连续运行一段时间以后,输送速度逐渐下降。
这通常不是单纯的设备功率问题。
比较常见的原因包括:
过滤器积尘
粉体持续进入设备以后,过滤器表面逐渐形成粉尘层。
如果反吹效果不足,过滤阻力会不断增加。
管道积料
如果管道内气流速度不足,物料可能在低速区域逐渐沉积。
系统漏气
法兰、软连接、卡箍以及阀门密封位置出现泄漏,也会导致系统实际负压能力下降。
物料状态发生变化
物料吸潮、结块或者流动性下降,也可能导致输送能力逐渐下降。
因此,出现“运行时间越长,输送量越低”的情况时,应从整个系统进行排查,而不是立即更换更大功率的风机。
十二、长距离真空输送如何降低堵管风险?
为了提高长距离输送系统稳定性,可以从以下几个方面优化。
合理确定气流速度
不能单纯追求高风速。
风速过低容易产生沉积,风速过高又可能增加粉体破碎、静电和管道磨损。
因此应根据物料性质确定合理输送速度。
合理选择管径
根据输送量、风量和物料性质综合确定管径。
不能仅根据设备接口尺寸选择。
减少不必要的弯头
管道越简单,局部压力损失越容易控制。
保证料源稳定
如果投料站下料不稳定,真空系统再强也无法获得稳定产能。
合理设计过滤器
过滤面积不足会导致系统运行过程中压差逐渐升高。
做好设备接地
对于容易产生静电的粉体,需要根据项目实际情况进行防静电设计。
十三、真空上料机输送距离计算应该按照什么流程进行?
实际工程设计可以按照以下流程进行。
第一步:确认物料
确定物料名称、堆积密度、粒径、流动性、含水率以及静电特性。
第二步:确定输送量
明确客户要求的是:
kg/h;
t/h;
每批输送量;
连续输送;
间歇输送。
第三步:确定输送线路
测量:
水平距离;
垂直高度;
管道长度;
弯头数量;
三通数量;
阀门数量。
第四步:初步确定管径
根据物料性质和输送量确定合适的管径范围。
第五步:计算系统阻力
综合考虑:
直管阻力 + 局部阻力 + 垂直提升影响 + 过滤器阻力 + 物料输送阻力。
第六步:确定风量和真空度
根据系统阻力和输送要求选择合理的真空动力源。
第七步:验证输送速度
检查实际气流速度是否能够满足物料稳定输送要求。
第八步:验证最终产能
通过实际循环时间、装料量以及运行效率计算最终小时输送能力。
十四、一个完整的工程案例应该怎么理解?
假设某化工企业需要将粉体从车间投料站输送到高位料仓。
项目条件:
输送量:1t/h;
水平距离:20m;
垂直高度:12m;
管道存在多个弯头;
物料为粉体;
采用负压气力输送。
此时不能直接说:
“20米水平 + 12米垂直 = 32米,所以选择32米输送能力的设备。”
这种计算方式是不准确的。
应该将整个系统拆解为:
直管阻力
弯头局部阻力
垂直提升影响
阀门及连接件阻力
过滤器阻力
物料输送阻力
然后根据系统整体工作点确定:
输送管径 → 风量 → 工作真空度 → 罗茨风机 → 真空上料机规格。
这样才能得到比较可靠的工程设计结果。
十五、为什么不同厂家给出的“最大输送距离”不能直接比较?
市场上不同厂家宣传真空上料机时,有时会给出:
“最大输送距离30米。”
或者:
“最大输送距离50米。”
甚至:
“最大输送距离100米。”
这些参数不能直接进行横向比较。
因为不同厂家所使用的测试条件可能完全不同。
例如:
一个厂家测试的是塑料颗粒;
另一个厂家测试的是超细粉;
一个项目水平输送;
另一个项目同时存在15米垂直提升。
即使距离完全相同,实际系统难度也完全不同。
因此,判断真空上料机输送能力时,更重要的是查看:
具体物料 + 输送量 + 管径 + 风量 + 真空度 + 输送距离 + 垂直高度。
只有在相同工况下进行比较,数据才具有工程参考价值。
十六、真空上料机选型时建议客户提供哪些数据?
如果企业准备设计一套真空输送系统,建议提供以下参数:
物料参数
物料名称;
堆积密度;
粒径;
含水率;
流动性;
是否吸潮;
是否容易结块;
是否产生静电;
是否属于可燃粉尘。
工艺参数
目标输送量;
每批输送量;
连续还是间歇运行;
每小时工作时间;
上料起点;
上料终点。
管道参数
水平距离;
垂直高度;
管道长度;
弯头数量;
三通数量;
阀门数量;
管道材质;
是否需要防静电。
环境及安全参数
普通环境还是防爆环境;
粉尘防爆等级;
是否需要氮气保护;
是否要求密闭输送;
是否有有机溶剂或挥发性介质。
这些数据越完整,真空输送系统的设计就越准确。
十七、真空上料机输送距离的核心结论
从工程设计角度来看,真空上料机输送距离没有一个脱离工况的固定答案。
真正影响输送距离和输送能力的是整个系统的综合匹配。
可以概括为:
物料性质决定输送难度;
输送量决定系统能力;
距离和高度决定系统阻力;
管径决定气流状态;
风量决定气流输送能力;
真空度决定系统压差能力;
过滤面积决定系统能否长期稳定运行。
因此,在设计真空输送系统时,不能只问:
“这台真空上料机能输送多少米?”
更准确的问题应该是:
“在指定物料、指定输送量、指定水平距离、指定垂直高度和指定管径条件下,这套真空输送系统能否稳定达到设计产能?”
这才是真空上料系统工程设计真正需要解决的问题。
结语
对于普通短距离粉体输送项目,可以根据物料性质、输送量和设备规格进行快速选型。
而对于长距离输送、高位料仓输送、反应釜顶部投料、超细粉输送以及大输送量项目,则建议进行完整的负压气力输送计算。
合理的系统设计应该把:
真空上料机、输送管道、罗茨风机、过滤器、阀门、投料设备以及控制系统
作为一个整体进行设计。
只有各个环节参数相互匹配,才能保证粉体输送过程中具有稳定的输送速度、合理的能耗和可靠的连续运行能力。
如果需要根据实际项目确定真空上料机型号,还需要进一步提供物料名称、堆积密度、输送量、水平距离、垂直高度、管径及弯头数量等参数,再进行针对性的工程计算。