
反应釜投料为什么要设置缓冲料仓?真空上料、称重与连续投料设计
从物料缓存、输送节拍、称重计量到连续投料,解析反应釜粉体缓冲料仓的工程设计
反应釜投料为什么要设置缓冲料仓?真空上料、称重与连续投料的工程设计
从物料缓存、输送节拍、称重计量到反应釜稳定投料,解析缓冲料仓在粉体自动投料系统中的作用
在化工、新材料、医药中间体、树脂、精细化工等生产过程中,反应釜粉体投料并不是简单地把物料从一个位置输送到另一个位置。
尤其当生产工艺同时要求密闭输送、自动计量、连续投料、防尘、防爆以及稳定控制时,真空上料机与反应釜之间往往需要增加一个重要的中间设备——缓冲料仓。
很多项目在设计初期只考虑:
吨袋拆包 → 真空上料机 → 反应釜
但实际运行以后容易出现输送节拍不匹配、投料波动、称重不稳定、反应釜进料不连续等问题。
因此,在合适的工况下增加反应釜投料缓冲料仓,可以将“物料输送”和“反应釜投料”两个不同的工艺过程进行解耦,使整个自动投料系统运行更加稳定。
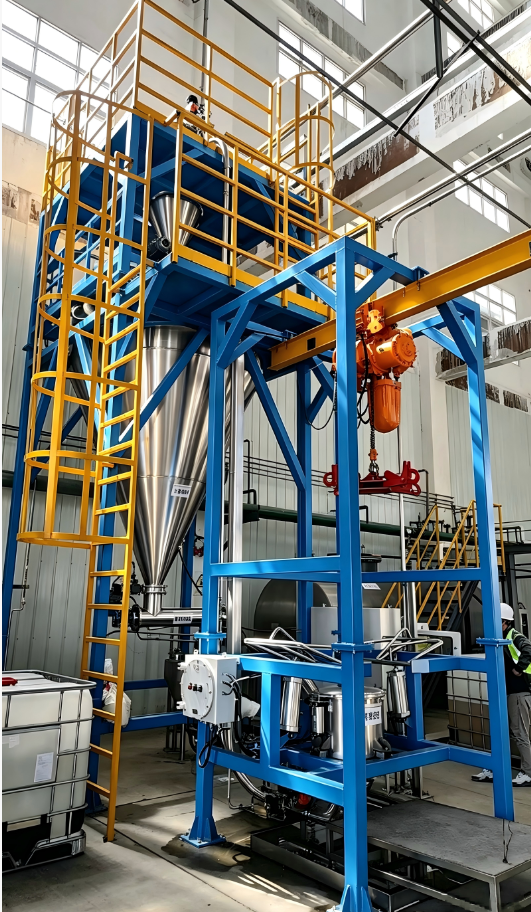
一、什么是反应釜投料缓冲料仓?
反应釜投料缓冲料仓,是设置在粉体输送设备与反应釜进料口之间,用于暂存和稳定供应粉体物料的中间储料设备。
典型工艺流程可以设计为:
吨袋/小袋投料
↓
无尘投料站或吨袋拆包机
↓
真空上料机
↓
缓冲料仓
↓
称重/计量系统
↓
螺旋喂料机、旋转阀或其他给料设备
↓
反应釜
这种结构**的意义,是把高速、间歇运行的粉体输送过程,与反应釜所需要的稳定投料过程分开。
例如真空上料机采用间歇式工作:
吸料 → 清管/反吹 → 放料 → 再吸料
而反应釜可能要求:
连续、稳定、可调速地加入粉体。
两者直接连接时,工艺节拍很容易产生冲突。
加入缓冲料仓以后,问题就可以得到改善。
二、为什么真空上料机不能总是直接连接反应釜?
这是工程设计中非常容易忽略的问题。
真空上料机的主要任务是:
将物料从低位输送到高位。
而反应釜投料设备的主要任务是:
按照工艺要求稳定、准确地把物料加入反应釜。
两者的功能并不完全相同。
例如:
某反应釜要求粉体以一定速度持续加入,而真空上料机每完成一次吸料、放料需要一个工作周期。
如果真空上料机直接连接反应釜,就可能出现:
1. 投料忽快忽慢
真空上料机放料时物料集中进入,吸料时又没有物料进入。
2. 反应釜进料波动
对于需要控制反应速率的工艺,粉体瞬间大量进入可能造成局部浓度变化。
3. 计量精度受到影响
如果直接依靠真空上料机控制最终投料量,称重和输送节拍容易相互影响。
4. 真空输送与反应釜压力相互干扰
特别是反应釜内部存在负压、正压、氮气保护或者挥发性介质时,更需要对两个系统进行隔离。
因此,很多自动化程度较高的项目会采用:
真空输送 + 缓冲料仓 + 计量给料
的结构。
三、缓冲料仓最核心的作用:解决“输送节拍”和“投料节拍”不一致
这是设计缓冲料仓最重要的原因。
假设:
真空上料机每次输送:
100kg
工作周期:
5分钟
那么平均输送能力约为:
100 ÷ 5 = 20kg/min
但是反应釜可能要求:
10kg/min连续加入。
如果没有缓冲料仓,真空上料机就必须不断跟随反应釜的投料需求工作。
而增加缓冲料仓后:
真空上料机负责:
间歇补料
缓冲料仓负责:
储存物料
计量设备负责:
稳定给料
三个设备分别承担不同功能。
这样系统就可以实现:
输送过程间歇运行
投料过程连续运行
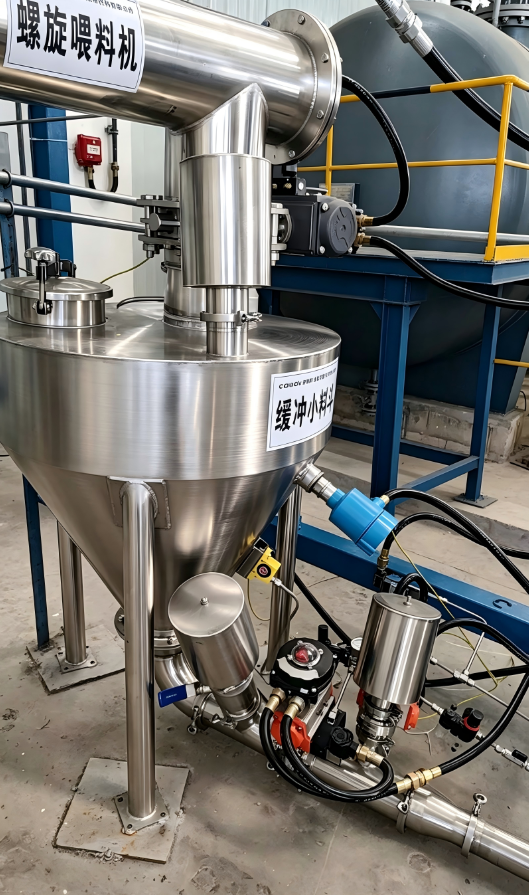
四、缓冲料仓容量应该怎么确定?
缓冲料仓不是越大越好。
容量过小,缓冲作用不足。
容量过大,则可能增加设备投资、安装高度和粉体滞留时间。
工程设计通常需要综合考虑:
反应釜投料量
真空上料机输送能力
真空上料机工作周期
物料堆积密度
连续投料时间
允许的补料间隔
料仓有效容积
例如:
反应釜粉体投料:
1t/h
折算为:
1000 ÷ 60 ≈ 16.7kg/min
如果希望缓冲料仓至少能够保证:
15分钟连续投料
理论需要的物料质量:
16.7 × 15 ≈ 250kg
如果物料堆积密度为:
0.5t/m³
理论物料体积:
250 ÷ 500 = 0.5m³
考虑料仓不能完全装满,同时需要预留一定的气相空间,因此实际设计时通常不会简单采用0.5m³的几何容积,而需要根据有效容积率、物料流动性和安全余量进行确定。
因此:
缓冲料仓的选型应按照有效储料量进行计算,而不能只看设备标称容积。

五、缓冲料仓与称重系统如何结合?
如果反应釜工艺对投料量有严格要求,可以在缓冲料仓上安装:
称重模块 + 称重仪表
形成称重式缓冲料仓。
系统可以实时检测料仓重量变化。
例如:
缓冲料仓初始重量:
500kg
开始投料后:
450kg
继续下降到:
400kg
PLC根据重量变化计算实际投料量。
当达到设定值以后,可以自动停止螺旋喂料机或关闭出料阀。
这种方式比单纯按照时间控制更加适合对投料量要求较高的工艺。
六、缓冲料仓下方为什么经常配置螺旋喂料机?
粉体从料仓自然下落,并不一定能够稳定出料。
特别是:
超细粉
易架桥粉体
吸潮性粉体
流动性差的粉体
堆积密度变化较大的物料
如果仅采用普通蝶阀控制,很容易出现:
料仓里面有料,但是下面不下料。
因此,可以在缓冲料仓下方配置:
螺旋喂料机
通过变频调速控制螺旋转速,从而控制单位时间内的粉体输出量。
典型结构:
缓冲料仓
↓
活化装置
↓
螺旋喂料机
↓
气动蝶阀
↓
反应釜
对于流动性较差的粉体,还可以根据物料特性增加:
振动电机
空气炮
气动助流装置
料仓破拱装置
活化料斗
但具体配置必须根据物料流动性确定,不能所有粉体采用同一种方案。
七、缓冲料仓与旋转阀也可以组成稳定给料系统
对于部分流动性较好的粉体,可以采用:
缓冲料仓 + 旋转卸料阀
的方式。
旋转阀每转一圈具有相对确定的理论排料容积。
例如某旋转阀:
0.5L/转
电机经过减速后:
10转/min
理论排料量:
0.5 × 10 = 5L/min
再根据物料堆积密度,就可以估算质量输送量。
这种方式特别适合需要对粉体进行相对稳定定量输送的工况。
不过实际输送量还会受到:
填充率
粉体流动性
粒径
转速
内部间隙
物料架桥
等因素影响。
因此工程项目中仍然需要进行实际物料测试和标定。
八、反应釜存在挥发性溶剂时,缓冲料仓更加重要
对于含有挥发性溶剂的反应釜,粉体投料不能简单按照普通开放式投料设计。
更加合理的思路通常是:
密闭投料
↓
负压真空输送
↓
密闭缓冲料仓
↓
真空/氮气置换
↓
静电释放
↓
密闭计量给料
↓
反应釜
这类系统需要重点考虑:
密闭性
氮气保护
氧含量
静电接地
防爆设计
压力平衡
设备内部残留
粉尘逸散
阀门联锁
因此,缓冲料仓并不仅仅是一个“储料桶”,而可以成为反应釜投料系统中的工艺隔离节点。
九、缓冲料仓如何与真空上料机实现自动补料?
可以采用料位控制。
例如缓冲料仓设置:
高料位
低料位
超高料位
三个检测点。
当物料下降到低料位:
PLC启动真空上料机。
当物料达到高料位:
PLC停止真空上料机。
如果达到超高料位:
强制停止上料并报警。
这样就形成:
自动检测 → 自动补料 → 自动停止 → 自动投料
的闭环控制。
对于要求较高的系统,还可以将:
称重信号 + 料位信号 + 真空上料机状态
进行联合控制。
十、缓冲料仓可以有效提高真空输送系统的利用率
假设反应釜连续需要:
500kg/h
如果直接由真空上料机供料,真空上料机需要持续频繁运行。
而采用缓冲料仓以后,可以让真空上料机按照自身**工作周期运行。
例如:
真空上料机集中补料
↓
缓冲料仓储存
↓
螺旋喂料机连续出料
这样能够避免为了满足反应釜的连续投料需求而强行让间歇式真空上料机长时间工作。
这对于间歇式真空上料系统尤其重要。
十一、一个典型的反应釜粉体投料系统
以化工生产中的多物料投料为例,可以采用:
前端供料
吨袋拆包机
↓
无尘投料
↓
真空输送
中间储料
缓冲料仓
↓
称重模块
↓
料位检测
后端给料
螺旋喂料机
↓
气动蝶阀
↓
反应釜
自动控制
PLC控制柜
↓
真空上料机
↓
料位
↓
称重
↓
螺旋变频
↓
阀门联锁
最终形成一套完整的:
反应釜粉体自动投料系统

十二、缓冲料仓设计不能只考虑容积
工程设计时还应该重点考虑以下参数。
1. 物料特性
包括:
堆积密度
粒径
含水率
流动性
吸湿性
粘附性
腐蚀性
是否容易架桥
2. 设备材质
常见采用:
304不锈钢
或者根据物料腐蚀性选择:
316L不锈钢
对于高洁净要求的项目,还需要考虑内表面处理。
3. 出料结构
根据物料特性选择:
锥形料斗
活化料斗
螺旋喂料
旋转阀
振动下料
4. 密闭要求
如果涉及化工粉体、易氧化物料或者反应釜挥发性溶剂,则需要重点考虑密封和氮气保护。
5. 检修与清洁
需要预留:
人孔
快开口
检修空间
排空口
清洗接口
具体结构根据项目卫生等级和维护要求确定。
十三、为什么“真空上料机+缓冲料仓+计量给料”是一种成熟的系统结构?
从工程角度看,这套结构实际上完成了三个功能的分工:
真空上料机
解决:
物料远距离、密闭、低粉尘输送。
缓冲料仓
解决:
物料缓存和输送节拍匹配。
计量给料设备
解决:
稳定、连续、可控的最终投料。
因此,不应该把三个设备看成简单串联。
它们实际上分别承担:
输送、缓存、计量
三个不同任务。
这也是为什么在自动化程度较高的反应釜粉体投料项目中,合理设置缓冲料仓以后,整个系统的控制逻辑会更加清晰。
十四、仕多达反应釜粉体投料系统的设计思路
针对化工、新材料、精细化工等行业的反应釜投料需求,可以根据实际工况组合:
吨袋拆包机
小袋无尘投料站
真空上料机
缓冲料仓
称重系统
螺旋喂料机
旋转卸料阀
氮气保护
PLC自动控制
形成完整的自动投料解决方案。
对于存在挥发性溶剂、粉尘爆炸风险或者氧敏感物料的工艺,还需要进一步根据现场危险区域、物料特性和工艺要求进行防爆、静电接地以及惰性气体保护设计。
十五、结语
反应釜投料缓冲料仓并不是一个简单的储料设备。
在自动化粉体投料系统中,它承担着非常重要的物料缓存、输送节拍协调、计量给料衔接以及工艺隔离作用。
当项目采用间歇式真空上料机,而反应釜又要求连续稳定投料时,设置合理容量的缓冲料仓,可以有效解决:
真空输送间歇运行
与
反应釜连续投料
之间的节拍矛盾。
如果再结合称重模块、螺旋喂料机、旋转卸料阀、料位检测和PLC自动控制,就可以进一步构建完整的反应釜粉体自动投料系统。
因此,在设计反应釜粉体投料项目时,不应只考虑“真空上料机选多大”,还应该从整个工艺链条出发,对输送、缓存、计量和最终投料进行一体化设计。
