
真空上料机罗茨风机怎么选?风量、真空度和功率计算方法
从输送量、管径、输送距离、系统压力损失到风机工作点全面解析罗茨风机选型
真空上料机罗茨风机怎么选?风量、真空度和功率计算方法
从输送量、管径、输送距离、负压到系统压力损失,全面解析真空输送风机选型
在粉体真空上料、负压气力输送以及反应釜固体投料系统中,罗茨风机是整个系统的重要动力设备。
很多客户在设计真空上料系统时会直接提出:
输送1吨/小时,需要多大的罗茨风机?
或者:
15kW、18.5kW、22kW罗茨风机分别能输送多少吨?
实际上,这种问法并不能直接得到准确答案。
罗茨风机的功率不是决定真空上料机输送能力的**参数。
真正决定系统输送能力的是一个完整的匹配关系:
物料特性 → 输送量 → 管径 → 风量 → 气流速度 → 系统阻力 → 真空度 → 罗茨风机工作点 → 实际输送能力
因此,真空上料机罗茨风机选型不能单独看电机功率,而应该根据整个负压输送系统进行计算。
苏州仕多达智能科技有限公司长期从事真空上料机、负压气力输送、吨袋拆包机、无尘投料站以及反应釜固体投料系统设计。本文从工程应用角度,对真空上料机配套罗茨风机的选型方法进行详细分析。
一、真空上料机为什么需要罗茨风机?
真空上料机本身并不是一个独立产生负压的设备。
它需要外部真空动力源。
在工业粉体输送系统中,常见的真空动力设备包括:
罗茨真空泵/负压罗茨风机;
旋片式真空泵;
水环真空泵;
真空发生器;
其他真空机组。
对于工业级粉体输送,尤其是输送距离较长、输送量较大以及需要连续运行的项目,罗茨风机具有较好的工程适用性。
仕多达现有真空上料系统就是以真空上料机 + 罗茨风机 + 输送管道 + 过滤系统 + PLC控制系统组成完整的负压输送单元。(佳尚聊机)
其基本工作流程为:
罗茨风机启动
↓
系统形成负压
↓
空气进入物料输送管道
↓
物料被吸入
↓
物料随气流进入真空料仓
↓
过滤器完成气固分离
↓
干净空气进入罗茨风机
↓
完成负压输送循环
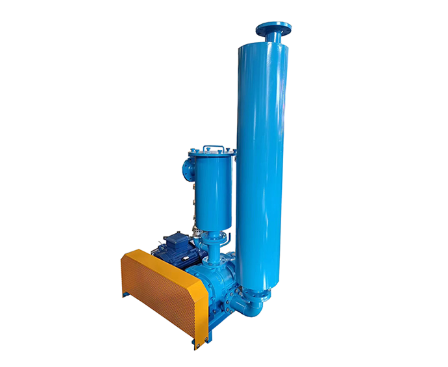
因此,罗茨风机实际上是整个真空输送系统的动力源。
二、罗茨风机选型最重要的三个参数
对于真空上料系统,罗茨风机选型至少需要关注三个核心参数:
1. 风量
单位通常为:
m³/min
或者:
m³/h
风量决定系统能够提供多少输送空气。
2. 真空度
通常采用:
kPa
表示。
例如:
-30kPa;
-35kPa;
-40kPa;
-45kPa;
-50kPa。
需要注意的是:
负压值越高,并不代表系统输送能力一定越高。
风机需要在指定负压工作点下提供相应的实际风量。
3. 电机功率
单位:
kW
常见工业配置可能包括:
7.5kW;
11kW;
15kW;
18.5kW;
22kW;
30kW;
但功率只能作为设备能耗和驱动能力的一项指标,不能直接用来判断输送量。
三、为什么不能简单用“功率”选择罗茨风机?
例如:
某客户说:
“我要输送2吨/小时,给我配一台22kW罗茨风机。”
这个要求仍然不完整。
因为还不知道:
输送什么物料;
物料堆积密度多少;
粒径是多少;
水平输送多远;
垂直提升多高;
输送管径多大;
弯头有多少;
真空上料机容积多少;
是连续输送还是间歇输送;
单次吸料时间多少;
是否采用A/B双机交替;
过滤面积是多少。
同样一台22kW风机,在不同系统中实际输送能力可能完全不同。
因此:
罗茨风机功率是结果之一,而不是选型起点。
四、**步:先计算物料输送量
假设客户要求:
输送量:1t/h
那么首先需要明确这是:
连续输送量
还是:
系统平均输送量。
对于间歇式真空上料机,这两个概念并不完全相同。
例如:
吸料:
12秒
清管:
5秒
放料:
8秒
一个完整循环:
12 + 5 + 8 = 25秒
如果设备每循环输送100kg,那么理论平均输送能力为:
100 ÷ 25 × 3600 = 14.4t/h
显然这个结果只是数学模型。
实际工程中还需要考虑:
物料实际进入量;
吸料稳定时间;
管道残料;
放料效率;
风机工作点;
过滤器状态;
物料流动性。
因此,不能仅根据循环时间得到最终实际产能。
五、第二步:根据堆积密度计算体积输送量
质量输送量和体积输送量必须区分。
计算公式:
Qm = G / ρ
其中:
Qm——物料体积流量,m³/h;
G——质量输送量,t/h;
ρ——物料堆积密度,t/m³。
例如:
输送量:
1t/h
堆积密度:
0.5t/m³
则:
Qm = 1 ÷ 0.5 = 2m³/h
也就是说:
每小时需要输送约2m³的物料。
如果物料堆积密度只有0.2t/m³:
Qm = 1 ÷ 0.2 = 5m³/h
同样是1t/h,低密度物料需要处理的物料体积明显增加。
因此罗茨风机选型必须考虑物料堆积密度。

六、第三步:确定输送管径
罗茨风机风量不能脱离管径单独确定。
管道截面积:
A = πD² / 4
气流速度:
V = Q / A
其中:
Q——空气体积流量;
A——管道截面积;
D——管道实际内径;
V——空气平均速度。
这说明:
相同风量下,管径越小,气流速度越高。
反过来:
管径越大,气流速度越低。
因此,风量与管径必须匹配。
七、第四步:根据气流速度反推风量
假设设计时确定一个目标气流速度:
V
同时确定管道内径:
D
则:
Q = V × A
也就是:
Q = V × πD² / 4
例如实际管道内径为76mm:
D = 0.076m
则:
A ≈ 0.00454m²
如果设计平均空气速度为30m/s:
Q = 30 × 0.00454
约为:
0.136m³/s
换算为:
约8.17m³/min
这个结果可以作为风量初步估算。
但需要强调:
这是管道空气速度计算,不等于最终罗茨风机铭牌风量。
因为实际系统还存在:
管道泄漏;
压力损失;
真空上料机内部阻力;
过滤器阻力;
弯头阻力;
阀门阻力;
风机工作点变化。
所以最终风机应以工作压力下的实际性能曲线进行确认。
八、第五步:计算系统压力损失
罗茨风机需要克服整个系统的阻力。
系统总压力损失可以理解为:
总压降 = 直管阻力 + 弯头阻力 + 阀门阻力 + 设备阻力 + 过滤器阻力 + 其他局部阻力
其中直管阻力可以用流体力学中的基本关系进行估算。
例如:
ΔP = λ × L/D × ρv²/2
其中:
ΔP——管道压力损失;
λ——摩阻系数;
L——管道长度;
D——管道内径;
ρ——空气密度;
v——气流速度。
对于粉体负压输送而言,实际情况还需要叠加物料相的压力损失。
因此,普通清洁空气管道公式只能用于系统初步估算。
真正的粉体气力输送设计必须进一步考虑气固两相流影响。
仕多达现有负压气力输送设计资料也将管道压力损失、物料浓度、输送速度、弯头等作为风机选型的重要因素。
九、罗茨风机真空度应该选择多大?
这是客户经常问的问题。
例如:
-30kPa够不够?
-40kPa是不是更好?
-50kPa是不是输送能力更大?
答案是:
不能单纯这样判断。
真空度实际上反映了系统所需要的压差。
系统所需真空度与:
输送距离;
垂直高度;
物料性质;
管径;
气流速度;
固气比;
弯头;
过滤器;
真空料仓;
有关。
因此,应先计算系统阻力,再确定所需要的工作负压。
十、为什么真空度越高不一定越好?
假设系统在:
-35kPa
已经能够稳定输送。
如果强行把系统提高到:
-50kPa
并不一定能够带来相同比例的输送能力提升。
因为真正决定输送效果的是:
风量 + 压差 + 管径 + 物料负荷
共同形成的气固两相流状态。
此外,罗茨风机在不同压差下,其实际风量也会发生变化。
所以正确的风机选型应该是:
在目标真空度下仍然能够提供足够的实际风量。
而不是只看风机“**风量”。
十一、罗茨风机的风量应该看哪个参数?
这一点非常重要。
罗茨风机厂家参数表可能会同时出现:
理论风量;
额定风量;
实际流量;
吸入流量;
标准状态流量;
工作点流量。
这些数据不能混为一谈。
真空输送系统最应该关注的是:
在实际工作负压下,风机能够提供多少实际有效风量。
例如:
某风机标称:
10m³/min
并不意味着它在所有负压条件下都可以稳定输出10m³/min。
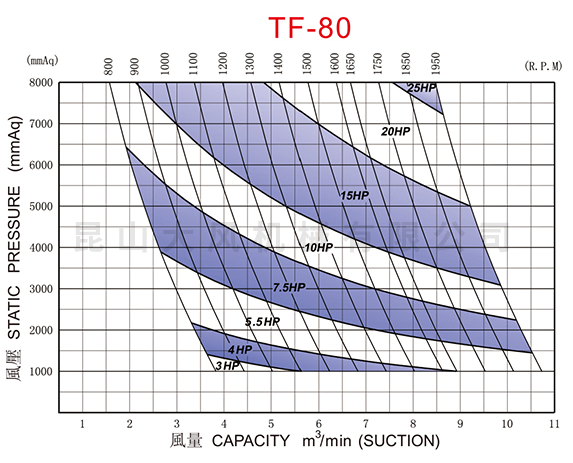
因此工程选型必须查看风机性能曲线。
十二、罗茨风机功率怎么计算?
理论上,气体压缩或抽吸过程需要一定的功率。
可以使用简化工程关系进行初步估算:
P ≈ Q × ΔP / η
其中:
P——理论功率;
Q——实际气体流量;
ΔP——系统压差;
η——综合效率。
需要注意单位统一。
例如:
Q采用:
m³/s
ΔP采用:
Pa
则:
Q × ΔP
得到的是瓦特级别的理论气动功率。
然后再考虑:
风机效率;
电机效率;
传动效率;
系统运行余量;
才能确定最终电机功率。
因此:
理论计算功率 ≠ 电机铭牌功率。
实际选型通常需要向上留有一定余量。
十三、举一个简单的功率估算例子
假设:
风量:
10m³/min
换算:
10 ÷ 60 = 0.1667m³/s
工作负压:
-40kPa
则压差:
40,000Pa
理论气动功率:
P₀ = Q × ΔP
即:
0.1667 × 40,000 ≈ 6.67kW
这是理想状态下的气动功率。
实际还必须考虑:
罗茨风机效率;
电机效率;
传动效率;
温升;
工作裕量。
因此,电机实际功率不会简单等于6.67kW。
这也是为什么工程上不能直接根据:
10m³/min + -40kPa
就简单认为:
“需要6.67kW电机。”
实际设备需要根据具体风机性能曲线进行选择。
十四、为什么实际工程中经常会看到11kW、15kW、18.5kW、22kW?
这是因为工业风机选型通常需要结合标准电机规格和实际工作点。
例如某一系统理论功率可能处于:
8~10kW
实际选型可能采用:
11kW
如果系统阻力更大,可能需要:
15kW
更高输送量或者更高系统压差,则可能采用:
18.5kW或22kW
但这只是工程上的可能配置。
不能形成“11kW=多少吨/小时、15kW=多少吨/小时”的固定对应表。
同样功率的风机,在不同管径、不同物料和不同输送距离下,输送能力可能存在明显差异。
十五、罗茨风机风量和真空度应该如何匹配?
正确的关系应该理解为:
风量负责提供气流能力。
真空度负责提供压差。
管径决定气流截面。
物料决定输送难度。
系统阻力决定风机需要克服的负荷。
因此:
风机选型 = 风量 + 工作真空度 + 性能曲线
而不是:
风机选型 = 电机功率。
这是设计真空上料系统最重要的原则之一。
十六、一个典型1吨/小时粉体真空输送案例
假设项目条件:
物料:粉体
堆积密度:0.5t/m³
输送量:1t/h
水平距离:10m
垂直高度:15m
物料输送管:DN76
目标:反应釜投料
系统采用:
吨袋拆包机
↓
缓存料斗
↓
真空上料机
↓
DN76输送管道
↓
高位真空料仓
↓
旋转卸料阀
↓
反应釜
动力系统初步可以从:
10m³/min级别风量
以及:
约-40kPa工作负压
方向进行工程设计。
根据系统实际压力损失,再确定罗茨风机具体型号和电机功率。
这里最关键的是:
10m³/min、-40kPa并不是一个万能答案,而是一个设计工况示例。
最终必须结合物料实际输送状态进行验证。
十七、2台真空上料机可以共用一台罗茨风机吗?
可以。
这是工业项目中非常常见的设计方式。
例如:
1台罗茨风机
↓
真空主管
↓
A真空上料机
B真空上料机
两台设备不同时吸料。
可以采用:
A机吸料
B机放料。
↓
A机放料
B机吸料。
↓
循环运行。
这种方式可以提高罗茨风机利用率,同时减少动力设备数量。
但是必须设置:
真空阀;
气动蝶阀;
止回结构;
PLC联锁;
吸料/放料顺序控制。
并确保任何时候不会出现两台设备同时吸料导致系统风量不足。
十八、多台真空上料机共用罗茨风机时如何确定风量?
这里有一个非常重要的原则:
不能简单把所有设备**风量相加。
首先要确定:
同时运行数量。
例如:
4台真空上料机:
A、B、C、D
如果规定:
任何时候只允许2台同时吸料
那么罗茨风机主要按照:
2台同时吸料所需**风量
进行设计,而不是按照4台全部同时运行计算。
如果:
4台中只有1台工作
那么风机只需要满足:
1台**吸料工况
同时还需要考虑:
管道切换;
泄漏;
安全余量;
过滤器阻力;
风机性能曲线。
十九、为什么过滤器会影响罗茨风机选型?
真空上料机中的过滤器并不是简单的“防止粉尘进入风机”。
它本身也是系统阻力的一部分。
如果滤芯表面积料:
滤芯阻力增加
↓
系统风量下降
↓
真空上料能力下降
↓
输送时间增加
因此罗茨风机选型时必须考虑过滤器的:
过滤面积;
过滤精度;
滤芯材质;
初始阻力;
积尘后的阻力;
反吹清灰能力。
仕多达的真空输送系统也采用过滤器和反吹清灰结构,以降低粉尘进入真空动力端的风险。(佳尚聊机)
二十、超细粉体项目为什么不能只增加风机功率?
这是很多项目容易出现的错误。
例如:
客户发现输送量下降。
**反应:
“把15kW风机换成22kW。”
但如果真正原因是:
滤芯堵塞
或者:
管径选择不合理
或者:
物料架桥
那么换大风机并不能从根本上解决问题。
超细粉体更应该检查:
滤芯面积是否足够;
滤芯过滤精度是否合适;
反吹是否充分;
单次吸料时间是否过长;
管道是否存在积料;
物料进料是否稳定;
输送速度是否合理。
因此:
输送能力不足首先应该找系统瓶颈,而不是盲目增加风机功率。
二十一、反应釜真空投料系统中的罗茨风机怎么选?
反应釜项目通常具有:
垂直提升高度;
长距离输送;
密闭要求;
间歇投料;
多物料输送;
防爆要求;
部分项目需要氮气保护。
因此风机设计通常需要重点关注:
1. 工作真空度
确保能够克服整个输送系统阻力。
2. 工作风量
确保达到设计气流速度。
3. 连续运行能力
满足生产节拍。
4. 防爆等级
如果属于爆炸危险区域,需要根据现场危险区域划分和相关安全设计进行配置。
5. 过滤保护
确保粉尘不会进入风机。
6. 噪声
根据厂房环境配置消声器及隔音措施。
二十二、罗茨风机选型需要哪些现场参数?
如果需要厂家进行准确选型,建议客户提供以下资料。
物料参数
物料名称;
堆积密度;
粒径;
含水率;
流动性;
是否易结块;
是否易吸潮;
是否可燃;
是否具有腐蚀性。
输送参数
输送量;
单批输送量;
水平距离;
垂直高度;
管道直径;
弯头数量;
阀门数量。
设备参数
真空上料机型号;
真空料仓容积;
过滤面积;
滤芯材质;
卸料阀规格;
是否连续运行。
安全参数
是否防爆;
粉尘爆炸危险性;
是否需要氮气保护;
氧含量要求;
静电接地要求。
只有这些参数基本明确以后,才能真正进入风机选型。
二十三、罗茨风机选型的完整计算流程
一个完整的工程设计流程可以概括为:
**步
确定:
物料名称 + 堆积密度 + 粒径
↓
第二步
确定:
目标输送量
↓
第三步
确定:
水平距离 + 垂直高度
↓
第四步
确定:
输送管径
↓
第五步
计算:
目标气流速度
↓
第六步
确定:
系统实际风量
↓
第七步
计算:
管道及设备压力损失
↓
第八步
确定:
工作真空度
↓
第九步
根据风机性能曲线确定:
风机型号
↓
第十步
根据实际功率需求确定:
电机功率
↓
第十一步
预留合理工程余量。
最终形成:
风量 + 工作真空度 + 电机功率
三个核心参数。
二十四、罗茨风机需要预留多少余量?
工程设计一般不建议让风机长期满负荷运行。
仕多达已有负压气力输送设计资料也将风量、压力和安全余量作为罗茨风机选型的重要因素,并提出工程上通常需要预留一定裕量。(十多达)
实际余量不能机械规定为一个固定百分比。
需要根据:
物料波动;
管道泄漏;
过滤器积尘;
风机性能衰减;
生产节拍;
环境温度;
系统阻力变化;
综合确定。
工程上可以把合理余量作为设计校核条件,而不是为了“保险”无限放大风机。
风机过大同样可能带来能耗增加、气流速度过高和物料磨损等问题。
二十五、如何判断罗茨风机选型是否合理?
一套合理的真空输送风机系统,运行时通常应该表现为:
真空度稳定;
风量满足工艺要求;
物料连续进入输送管;
管道没有频繁堵塞;
滤芯积尘速度合理;
风机不过载;
电机温升正常;
输送周期稳定;
实际产能达到设计要求。
如果出现:
真空度很高,但是输送量低
可能需要检查风量和管径。
如果:
风量很大,但是容易堵管
可能需要检查气流速度、物料进料方式以及管径。
如果:
开始输送正常,运行一段时间后输送能力下降
则应重点检查过滤器积尘和反吹效果。
如果:
风机频繁过载
则应检查系统阻力、工作真空度以及风机工作点。
二十六、真空上料机罗茨风机选型的核心原则
把整个选型过程总结成一句话:
先算系统,再选风机;先确定工作点,再确定功率。
而不是:
先确定电机功率,再倒推输送能力。
真正的工程逻辑应该是:
物料
↓
产能
↓
管径
↓
气流速度
↓
风量
↓
系统阻力
↓
工作真空度
↓
罗茨风机性能曲线
↓
电机功率
↓
实际输送能力
这套逻辑同样适用于:
真空上料机;
反应釜固体投料;
吨袋拆包输送;
无尘投料系统;
粉体负压输送;
多台真空上料机并联系统;
氮气保护真空输送。
二十七、总结
罗茨风机是真空上料系统的动力核心,但它不是一个可以脱离系统单独选型的设备。
一台罗茨风机最终是否适合某个真空输送项目,需要同时考虑:
风量
工作真空度
电机功率
以及:
物料特性、输送管径、输送距离、提升高度、弯头数量、过滤面积、输送方式和实际生产节拍。
其中最重要的认识是:
风量不是越大越好
风量过大可能造成气流速度过高。
真空度不是越高越好
真空度过高并不一定能够同比提高输送能力。
功率不是越大越好
大功率风机如果系统管径、过滤器和物料工况不匹配,同样无法获得理想输送效果。
因此,真空上料机罗茨风机选型应该以:
“工作点匹配”
为核心。
最终通过:
风量 + 真空度 + 系统压力损失 + 风机性能曲线
确定合适的罗茨风机,再根据实际工作点选择匹配的电机功率。
对于需要进行反应釜固体投料、吨袋拆包、粉体负压输送以及多台真空上料机并联供料的项目,建议在选型前提供完整的物料、输送距离、产能和现场管道条件,由工程人员进行系统计算。
苏州仕多达智能科技有限公司可根据客户具体工况,对真空上料机、罗茨风机、输送管道、过滤系统、卸料系统以及PLC控制系统进行整体设计,实现从物料投料端到反应釜、料仓或生产设备的密闭自动化输送。
