
反应釜真空上料系统如何设计?从物料特性、输送距离到风量全面解析
反应釜粉体密闭投料、负压气力输送与自动化控制系统工程设计指南
在化工、新材料、新能源、医药中间体、食品添加剂以及精细化工生产过程中,大量粉体、粉末、颗粒及晶体状固体原料需要投入反应釜参与反应。
传统人工投料通常采用人工拆袋、人工搬运、人工向反应釜内投料的方式。这种方式在产量较小时尚可使用,但随着生产规模扩大,会逐渐暴露出粉尘扩散、人工劳动强度高、物料损耗、投料不稳定以及特殊物料安全风险等问题。
因此,越来越多的化工企业开始采用反应釜真空上料系统,通过吨袋拆包机、无尘投料站、真空上料机、输送管道、缓存料仓、计量装置以及PLC控制系统,实现粉体物料从拆包到反应釜投料的密闭自动化输送。
苏州仕多达智能科技有限公司长期从事真空上料机、负压气力输送系统、吨袋拆包机、无尘投料站以及反应釜固体投料装置的设计与制造,可根据物料性质、输送距离、输送能力、反应釜结构以及现场防爆要求进行系统化设计。
一、什么是反应釜真空上料系统?
反应釜真空上料系统,是利用负压气力输送原理,将粉体或颗粒物料从投料端密闭输送至反应釜、缓存料仓或计量料仓的一套自动化输送系统。
与传统人工投料相比,真空输送**的特点是:
物料走管道,人员不接触物料,输送过程处于相对密闭状态。
典型系统可以由以下设备组成:
吨袋拆包机
小袋无尘投料站
组合式投料站
真空上料机
罗茨风机
真空输送管道
缓存料仓
称重料仓
螺旋喂料机
旋转卸料阀
气动蝶阀
PLC控制柜
除尘及过滤系统
氮气保护系统
不同项目并不需要全部设备。
例如,仅需要将吨袋中的粉体输送到反应釜,可以采用:
吨袋拆包机 → 真空上料机 → 输送管道 → 反应釜
如果需要精准配料,则可以增加:
吨袋拆包机 → 真空上料机 → 称重料仓 → 计量螺旋 → 反应釜
如果现场有多个反应釜,则可以采用:
集中投料站 → 多台真空上料机 → 多路输送管道 → 多台反应釜
具体结构需要根据工艺流程确定。
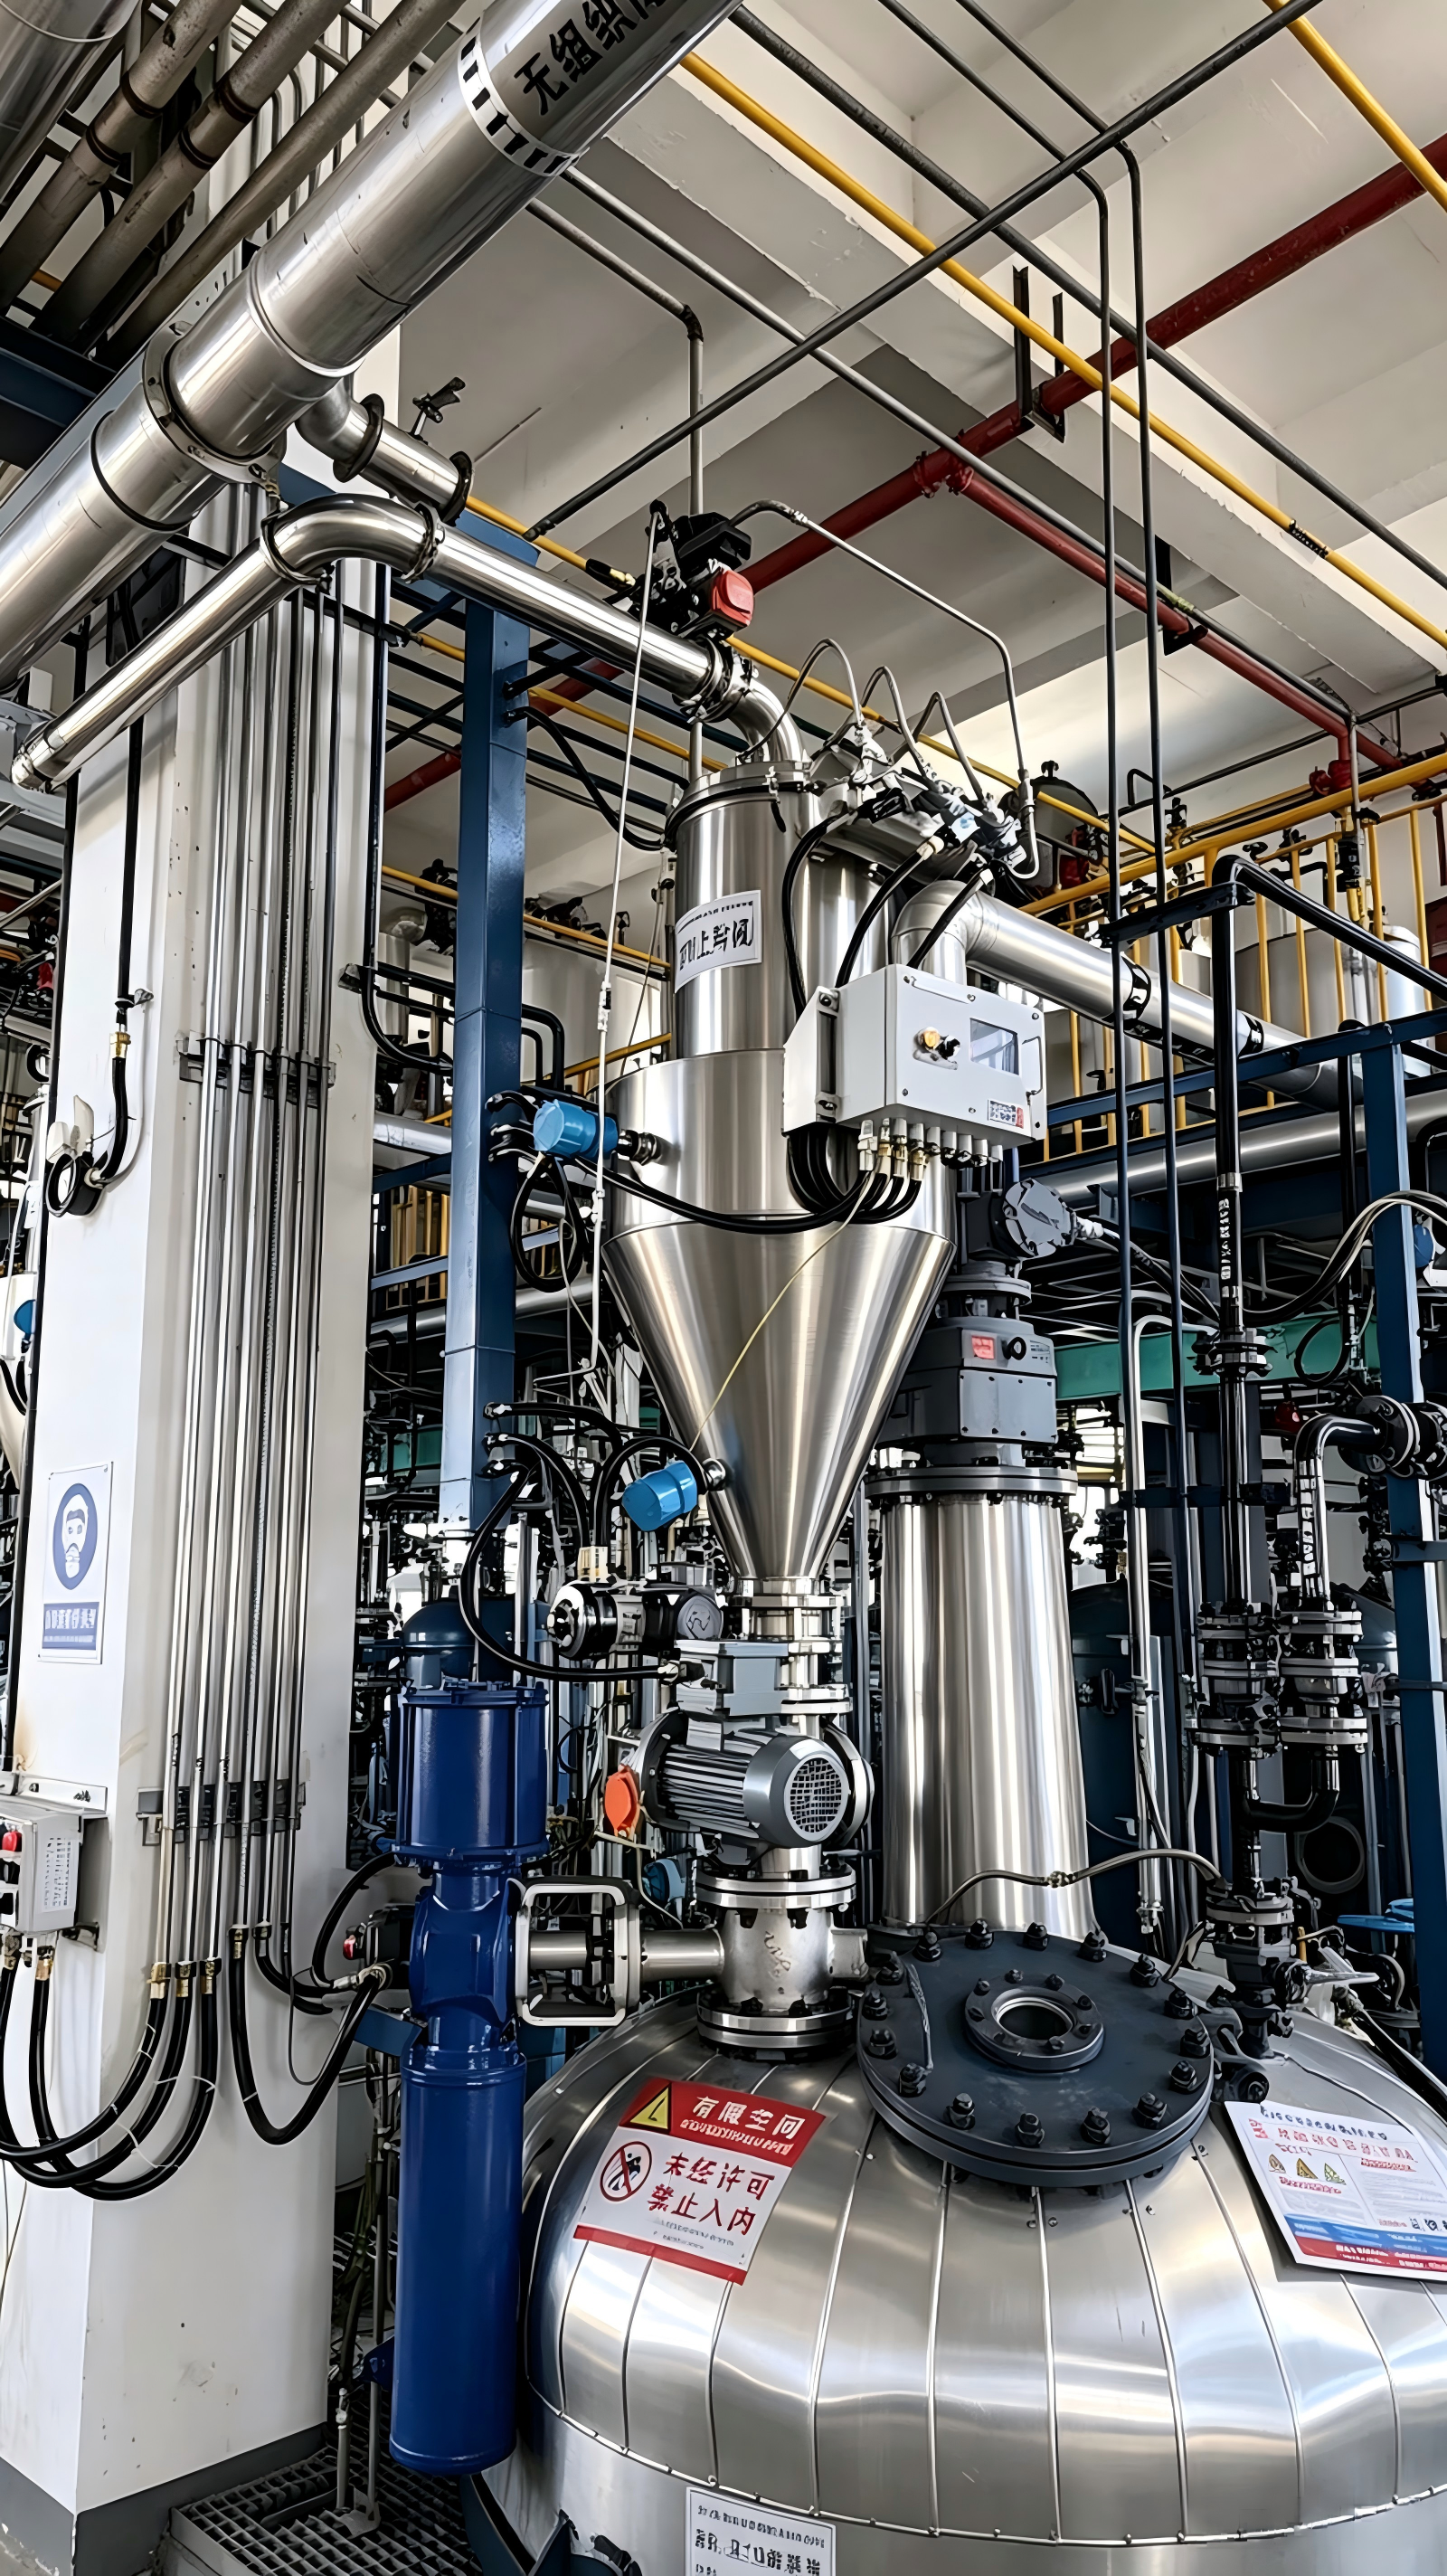
二、为什么反应釜越来越多采用真空输送?
反应釜投料并不是简单的“把物料送进去”。
对于化工企业而言,投料系统同时涉及:
环保、安全、计量、生产效率、人员操作以及物料品质。
传统人工投料主要存在以下问题。
1. 粉尘容易扩散
粉体打开包装以后,如果直接倒入反应釜,物料容易产生扬尘。
特别是超细粉、轻质粉末以及低堆积密度物料,粉尘问题更加明显。
采用密闭真空输送后,物料主要通过管道完成转移,可以明显减少人工操作过程中的粉尘扩散。
2. 人工劳动强度高
吨袋、25kg袋、50kg袋都需要人工搬运和拆包。
当一个反应釜每天需要投料数吨甚至几十吨时,人工操作会成为生产过程中的明显负担。
3. 投料稳定性不足
人工投料受到操作人员经验影响较大。
投料速度、投料时间以及投料数量容易产生波动。
采用自动化输送系统后,可以通过PLC对输送、计量、阀门以及料位进行控制,提高工艺稳定性。
4. 特殊物料需要更高的安全控制
对于具有可燃性、易产生静电或对氧气敏感的粉体,需要在普通输送基础上进一步考虑:
防爆设计
静电接地
氮气保护
氧含量控制
密闭输送
防止空气进入
因此,反应釜真空上料系统本质上并不是单独一台机器,而是一套根据工艺条件设计的系统工程。
三、反应釜真空上料系统的典型工艺流程
一个典型的反应釜粉体投料系统可以按照以下流程运行:
吨袋/小袋原料 → 无尘投料站 → 真空上料机 → 输送管道 → 真空料仓 → 卸料阀 → 反应釜
如果需要计量:
投料站 → 真空输送 → 称重料仓 → 精确计量 → 反应釜
如果需要多个物料配料:
多组投料设备 → 多台真空上料机 → 多个计量料仓 → 配料螺旋 → 缓存料仓 → 反应釜
系统运行过程中,PLC可以按照设定程序控制:
投料设备启动;
真空系统启动;
管道形成负压;
物料进入输送管道;
物料进入真空料仓;
气固分离;
过滤器阻挡粉尘;
达到设定料位后停止吸料;
进行滤芯反吹;
打开卸料阀;
物料进入反应釜;
完成一个输送循环。
不同物料和设备结构对应的吸料时间、清管时间、放料时间需要通过实际工况进行调整,而不能简单套用一个固定参数。

四、物料特性决定真空上料系统怎么设计
这是反应釜真空上料系统设计中最容易被忽视的问题。
很多项目在采购设备时只提供一句:
“输送粉末,产量1吨/小时。”
实际上这个信息远远不够。
至少需要了解以下物料参数:
1. 堆积密度
例如:
0.2 t/m³
0.5 t/m³
0.8 t/m³
1.2 t/m³
同样是1吨/小时,不同堆积密度对应的体积流量完全不同。
计算公式:
体积输送量 = 质量输送量 ÷ 堆积密度
例如:
物料输送量:
1 t/h
堆积密度:
0.5 t/m³
则理论体积输送量:
1 ÷ 0.5 = 2 m³/h
因此,真空上料机选型不能只看“吨/小时”,还必须考虑物料体积特性。
五、粒径和粉体细度对设备有什么影响?
物料粒径会直接影响:
管道输送状态
气固比
过滤器负荷
滤芯堵塞速度
输送速度
真空度
反吹频率
例如普通颗粒料和D50只有几微米的超细粉,其输送设计不能简单采用相同参数。
超细粉容易产生大量悬浮粉尘,进入真空料仓以后会增加过滤系统负荷。
因此,对于超细粉,应重点考虑:
过滤面积、滤芯材质、过滤精度、反吹方式以及气流速度。
对于易堵滤芯的物料,单纯增加吸料时间并不一定能够提高产能,反而可能使滤芯表面积料越来越严重。
工程上更合理的方式通常是通过:
缩短单次吸料时间 + 及时清管/反吹 + 优化管径 + 合理调整循环周期
来提高整体输送稳定性。
六、输送距离如何影响反应釜真空上料系统?
设备选型时必须提供:
水平输送距离
垂直输送高度
管道弯头数量
管道规格
终端设备结构
输送量
例如:
水平距离:
10m
垂直高度:
15m
则实际管道长度不仅仅是25m,还需要考虑弯头、三通、阀门以及设备内部的局部阻力。
因此工程计算不能简单按照“水平距离+垂直高度”判断设备能力。
通常需要将:
直管阻力 + 高度提升 + 弯头局部阻力 + 阀门阻力 + 过滤器阻力 + 设备内部阻力
综合考虑。
这也是为什么同样输送距离的两个项目,最终选择的风机功率和管径可能完全不同。
七、真空输送管径怎么选择?
管径是负压气力输送系统的重要参数之一。
管径太小:
气流速度过高;
压力损失增加;
物料容易冲击;
风机负荷增加;
部分粉体可能出现堵管。
管径太大:
气流速度下降;
物料可能沉积;
输送稳定性降低;
系统投资增加。
因此,管径不能单纯按照设备进出口尺寸确定。
工程设计通常需要综合考虑:
物料粒径 + 堆积密度 + 输送能力 + 输送距离 + 真空度 + 气体流量。
常见工程中会根据不同输送能力选择DN50、DN65、DN80、DN100、DN125、DN150、DN200等规格。
最终规格应以具体工况计算及现场试验为依据。
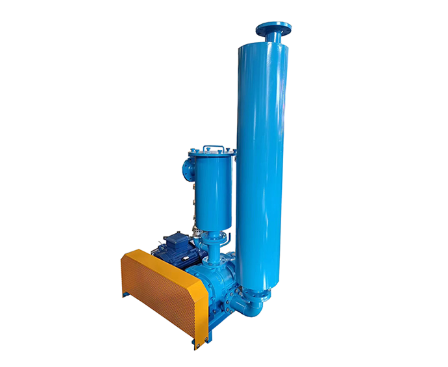
八、罗茨风机为什么是系统的重要组成部分?
对于工业级负压气力输送系统,罗茨风机可以作为集中真空动力源。
其主要作用是:
持续抽取系统空气,使输送管道内部形成负压。
典型结构:
罗茨风机 → 真空管路 → 真空上料机 → 过滤系统 → 物料输送管道
风机选型主要关注:
风量
真空度
功率
连续运行能力
电机防爆等级
噪声
冷却方式
不能简单认为:
风机功率越大,输送能力越大。
实际上,真空输送是一个系统匹配问题。
例如:
风机风量过大 + 管径过小
可能造成高速气流和较大的系统压力损失。
而:
风量不足 + 输送距离较长
则可能出现吸料能力不足、输送速度下降甚至堵管。
因此,需要对风机、管径、真空上料机以及物料进行整体匹配。
九、间歇式和连续式真空上料机怎么选择?
这是反应釜投料项目中非常重要的选型问题。
1. 间歇式真空上料机
基本工作方式是:
吸料 → 停止吸料 → 放料 → 清管/反吹 → 再吸料
优点:
结构相对简单;
投资成本相对较低;
适合批次式生产;
适合反应釜间歇投料;
便于根据工艺调整循环时间。
如果反应釜本身就是批次生产,那么间歇式真空上料机往往已经可以满足需求。

2. 连续式真空上料机
连续式系统通常采用多腔体或交替工作结构,使吸料和放料过程尽可能连续。
适用于:
大输送量;
长时间连续生产;
连续混合;
连续包装;
连续生产线。
如果客户要求连续稳定供料,就需要重点考虑连续式结构。
网站现有真空上料系统资料也将间歇排料与连续排料作为两类主要形式。(佳尚聊机)
十、反应釜多台并联真空上料机怎么设计?
当一台设备无法满足产能要求时,可以采用多台真空上料机并联。
例如:
2台真空上料机 + 1台罗茨风机
可以采用A/B交替运行模式。
A机吸料时:
B机放料
然后切换:
B机吸料 → A机放料
这样可以减少整个系统的输送等待时间,提高系统综合输送能力。
如果需要给多台反应釜分别供料,则可以采用:
中央真空站 + 多路输送管道 + 多台真空上料机
或者:
多个独立真空输送单元
具体采用哪一种,需要根据物料是否允许混料、反应釜数量、生产节拍以及现场空间进行设计。
十一、吨袋和小袋可以共用一套反应釜投料系统吗?
可以。
这也是实际工程项目中比较常见的需求。
例如客户同时使用:
500kg吨袋
1000kg吨袋
25kg小袋
50kg小袋
可以设计成:
组合式吨袋/小袋无尘投料站
吨袋通过吨袋拆包机构进行卸料,小袋则人工倒入无尘投料区。
两种物料最终进入同一个缓存料斗,再通过真空上料系统输送至反应釜。
典型流程:
吨袋/小袋 → 组合式投料站 → 真空上料机 → 反应釜
这样能够减少设备数量,同时提高原料投料端的灵活性。
十二、含挥发性溶剂或对氧气敏感物料怎么设计?
如果反应釜中存在挥发性溶剂,或者输送物料具有较高的安全要求,普通开放式投料方案就需要谨慎。
这类项目可以考虑:
密闭真空输送 + 真空料仓 + 氮气置换
一种典型工艺可以设计为:
**步:密闭输送
物料通过密闭管道进入真空料仓。
第二步:真空抽气
对真空料仓进行抽真空。
第三步:氮气置换
向料仓内部充入氮气,将残余空气置换出去。
第四步:静电释放
根据物料及工艺要求设置静置时间,使静电得到充分释放。
第五步:密闭卸料
打开卸料阀,将物料输送至反应釜。
第六步:氮气反吹
如果系统过滤器需要反吹清灰,可根据物料和安全要求采用氮气进行反吹。
这种设计尤其适合对氧含量、静电以及密闭性要求较高的化工工艺。
不过,具体防爆等级、氮气置换次数、氧含量指标以及静电接地方案,应根据项目安全设计和现场工艺条件确定,不能仅依靠通用设备参数直接确定。
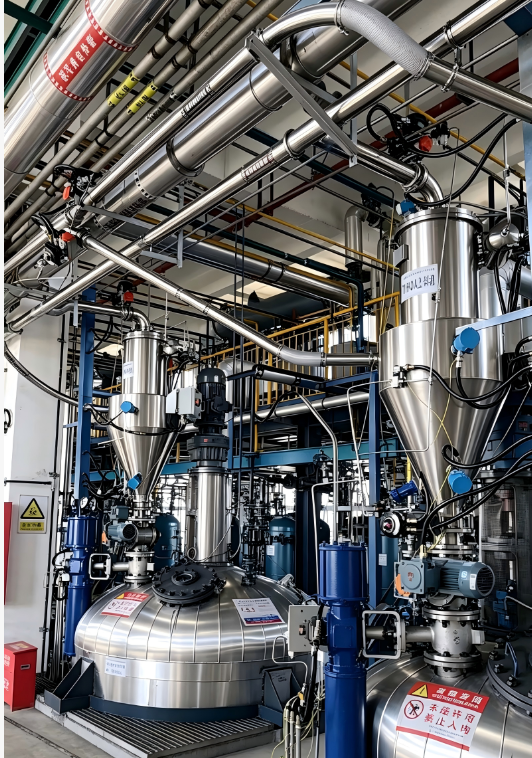
十三、防爆型反应釜真空上料系统需要考虑什么?
对于可燃性粉尘或存在爆炸性环境的项目,防爆设计必须从整个系统考虑,而不是简单给电机换成防爆电机。
通常需要关注:
电气设备
包括:
防爆电机
防爆控制柜
防爆按钮
防爆传感器
防爆电磁阀
机械设备
包括:
防静电滤芯
防静电软连接
导电管道
设备接地
法兰跨接
工艺安全
根据具体物料和场所进一步评估:
粉尘爆炸危险性
氧含量
氮气保护
泄爆
隔爆
火花控制
静电控制
因此,防爆系统必须根据具体物料的爆炸参数和现场危险区域划分进行设计。
十四、反应釜真空上料系统如何实现自动化控制?
一套成熟的系统不仅是“自动吸料”。
PLC控制系统可以实现整个投料过程联锁。
例如:
自动启动
反应釜发出缺料信号。
↓
PLC判断允许投料。
↓
启动真空系统。
↓
打开对应气动阀门。
↓
真空上料机开始吸料。
自动停止
当真空料仓达到设定料位:
↓
停止吸料。
↓
关闭进料阀。
↓
启动滤芯反吹。
↓
打开卸料阀。
↓
物料进入反应釜。
↓
完成一个循环。
安全联锁
系统还可以设置:
反应釜高液位禁止投料;
料仓高料位停止上料;
真空度异常报警;
风机故障报警;
阀门不到位报警;
氮气压力不足报警;
除尘器异常报警;
急停联锁。
最终形成:
检测 → 判断 → 输送 → 投料 → 反馈 → 再输送
的自动控制闭环。
十五、一个典型反应釜真空上料系统案例
例如某化工生产线需要将粉体原料从地面输送至高位反应釜。
已知条件:
物料:粉体
堆积密度:约0.5 t/m³
输送量:1 t/h
水平距离:约8m
垂直高度:约15m
投料方式:吨袋
目标设备:反应釜
要求:密闭、无尘、自动投料
系统可以采用:
吨袋拆包机
↓
缓存料斗
↓
STD系列真空上料机
↓
不锈钢负压输送管道
↓
高位真空料仓
↓
旋转卸料阀
↓
反应釜
同时配置:
罗茨风机 + PLC控制柜 + 过滤反吹系统
如果工艺还要求计量,则在反应釜前增加:
称重料仓 + 计量螺旋
最终形成:
吨袋拆包 → 真空输送 → 称重 → 精确计量 → 反应釜投料
该方案的优势在于,投料端、输送端和反应釜之间形成完整的自动化流程,而不是单纯购买一台真空上料机。
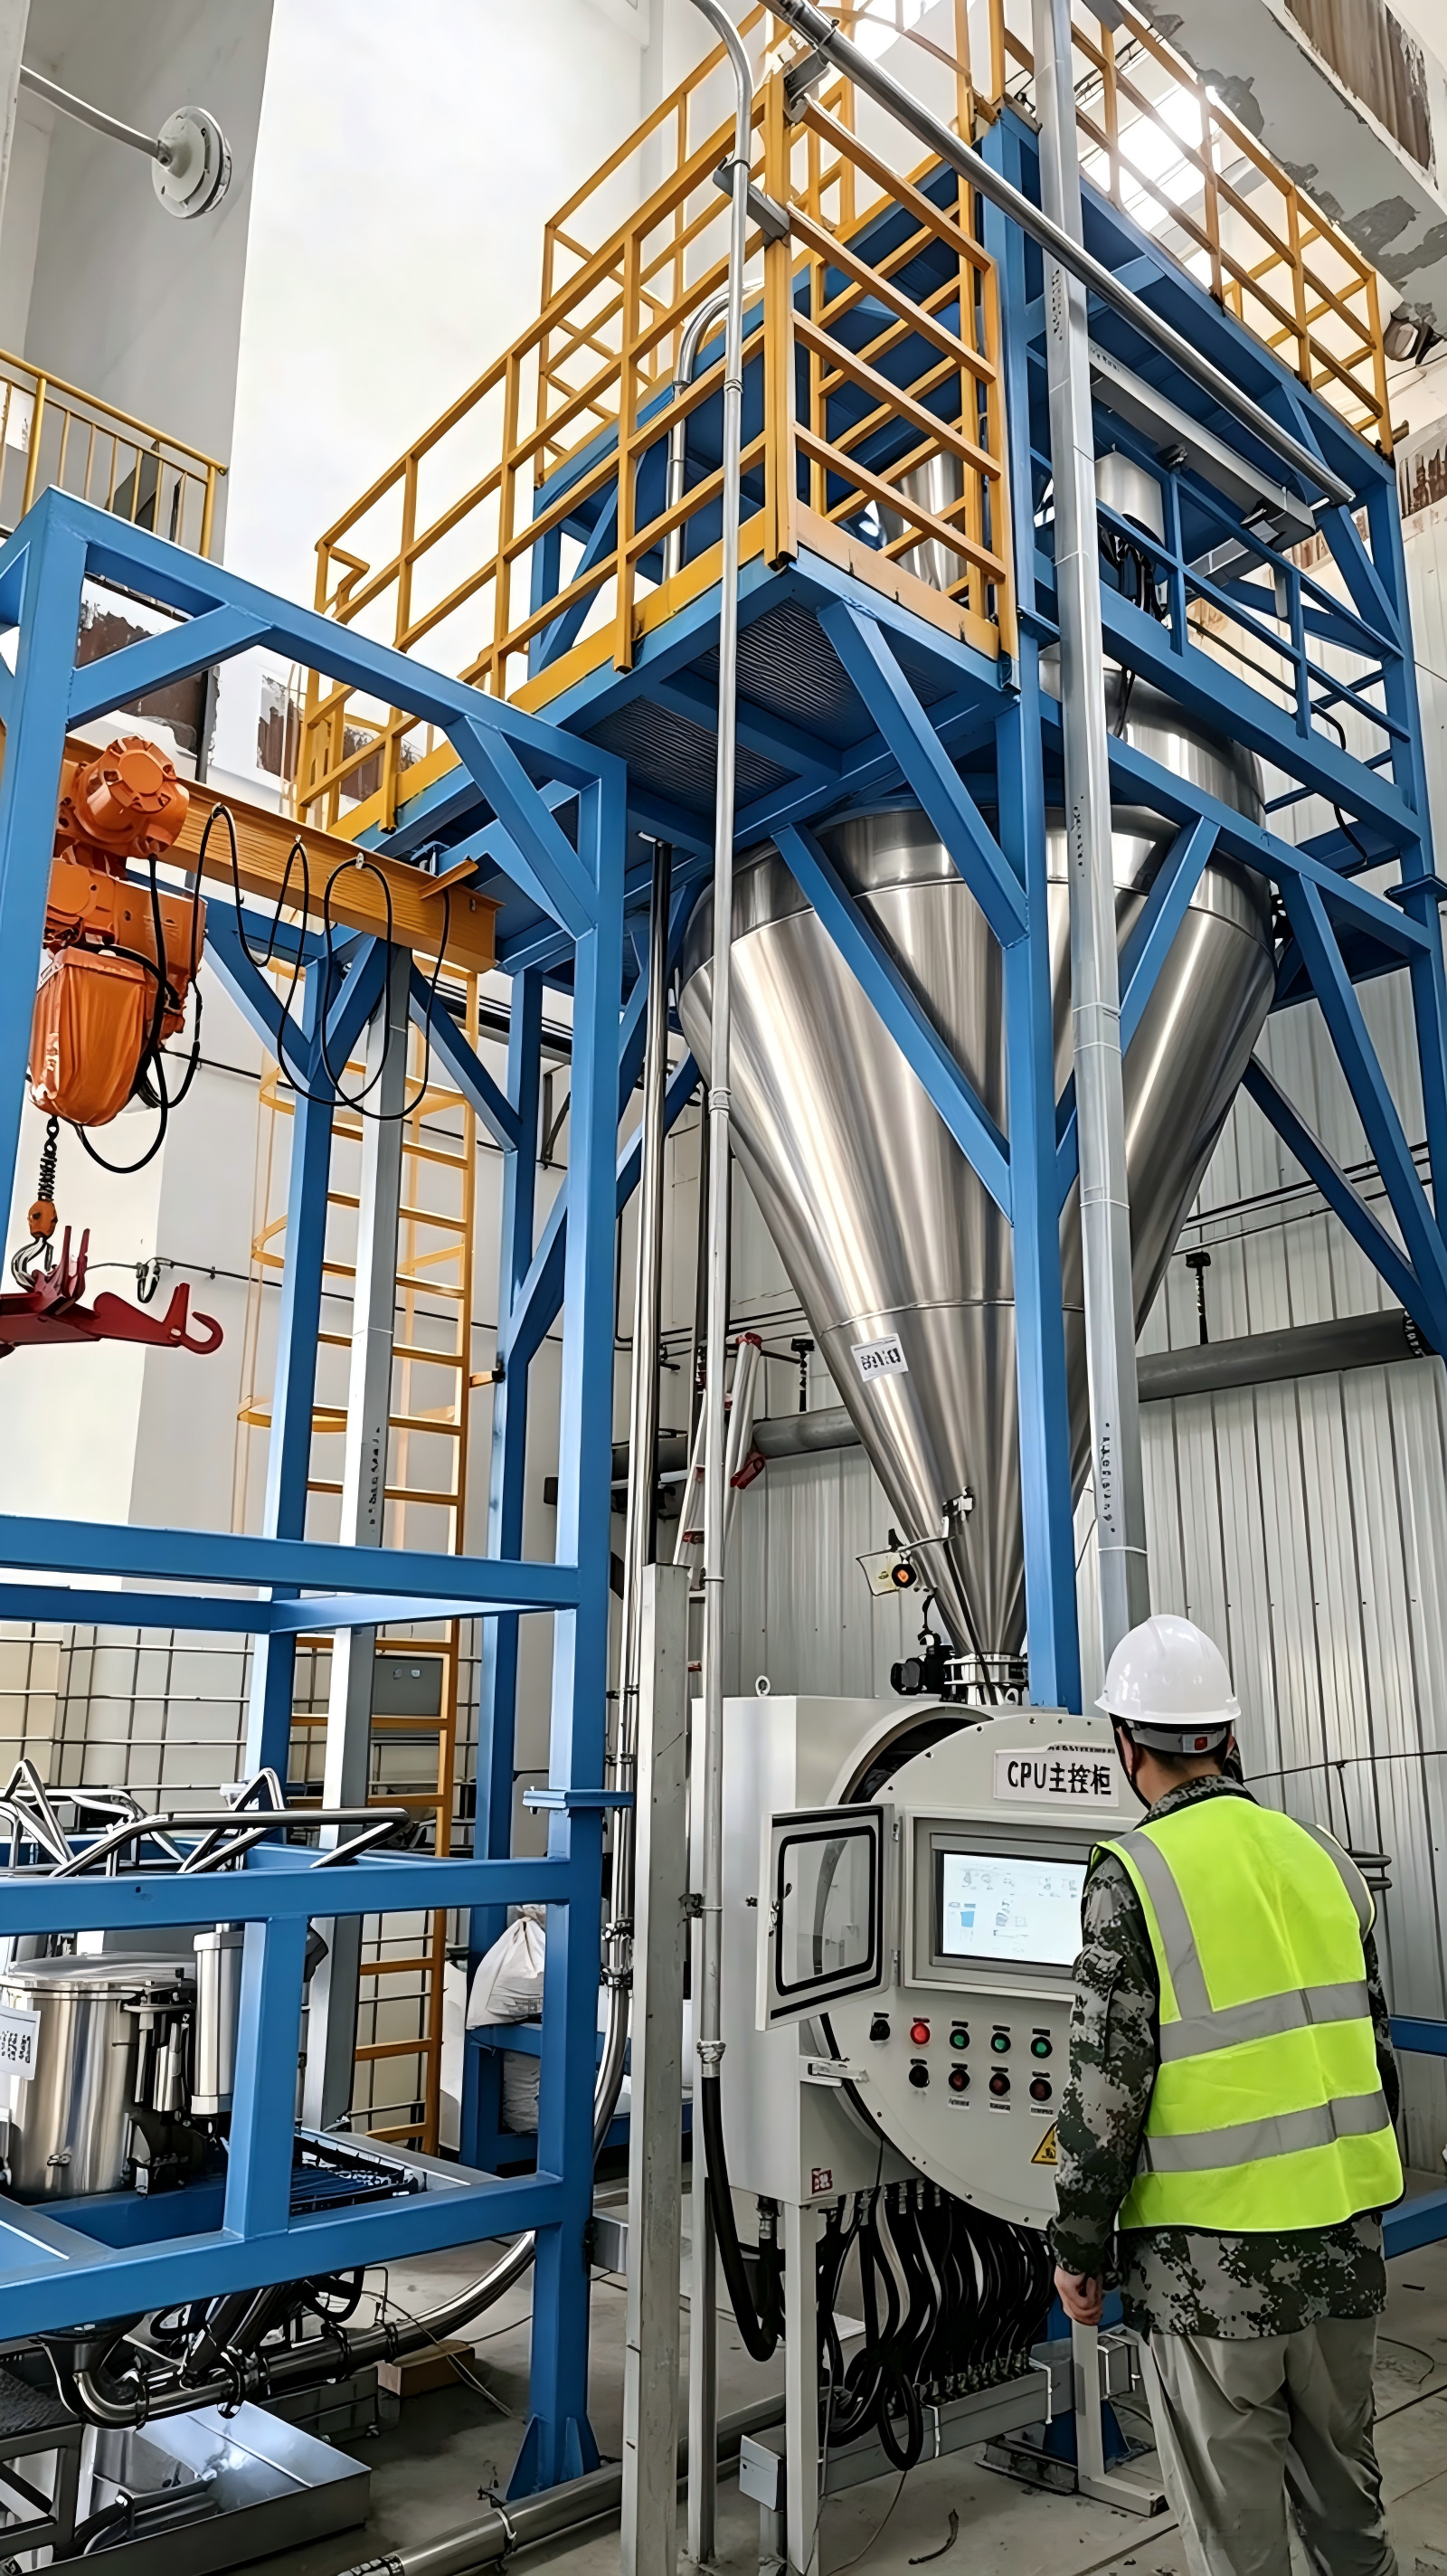
十六、设计反应釜真空上料系统时最容易出现的几个错误
错误一:只提供输送量,不提供物料参数
“我要输送2吨/小时”并不能完成设备选型。
至少需要知道:
密度、粒径、含水率、流动性、温度、粘性以及是否易燃易爆。
错误二:只按照输送距离选择设备
相同的20米输送距离,不同粉体的输送结果可能完全不同。
必须综合考虑物料性质、管径、风量和真空度。
错误三:盲目增加风机功率
风机并不是越大越好。
系统最终需要的是:
合理的气流速度 + 足够的负压 + 合适的气固比。
错误四:吸料时间设置过长
对于部分超细粉,吸料时间过长会使大量粉末附着在过滤器表面。
最终可能出现:
滤芯积料 → 压力损失增加 → 吸料能力下降 → 输送量下降。
因此实际项目中需要根据物料特性调整吸料时间。
错误五:忽略静电问题
粉体在管道内高速运动时可能产生静电。
对于特殊粉体,需要在设计阶段考虑:
设备接地;
管道接地;
法兰跨接;
防静电滤芯;
防静电软连接;
氮气保护。
十七、反应釜真空上料系统设计需要客户提供哪些参数?
如果需要设计一套完整的反应釜真空上料系统,建议客户提供以下资料:
物料参数
物料名称;
堆积密度;
真密度;
粒径;
含水率;
流动性;
是否容易架桥;
是否容易结块;
是否具有腐蚀性;
是否可燃或易爆。
输送参数
每小时输送量;
单批投料量;
水平距离;
垂直高度;
管道弯头数量;
目标设备数量;
每台反应釜投料周期。
工艺参数
反应釜容积;
反应釜接口尺寸;
是否需要计量;
是否需要连续投料;
是否需要氮气保护;
是否存在挥发性溶剂;
是否需要防爆设计。
包装方式
吨袋;
25kg袋;
50kg袋;
其他包装。
只有把这些参数综合起来,才能确定:
真空上料机型号 + 输送管径 + 罗茨风机参数 + 过滤面积 + 料仓容积 + 卸料方式 + 控制方式。
十八、仕多达反应釜真空上料系统的设计思路
苏州仕多达智能科技有限公司并不是单纯提供一台“真空上料机”,而是根据客户现场工艺,将:
拆包 → 投料 → 输送 → 储存 → 计量 → 配料 → 反应釜投料
作为一个完整系统进行设计。
目前公司的粉体设备产品体系已经覆盖真空上料机、负压气力输送、吨袋拆包机、小袋投料站、粉料自动配料系统、称重料仓、螺旋喂料机、罗茨风机等设备,可以根据项目需要进行组合。(佳尚聊机)
针对反应釜投料项目,可以根据工艺选择:
方案一:
吨袋拆包机 + 真空上料机 + 反应釜
适用于普通粉体自动输送。
方案二:
吨袋拆包机 + 真空上料机 + 缓存料仓 + 旋转阀 + 反应釜
适用于需要稳定供料的工艺。
方案三:
吨袋拆包机 + 真空上料机 + 称重料仓 + 计量螺旋 + 反应釜
适用于需要精确配料的生产工艺。
方案四:
组合式吨袋/小袋投料站 + 多台真空上料机 + 多个计量料仓 + 配料系统 + 反应釜
适用于多物料自动配料生产线。
方案五:
密闭投料站 + 防爆真空输送 + 真空料仓 + 氮气置换 + 反应釜
适用于对密闭、防爆和氧含量控制要求较高的化工工艺。
十九、总结:反应釜真空上料不是简单选一台设备
反应釜真空上料系统的核心并不是“买多大的真空上料机”,而是建立一套完整的工程匹配关系:
物料特性
↓
输送能力
↓
输送距离
↓
管径设计
↓
真空风量
↓
过滤面积
↓
真空上料机
↓
缓存/计量
↓
卸料装置
↓
反应釜接口
↓
PLC自动控制
如果物料具有可燃性、易产生静电或者对氧气敏感,还需要进一步增加:
防爆 + 接地 + 防静电 + 氮气保护 + 密闭输送
因此,一套真正可靠的反应釜真空上料系统,需要在项目开始阶段就完成物料、产能、距离、设备接口和安全条件的综合分析。

苏州仕多达智能科技有限公司可根据客户提供的物料参数、输送距离、产能要求、反应釜接口以及现场工艺条件,对真空上料机、负压气力输送系统、吨袋拆包机、无尘投料站、称重配料系统以及反应釜固体投料装置进行整体设计,为化工、新材料、新能源、医药、食品添加剂等行业提供粉体自动化输送与投料解决方案。
如果您正在设计反应釜粉体投料系统,建议不要先确定设备型号,而应先确定物料参数、输送距离、目标产能和工艺流程。设备型号应该是工程计算之后的结果,而不是项目设计的起点。