
真空上料机为什么会堵管?粉体输送堵料的12个常见原因及解决方法
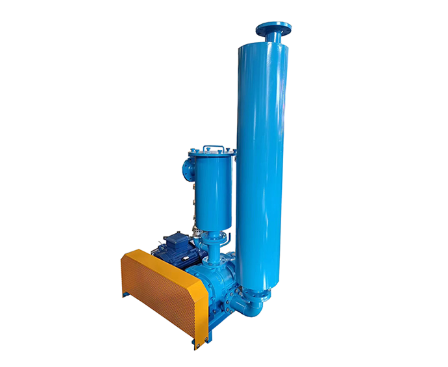
滤芯堵塞导致系统风量下降
一、真空上料机为什么会堵管?
在粉体输送项目中,“堵管”是现场调试和长期运行过程中比较常见的问题。
很多企业遇到堵管以后,第一反应是:
“是不是风机功率不够?”
实际上,堵管并不一定是风机小了。
真空上料系统堵管可能同时涉及:
物料特性;
管径;
风量;
输送速度;
物料浓度;
真空度;
过滤器;
吸料时间;
弯头;
进料结构;
管道安装;
控制参数。
所以解决堵管问题,不能简单地把风机换大。
正确的方法应该是:
先判断堵管发生在哪里,再分析堵管时系统的气流和物料状态。

二、先判断:到底是“堵管”还是“吸不上料”?
现场经常把两种问题混在一起。
第一种:管道真正堵料
典型表现:
开始运行正常;
输送一段时间后突然停止;
真空度明显变化;
管道内出现物料堆积;
停机后需要人工清理。
这种情况才是真正意义上的堵管。
第二种:吸料能力下降
表现为:
设备可以运行;
但是吸料量越来越少;
单次吸料时间延长;
产能下降;
真空度异常。
这时候可能不是输送管道堵塞,而是:
过滤器堵塞。
两种情况的处理方法完全不同。
三、原因一:输送风速不足
这是负压输送堵管的常见原因之一。
粉体进入输送管道以后,需要依靠气流将其带走。
如果气流速度下降到不足以稳定输送物料,就可能出现:
物料沉降 → 管道积料 → 输送截面积下降 → 阻力增加 → 更严重的沉降。
最终形成堵管。
四、为什么风速会下降?
常见原因包括:
1. 风机风量不足
真空源没有提供足够的气量。
2. 管径过大
风量没有增加,但是管道截面积增加,平均气速下降。
3. 过滤器堵塞
过滤阻力增加后,实际工作风量下降。
4. 管路泄漏
系统吸入大量外部空气,导致有效输送状态发生变化。
5. 阀门没有完全打开
特别是气动蝶阀、插板阀等。
因此:
遇到堵管,不应该第一时间更换大风机。
应该先检查整个系统。
五、原因二:管径选择不合理
管径是影响粉体输送稳定性的关键参数。
例如:
DN65
DN80
DN100
DN125
DN150
不同管径对应的截面积差异非常大。
如果风量保持不变:
管径越大 → 截面积越大 → 平均气速越低。
所以“大管径”并不一定代表输送能力更高。
六、管径太小也会造成问题
如果管径过小:
气流速度可能过高。
同时:
管道阻力增加;
风机负荷增加;
能耗增加;
物料磨损增加;
局部阻力增加。
因此,正确的管径应该根据:
物料 + 产能 + 风量 + 输送距离
综合确定。

七、原因三:物料浓度过高
气力输送不是“气体越少、物料越多越划算”。
如果单位时间进入管道的粉体过多,就会导致:
气固比下降。
简单来说:
一股气流携带的物料太多,气流没有能力维持稳定输送。
于是可能出现:
粉体聚集 → 速度下降 → 管道沉积 → 堵管。
八、如何降低物料浓度?
可以从物料进入管道的位置进行调整。
例如采用:
旋转阀;
螺旋喂料机;
振动给料器;
活化料斗;
可调进料阀。
控制单位时间进入输送管道的物料量。
对于流动性非常好的粉体,尤其要避免:
料仓大量自流进入管道。
九、原因四:物料本身流动性差
某些超细粉体虽然粒径很小,但并不代表容易输送。
反而可能出现:
架桥;
团聚;
粘壁;
结块;
流动性差。
这种情况下,真空源再强,如果物料不能稳定进入管道,也无法获得稳定产能。
因此对于流动性差的粉体,需要考虑:
破拱 + 活化 + 合理进料。
十、活化料斗为什么对流动性差的粉体重要?
活化料斗可以通过:
振动;
气动助流;
机械破拱;
特殊锥体结构
帮助物料进入输送系统。
例如:
1000 mm进料口 → 活化锥体 → 200 mm出料口
再连接:
旋转阀 → 输送管道
可以提高粉体进入管道的稳定性。
十一、原因五:滤芯堵塞导致系统风量下降
这是非常容易被误判的问题。
如果滤芯表面大量积粉:
过滤阻力增加。
真空源继续工作,但是:
实际风量下降。
此时现场可能看到:
真空度很高。
于是误以为:
“风机没有问题。”
实际上:
真空度高 + 风量低
完全可能同时存在。

十二、如何判断滤芯堵塞?
可以观察几个现象:
现象一
刚开机吸料能力正常。
现象二
运行几分钟以后吸料量下降。
现象三
反吹以后短时间恢复。
现象四
再次运行后又快速下降。
如果出现这种规律,应该重点检查:
滤芯过滤面积和清灰效果。
十三、原因六:吸料时间设置过长
这是很多现场项目容易忽略的问题。
很多人认为:
“吸料时间越长,单次吸料量越大,产能越高。”
实际上并不一定。
特别是超细粉体。
吸料时间过长以后:
粉体持续进入 → 滤芯快速积粉 → 系统阻力增加 → 风量下降。
最后可能出现:
吸料时间增加,但实际单次吸料量增加不明显。
甚至出现:
吸料能力下降。
十四、吸料时间应该怎么调整?
对于容易堵滤芯的粉体,可以采用较短吸料周期。
例如:
吸料10~12秒
然后:
清管/反吹
再:
放料
再开始下一循环。
实际时间需要根据:
物料;
输送距离;
管径;
过滤面积;
真空源
现场调试确定。
十五、原因七:反吹时间太短
如果滤芯表面的粉尘没有被有效清除:
下一次吸料时过滤面积继续下降。
如此反复:
滤芯积粉越来越多 → 阻力越来越大。
因此反吹不仅要考虑:
反吹压力
还需要考虑:
反吹时间和反吹频率。
十六、反吹时间是不是越长越好?
也不是。
反吹过长会:
消耗更多压缩空气;
增加设备运行周期;
降低整体输送效率。
因此比较合理的方式是:
让反吹达到有效清灰即可。
现场可以通过观察:
反吹后吸料能力是否恢复
判断清灰效果。
十七、原因八:弯头太多
输送管道中的弯头会增加:
局部阻力。
例如:
水平输送6米;
垂直提升8米;
同时增加多个90°弯头。
系统实际阻力会明显增加。
因此设计管路时应该尽量:
减少弯头数量。
十八、为什么粉体输送建议采用大半径弯头?
粉体高速经过普通直角弯头时:
物料会撞击弯头外侧。
对于磨蚀性物料,长期运行容易造成:
弯头磨损;
壁厚变薄;
漏料;
管道破损。
采用较大半径弯头可以改善物料转向状态。
例如:
R600
R900
等大半径弯头,在一些粉体项目中比较常见。
十九、原因九:水平管道太长
水平管道并不是不能输送。
但是随着距离增加:
管道摩擦阻力增加。
如果同时存在:
大量弯头;
高物料浓度;
小风量;
系统就更加容易出现输送能力下降。
因此长距离输送必须进行系统计算。
二十、原因十:垂直提升高度过大
垂直输送需要克服物料自身重力。
提升高度增加以后:
系统需要更高的负压和合理气量。
例如:
水平6米 + 垂直10米
和:
水平6米 + 垂直20米
虽然水平距离一样,但系统要求完全不同。
因此厂家设计时必须明确:
水平距离和垂直提升高度分别是多少。
二十一、原因十一:管道漏气
负压系统如果存在严重漏气:
外界空气进入输送管道。
看起来系统仍然有真空:
但实际输送状态可能已经发生变化。
常见漏气位置:
快装卡箍;
法兰;
软连接;
观察口;
阀门;
管道焊缝;
真空上料机接口。
因此设备调试时应检查:
整个系统气密性。
二十二、软连接为什么容易成为漏气点?
真空上料系统通常存在:
设备振动;
料仓振动;
阀门动作;
热胀冷缩。
所以需要采用软连接吸收位移。
但软连接如果:
安装不正确;
长时间老化;
卡箍松动;
密封圈损坏;
就容易出现漏气。
因此软连接也应该纳入日常检查范围。
二十三、原因十二:控制程序动作顺序错误
这是自动化系统中特别容易忽略的问题。
例如:
放料阀还没有关闭,真空源就开始吸料。
或者:
吸料阀没有完全打开,就启动真空源。
都会造成系统运行异常。
合理的程序通常应该保证:
阀门状态确认 → 建立真空 → 开始吸料
然后:
停止吸料 → 清灰 → 放料
再进入下一周期。
二十四、真空上料机堵管的现场排查顺序
如果设备已经发生堵管,不建议直接拆管。
可以按照以下顺序检查:
第一步
检查真空源。
确认:
风机是否正常;
真空度是否正常;
风量是否异常。
第二步
检查过滤器。
确认:
是否堵塞;
反吹是否正常;
压差是否异常。
第三步
检查管道。
确认:
是否有明显积料;
弯头是否堵塞;
阀门是否打开。
第四步
检查物料。
确认:
堆积密度是否发生变化;
是否吸湿;
是否结块;
流动性是否变化。
第五步
检查控制参数。
确认:
吸料时间;
清管时间;
放料时间;
反吹时间。
这样排查效率更高。
二十五、如果真空度很高,但是吸不上料怎么办?
这种情况非常典型。
例如:
真空度已经达到较高水平
但是:
物料吸不上来。
首先不要认为:
“真空度还不够。”
应该检查:
1. 滤芯是否堵塞
2. 管道是否堵塞
3. 进料口是否架桥
4. 物料是否结块
5. 管道是否漏气
6. 阀门是否完全打开
7. 风机实际风量是否不足
因为:
负压和风量是两个不同的概念。
二十六、为什么“真空越高”不一定越好?
真空上料系统实际上需要:
合适的负压 + 足够的风量。
如果系统阻力非常大:
真空度可能很高;
但通过系统的实际风量却很小。
这种情况下:
真空度越高并不代表输送能力越强。
所以调试时不能只看真空表。
应该同时关注:
真空度 + 输送量 + 吸料状态 + 过滤器状态。
二十七、粉体输送如何避免滤芯频繁堵塞?
可以从以下几个方面优化。
1. 增加过滤面积
降低单位面积过滤负荷。
2. 优化滤芯材质
根据粉体特性选择合适滤材。
3. 缩短吸料时间
避免长时间持续吸粉。
4. 优化反吹
调整:
反吹压力、时间和周期。
5. 控制物料浓度
避免大量粉体瞬间进入系统。
6. 优化进料结构
保证稳定连续供料。
二十八、粉体输送管道堵塞以后应该怎么处理?
如果已经发生严重堵管:
首先应该:
停止进料。
然后:
停止真空源。
确认系统内部已经安全泄压后,再进行检查。
对于化工、可燃性粉尘或者有毒物料,必须根据现场安全操作规程处理。
不能为了快速清管而直接:
敲击管道、强行加压或者直接拆卸高风险位置。
二十九、如何从设计阶段降低堵管概率?
最有效的方法其实不是“堵了以后解决”。
而是:
在设计阶段就降低堵管概率。
设计阶段重点控制:
物料特性
↓
合理管径
↓
合理风量
↓
合理气速
↓
合理物料浓度
↓
合理过滤面积
↓
合理吸料时间
↓
合理卸料周期
↓
自动控制
形成完整系统。
三十、不同物料的堵管风险不同
不能使用同一套参数输送所有物料。
流动性好的颗粒
通常堵管风险相对较低。
流动性好的粉体
重点关注输送速度和粉尘过滤。
超细粉体
重点关注:
过滤器 + 粉体团聚 + 气流速度。
高粘附粉体
重点关注:
管壁粘附 + 滤芯积粉。
吸湿粉体
重点关注:
环境湿度 + 密闭 + 气源露点。
三十一、真空上料机堵管与风机功率的关系
很多现场人员遇到堵管以后,会直接说:
“把11 kW换成22 kW就可以了。”
这种处理方法有时候有效,但不能作为通用方案。
因为如果真正原因是:
滤芯堵塞
那么换大风机并不能从根本上解决问题。
如果真正原因是:
物料进料过多
那么换大风机可能只会让系统运行更加不稳定。
如果真正原因是:
管径太大导致气速不足
那么可能需要重新匹配管径和风量。
所以:
换大风机之前,必须先判断堵管原因。
三十二、一个稳定的粉体负压输送系统应该具备什么特点?
理想系统应该表现为:
吸料速度稳定;
单次吸料量稳定;
真空度稳定;
风量稳定;
滤芯积粉速度合理;
反吹后性能恢复;
放料彻底;
管道不积料;
产能达到设计要求;
连续运行可靠。
如果一套设备只能在刚开机时达到设计产能,运行一段时间以后产能明显下降,就说明系统还有优化空间。
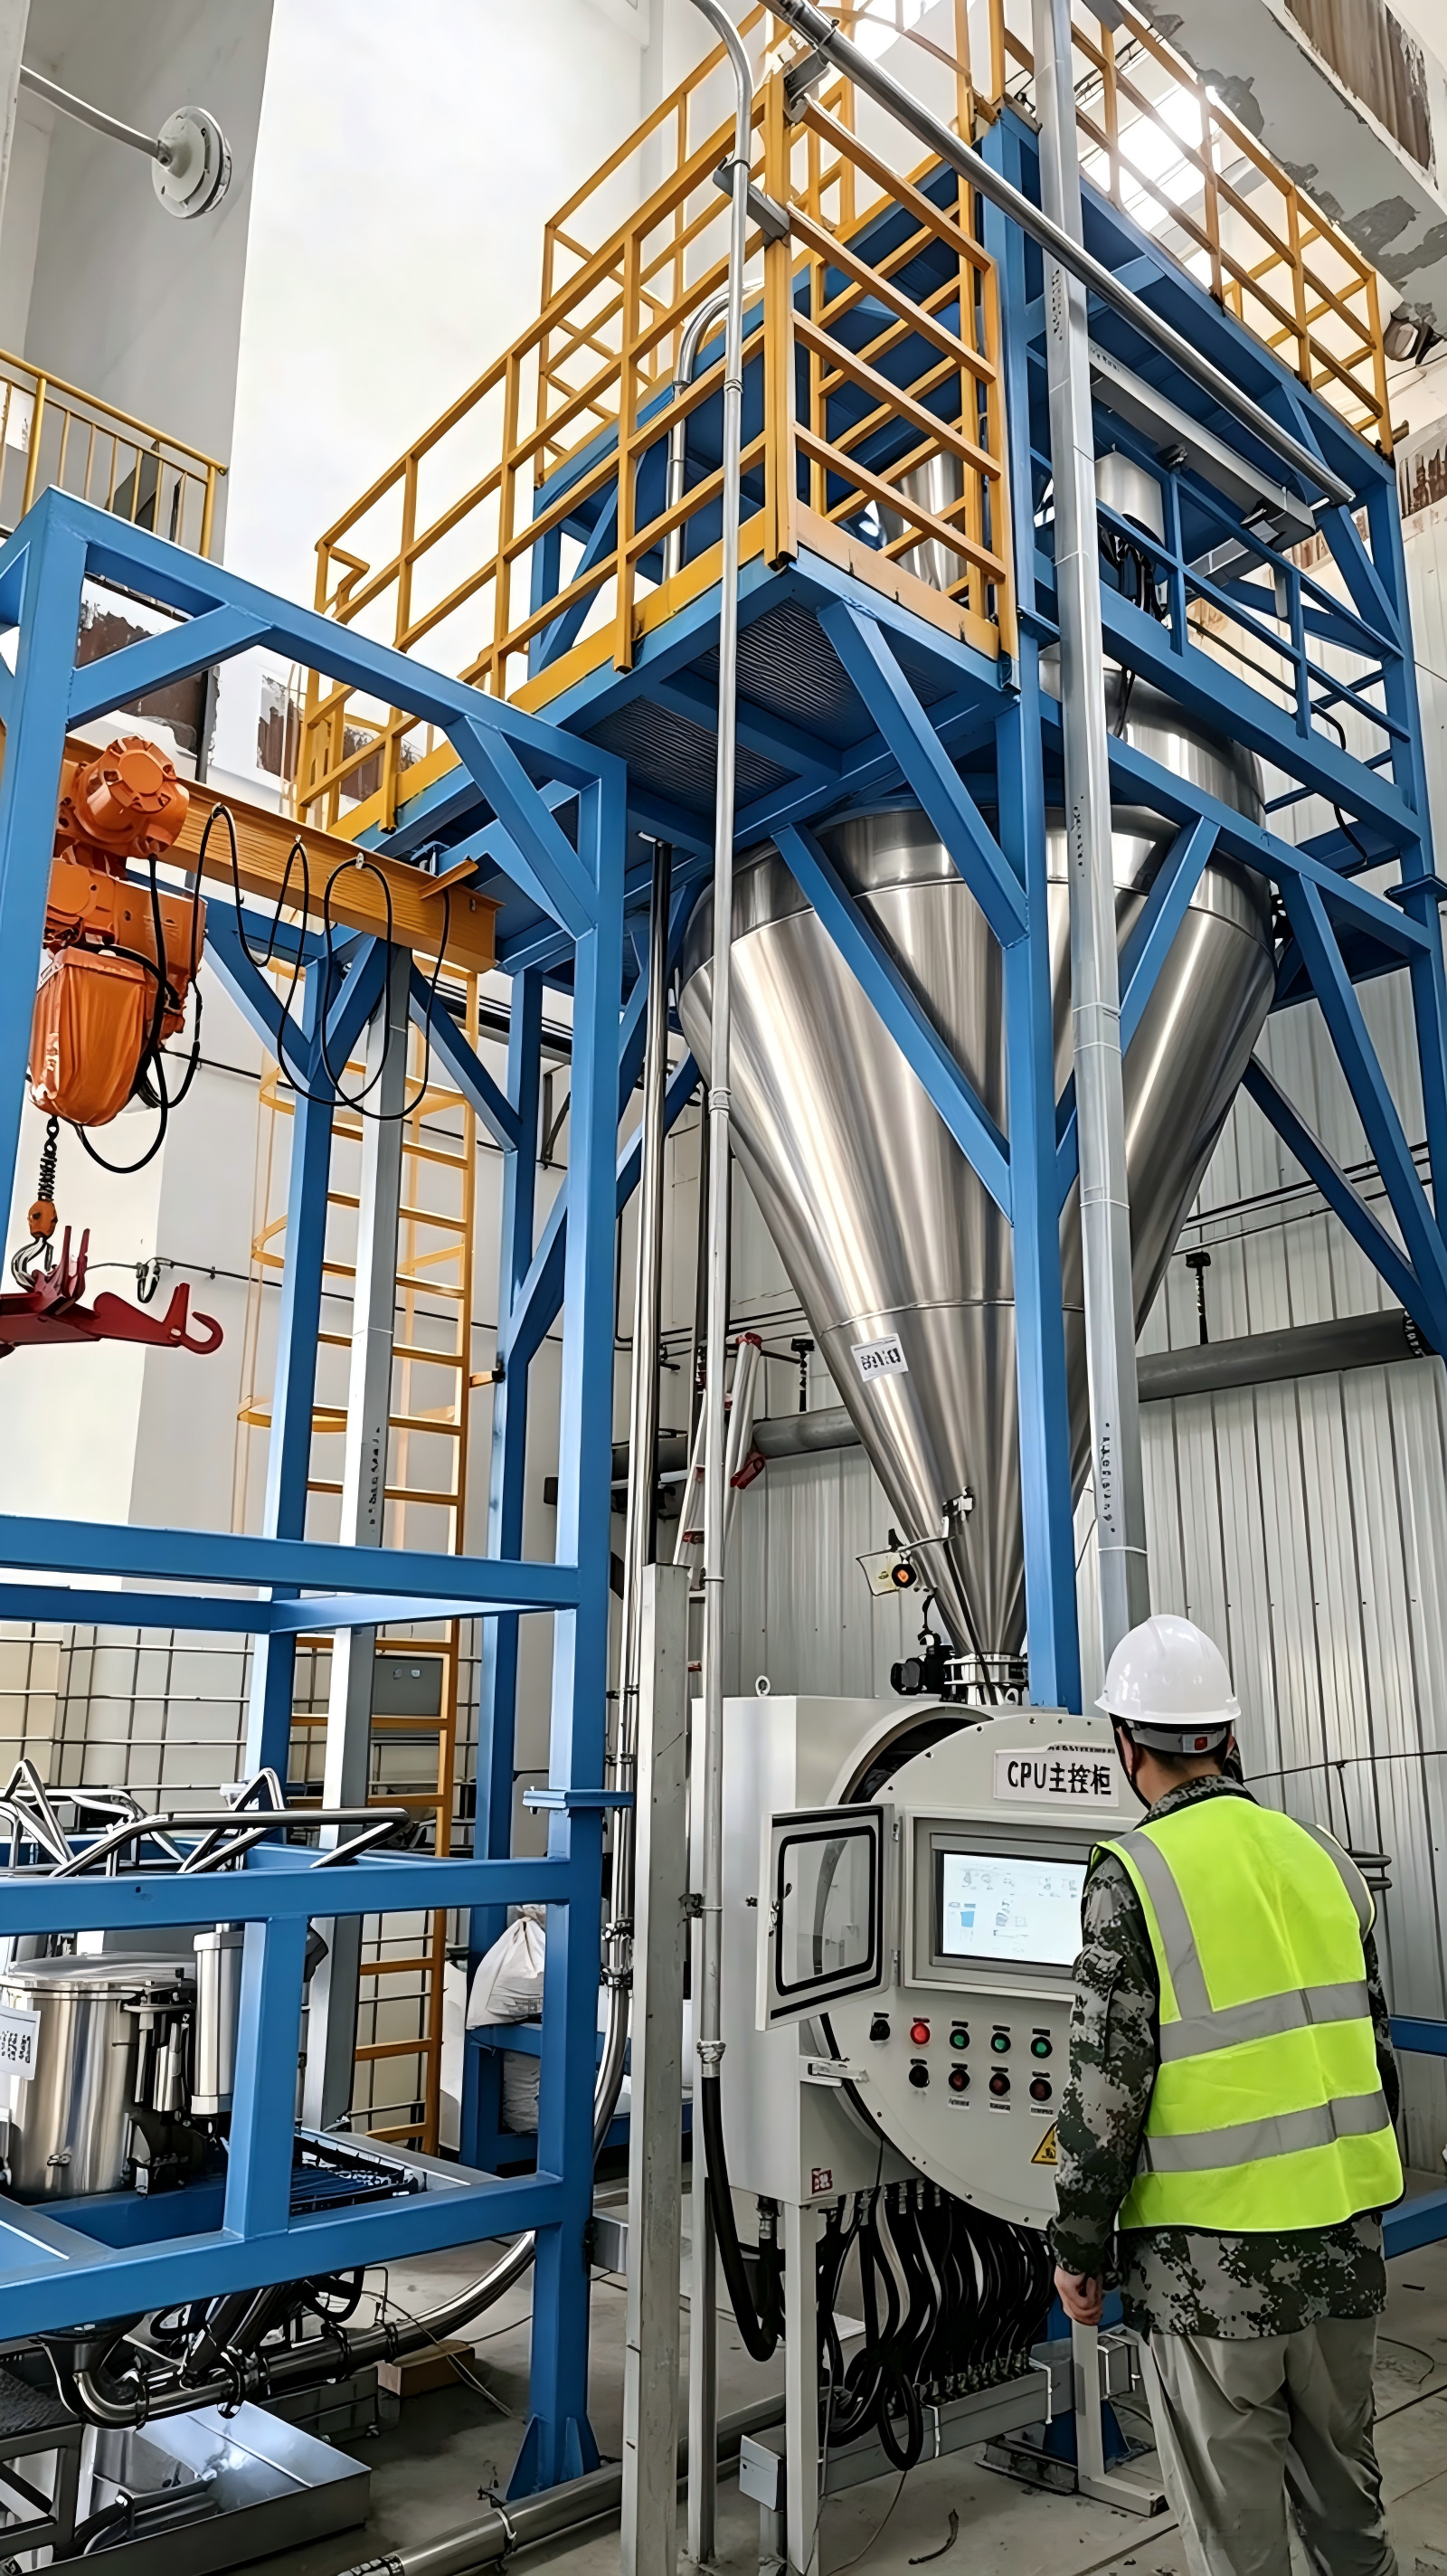
三十三、苏州仕多达在粉体输送项目中的优化方向
针对不同粉体工况,可以通过:
物料分析
确定基础参数;
通过:
输送距离和产能
确定管道及设备规格;
通过:
气量和负压
选择真空源;
通过:
过滤面积和滤材
确定过滤系统;
通过:
吸料、清管、放料时间
优化运行周期。
对于复杂项目,还可以增加:
压差检测;
氮气保护;
防爆配置;
称重模块;
自动阀组;
多机并联;
罗茨风机集中供气。
最终形成完整的:
粉体负压输送与自动投料系统。
三十四、总结:堵管不是一个问题,而是一组参数失配的结果
真空上料机发生堵管时,真正需要寻找的不是:
“哪个零件坏了?”
而是:
“哪一个参数失配了?”
最常见的失配包括:
风量不足
气速不足
管径不合理
物料浓度过高
过滤器堵塞
吸料时间过长
反吹不足
弯头过多
物料吸湿
进料不稳定
系统漏气
控制逻辑不合理
因此,一套稳定的真空输送系统,本质上是:
物料 + 管道 + 风量 + 真空度 + 过滤 + 控制
之间的综合平衡。
如果现场出现“真空度很高但吸不上料”“刚开始正常、运行一段时间后产能下降”“滤芯频繁堵塞”“输送管道反复堵料”等问题,建议按照上述逻辑逐项排查,而不是直接更换更大功率的风机。
FAQ:真空上料机堵管常见问题
1. 真空上料机堵管最常见的原因是什么?
常见原因包括气流速度不足、物料浓度过高、滤芯堵塞、管径不合理、物料吸湿结块以及吸料时间过长。
2. 真空度越高越不容易堵管吗?
不是。真空度高只能说明系统负压较高,不能直接代表实际风量足够。
3. 堵管后换更大的罗茨风机有用吗?
需要先判断堵管原因。如果是风量不足可能有效,但如果是滤芯堵塞、进料过多或者物料结块,更换大风机并不能解决根本问题。
4. 超细粉为什么容易堵滤芯?
因为超细粉比表面积大、粉尘浓度高,更容易附着在滤芯表面,因此需要合理设计过滤面积和反吹系统。
5. 吸料时间越长越好吗?
不是。对于容易堵滤芯的粉体,过长吸料时间可能导致滤芯快速积粉,反而降低系统输送能力。
6. 真空上料机如何防止堵管?
需要从设计阶段控制物料浓度、管径、气流速度、风量、过滤面积、吸料周期和进料方式,并通过现场试料进行最终优化。

真空上料机堵管、真空上料机堵料、真空输送堵管、负压气力输送堵管、粉体输送堵管、真空上料机滤芯堵塞、真空上料机吸料慢、粉体气力输送、真空上料机维修、真空上料机厂家