
真空上料机厂家怎么选?从设备结构、输送能力、过滤系统到实际案例全面判断
真空上料机厂家怎么选?不能只看设备价格
一、真空上料机厂家怎么选?不能只看设备价格
企业采购真空上料机时,经常会同时找到很多厂家。
网页上看到的设备看起来都差不多:
不锈钢料仓;
真空接口;
过滤器;
气动阀;
控制箱。
但真正安装到生产线上以后,设备之间的差异可能非常明显。
有的设备运行几个月仍然稳定;
有的设备却出现:
吸料慢;
产能达不到;
滤芯频繁堵塞;
管道堵料;
放料不彻底;
阀门故障;
真空源功率不匹配;
自动控制逻辑不合理。
所以选择真空上料机厂家时,真正应该比较的不是:
“这台设备多少钱?”
而是:
“厂家有没有能力根据我的物料和现场工况,把整套系统设计正确?”
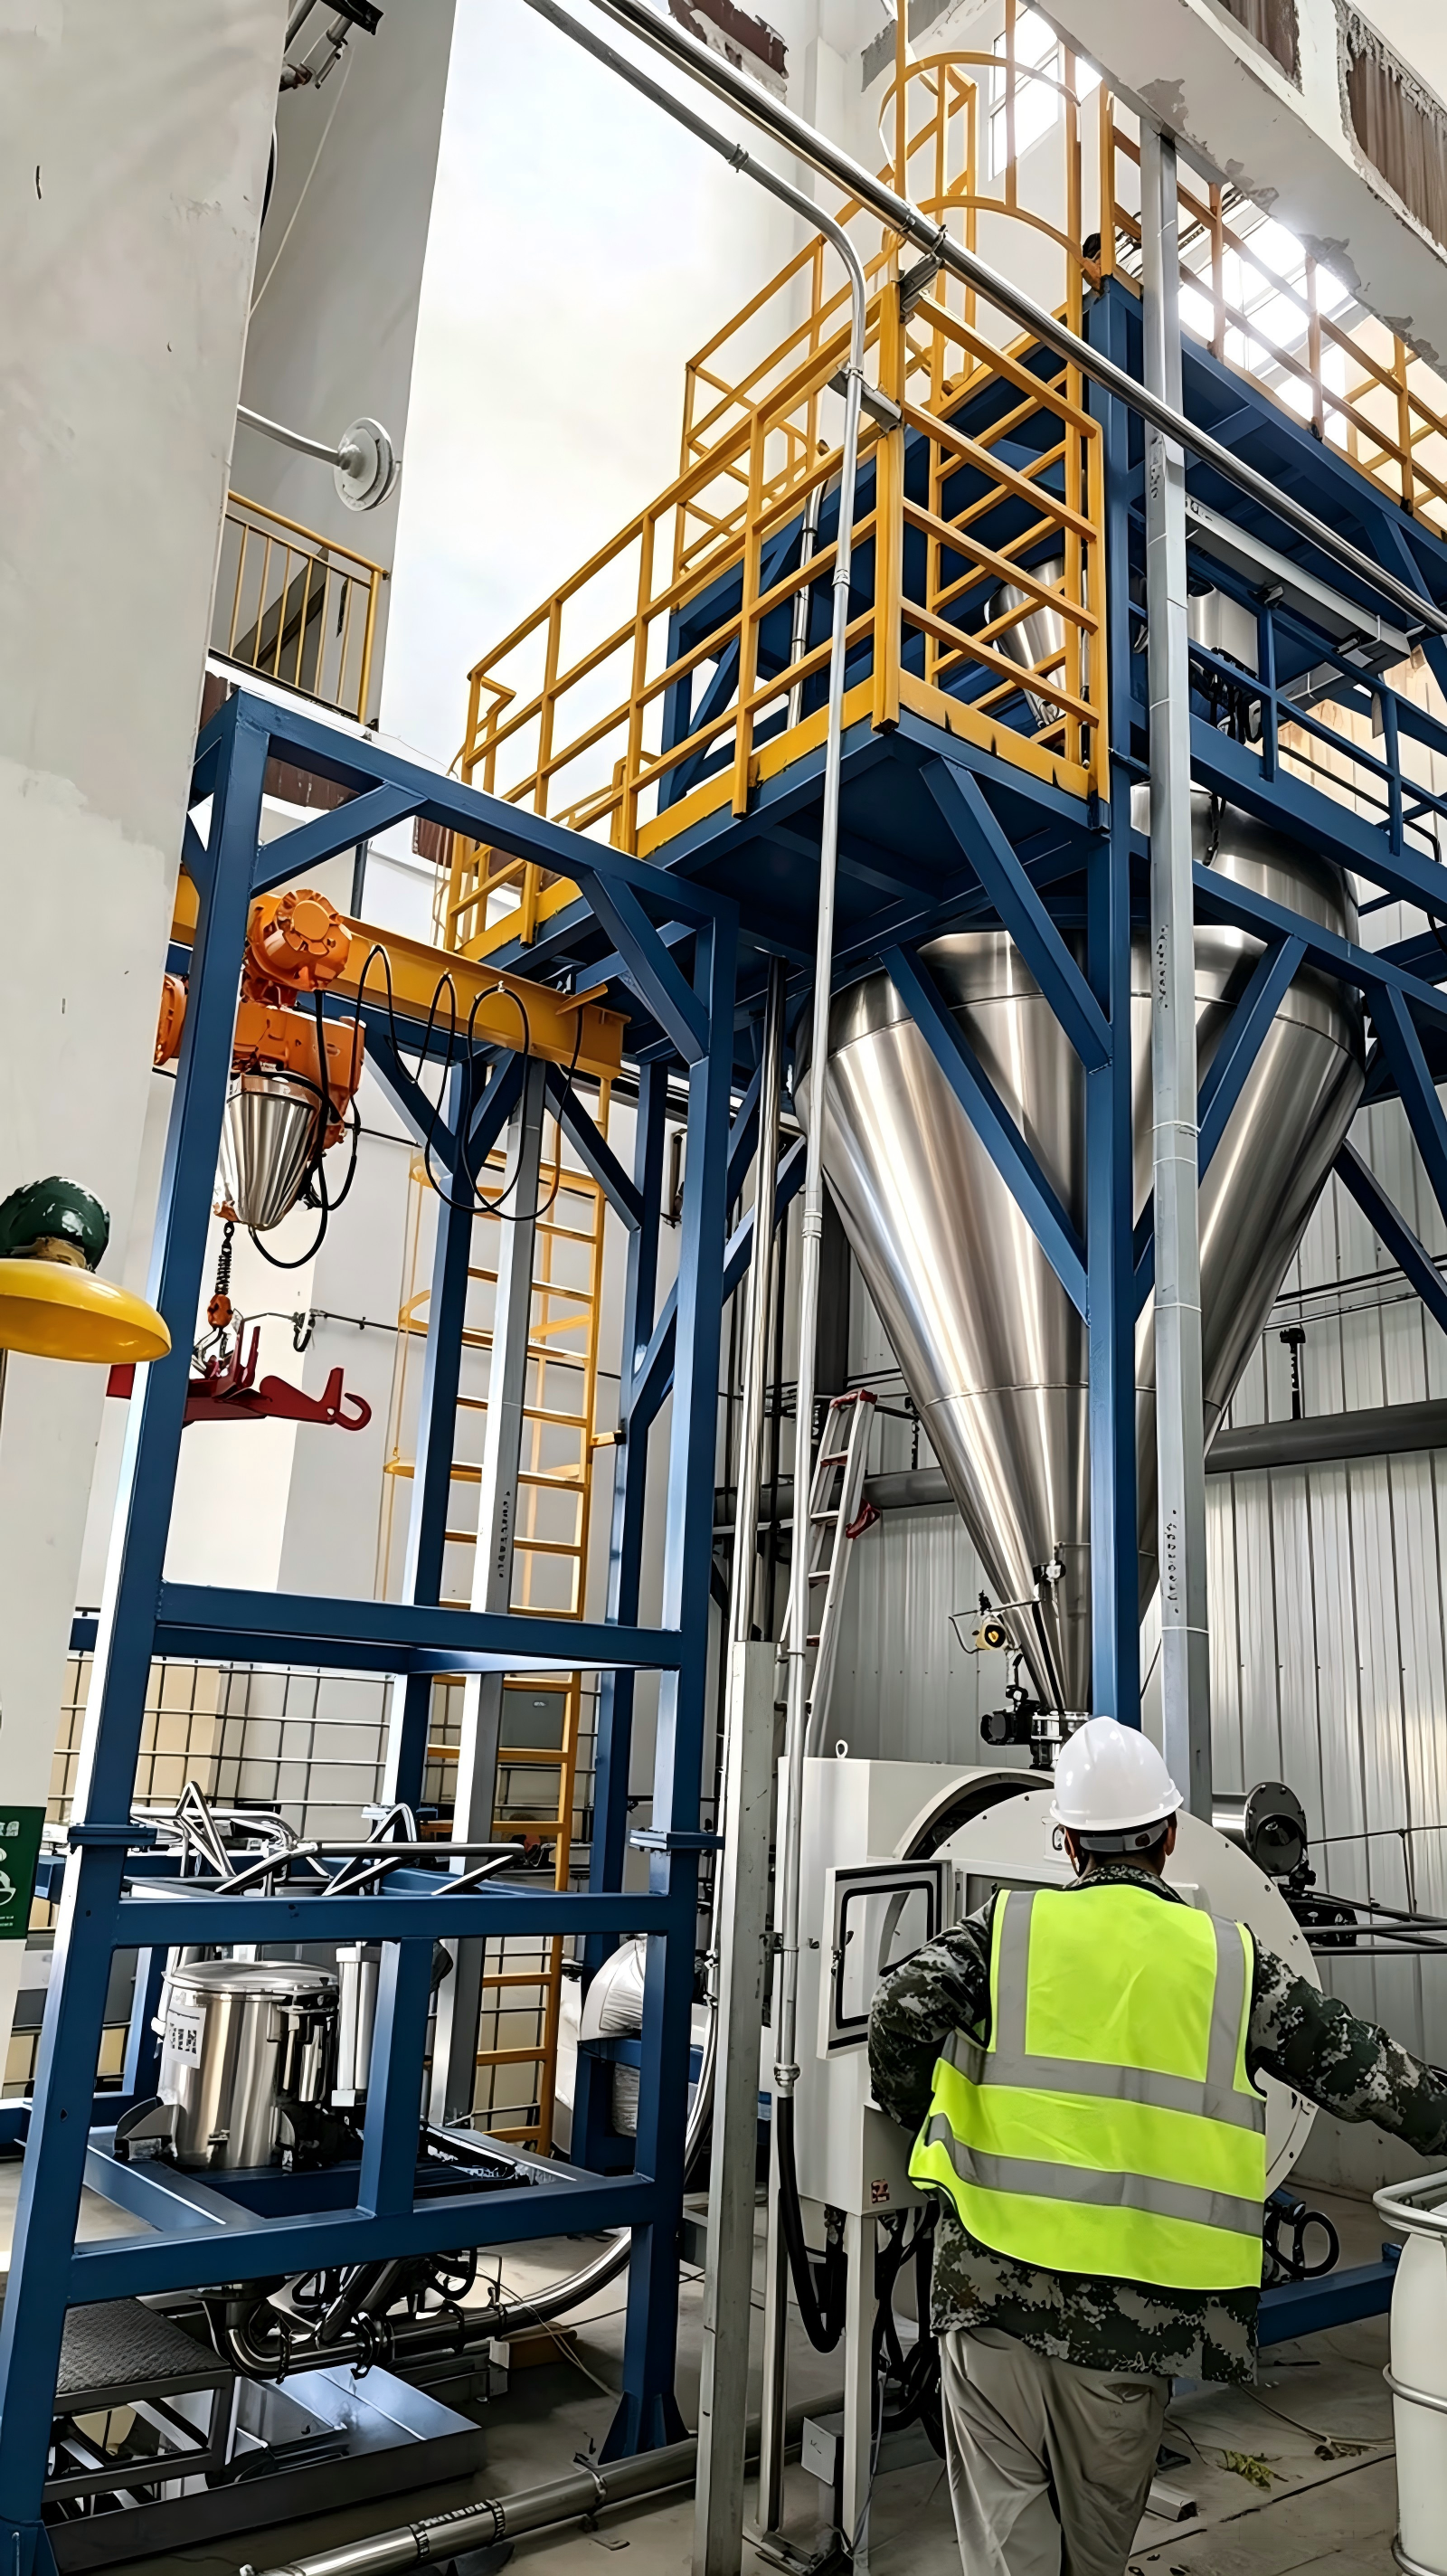
二、**项:看厂家是不是做“设备”,还是做“系统”
这是选择真空上料机厂家最重要的判断标准之一。
简单设备销售通常是:
客户提供型号 → 厂家报价 → 制作设备 → 发货。
而工程型厂家通常会进一步询问:
物料是什么?
堆积密度多少?
粒径多少?
流动性怎么样?
输送多少吨?
水平距离多少?
提升高度多少?
需要连续还是间歇?
上料到什么设备?
是否需要称重?
是否需要氮气保护?
是否防爆?
这些问题看起来比较麻烦,但恰恰说明厂家是在做工程设计。
因为:
真空上料机型号只是结果,而不是设计起点。
三、第二项:看厂家能不能解释“为什么这样选型”
一个专业厂家应该能够回答:
为什么选择这个型号?
例如客户需要:
输送量:1 t/h
水平距离:6 m
垂直高度:8 m
厂家不能只回答:
“我们推荐STD-430。”
还应该说明:
为什么选择430规格;
单次吸料量是多少;
吸料时间多少;
放料时间多少;
过滤面积多少;
输送管径多少;
真空源多大;
预计输送能力是多少。
只有这样,客户才能判断方案是否合理。
四、第三项:看厂家是否真正理解物料
真空上料机最核心的不是设备本体,而是:
物料。
不同物料对输送系统的影响非常大。
1. 颗粒物料
例如:
塑料颗粒;
树脂颗粒;
食品颗粒;
化工颗粒。
通常流动性比较好。
设计重点:
输送速度 + 管径 + 风量。
2. 普通粉体
例如:
碳酸钙;
小苏打;
某些化工添加剂。
设计时需要重点关注:
过滤器 + 粉体浓度 + 管道速度。
3. 超细粉体
例如:
纳米材料;
超细树脂粉;
高比表面积材料。
这类物料通常更加容易:
粘附;
团聚;
堵塞滤芯。
因此需要重点关注:
过滤面积和反吹方式。
4. 易吸湿物料
例如某些盐类和化工粉体。
一旦吸湿,物料可能:
结块 → 流动性下降 → 进料不稳定 → 管道堵塞。
这种项目可能需要:
干燥空气;
氮气;
密闭料仓;
防潮设计。
五、第四项:看厂家是否真正计算输送能力
“**输送量”是采购真空上料机时最容易被误导的参数。
例如某厂家写:
**输送量:5 t/h。
客户应该继续问:
什么物料?
如果厂家没有明确条件,那么这个数字参考价值有限。
因为真空上料机的输送能力与:
物料密度;
流动性;
粒径;
输送距离;
垂直高度;
管径;
风量;
真空度;
吸料时间;
放料时间
都有关系。
六、真空上料机实际产能怎么计算?
对于间歇式设备,可以从循环时间进行估算。
假设:
单次输送物料:
20 kg
一个完整周期:
60秒
理论小时产能:
20 × 3600 ÷ 60 = 1200 kg/h
即:
1.2 t/h。
但是这只是理论值。
实际还要考虑:
物料进入速度;
管道残留;
过滤器阻力;
放料效率;
料源供料能力。
因此厂家给出的产能**注明具体工况。
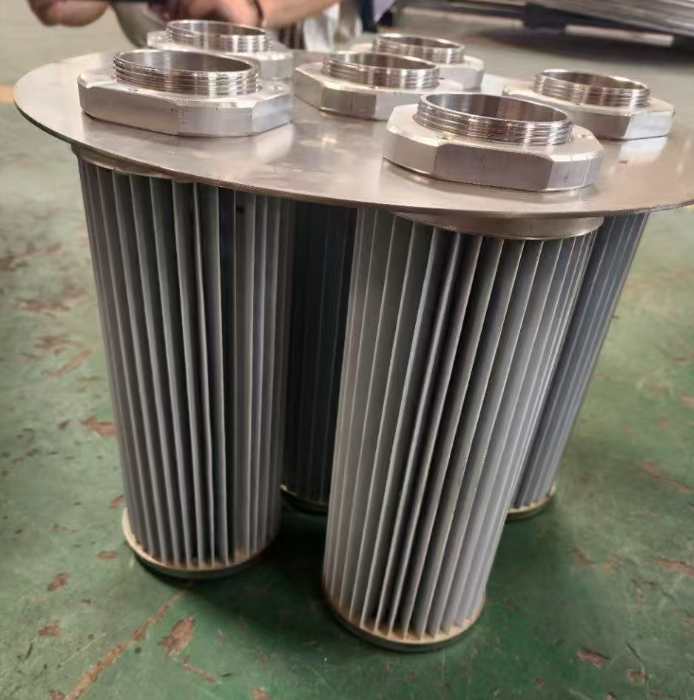
七、第五项:看过滤面积,而不是只看滤芯数量
很多采购人员看到:
“这台设备有10根滤芯。”
就认为过滤能力很强。
实际上:
滤芯数量并不能直接代表过滤能力。
真正需要看:
总过滤面积。
例如某些粉体项目中,单台设备可能配置多支滤芯,使总过滤面积达到数平方米。
对于超细粉体,过滤面积甚至可能成为决定设备能否长期稳定运行的核心参数。
八、为什么过滤面积越大越有优势?
过滤面积增加后:
在相同处理风量下,
单位过滤面积的气体负荷下降。
可以简单理解为:
同样数量的空气,通过更大的过滤面积,滤芯承受的负荷更小。
这样有利于:
降低过滤阻力;
延长清灰周期;
提高稳定性;
减少滤芯堵塞风险。
但也不是无限增加过滤面积。
还需要考虑:
设备尺寸;
反吹能力;
清灰效果;
成本。
九、第六项:看滤芯材质和过滤精度
不同物料需要不同滤材。
常见滤材包括:
聚酯;
防静电聚酯;
PTFE覆膜材料;
不锈钢烧结网;
其他特殊滤材。
如果物料属于:
可燃性粉尘
则需要特别考虑:
防静电性能。
如果物料粒径非常小,则需要重点关注:
过滤精度与过滤面积之间的匹配。
过滤精度不是越高越好。
因为过滤精度提高以后,过滤阻力也可能增加。
因此应该综合考虑:
粒径 + 过滤精度 + 过滤面积 + 反吹能力。
十、第七项:看真空源是不是匹配
真空上料机的核心动力来源是:
真空源。
常见设备包括:
真空泵;
罗茨真空风机;
水环真空泵。
不同项目的选择不同。
小型系统
输送量较小、距离较短时,可以采用真空泵。
大型粉体输送系统
当需要较大的气量时,可以考虑罗茨风机。
例如:
11 kW
18.5 kW
22 kW
等不同规格。
最终选择应根据:
工作风量 + 工作负压 + 系统阻力
确定。
十一、为什么不能只看罗茨风机功率?
例如:
22 kW
只是电机功率。
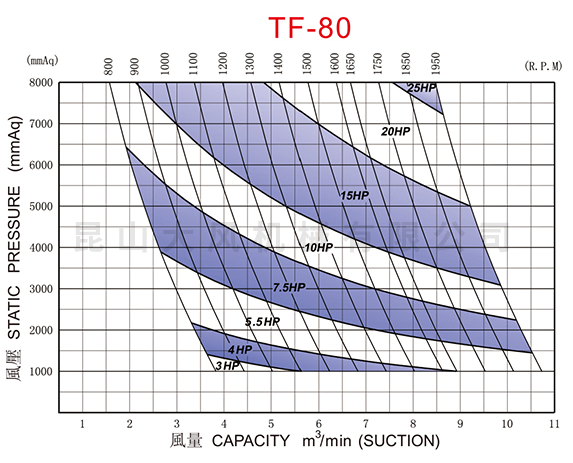
真正决定输送能力的还有:
风机型号;
风量;
工作压力;
转速;
风机效率;
系统阻力。
因此采购时建议同时要求厂家提供:
风量—压力性能参数。
十二、第八项:看输送管道设计
真空上料机本体再好,如果输送管道设计错误,系统仍然可能运行不好。
重点检查:
管径
常见:
DN50、DN65、DN80、DN100、DN125、DN150、DN200。
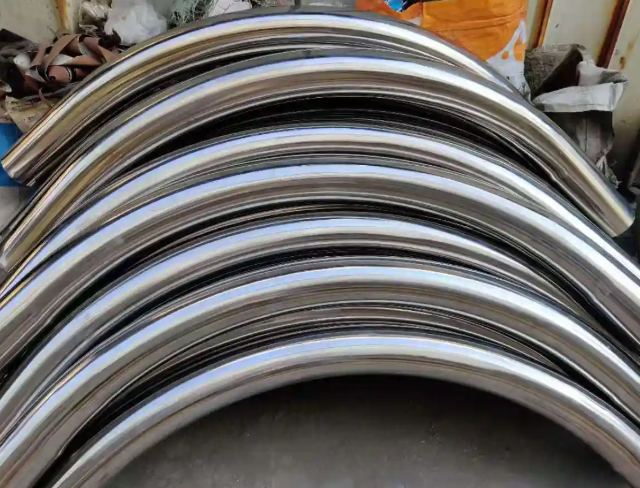
弯头
尽量减少不必要的弯头。
弯曲半径
粉体项目可以根据物料磨蚀性采用较大半径弯头。
管道材质
常见:
304不锈钢、316L不锈钢。
特殊项目可以根据腐蚀性、卫生等级和磨损要求选择其他材质。
十三、第九项:看设备材质
工业粉体输送中,304不锈钢是比较常见的设备材质。
如果物料具有腐蚀性,可以考虑:
316L不锈钢。
食品、医药等行业还需要进一步考虑:
内表面粗糙度;
焊缝处理;
死角;
快装结构;
拆洗方便性。
化工项目则需要更多考虑:
耐腐蚀性、密封性和防爆要求。
十四、为什么很多化工项目要求内镜面、外拉丝?
设备内表面采用镜面处理,可以减少:
粉体残留;
粉体附着;
清洗难度。
外表面采用拉丝处理,则兼顾:
外观;
表面耐用性;
日常维护。
因此很多化工、食品、医药项目会提出:
304不锈钢,内表面镜面,外表面拉丝。
十五、第十项:看设备卸料方式
真空上料机不是只有“吸料”。
还需要解决:
物料怎么卸下来?
常见方式包括:
气动蝶阀;
气动插板阀;
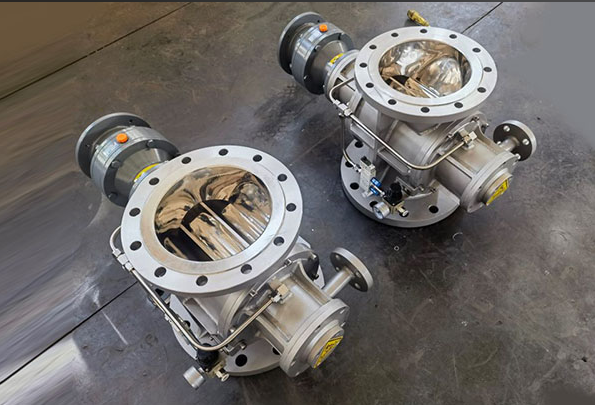
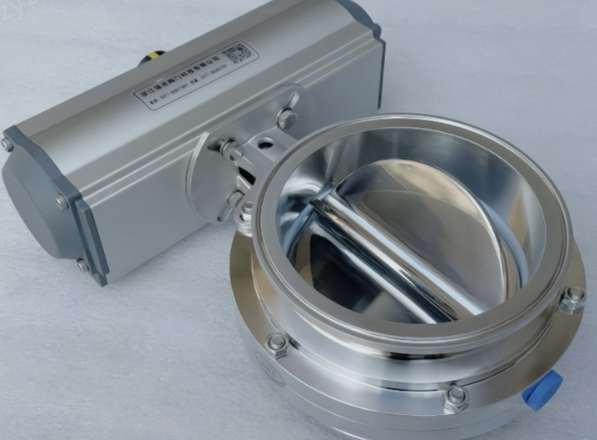
旋转卸料阀;
螺旋输送;
双阀卸料结构。
对于连续输送系统,通常需要:
连续卸料。
例如:
真空上料机 + DN200旋转卸料阀
可以形成连续供料。
十六、连续式和间歇式设备怎么选?
间歇式
适合:
反应釜;
混合机;
储料仓;
称重料仓;
中小产能。
基本流程:
吸料 → 清管 → 放料 → 再吸料。
连续式
适合:
连续生产线;
大产能;
连续混合;
连续反应;
连续包装。
基本流程:
连续吸料 + 连续卸料。
十七、第十一项:看厂家有没有类似项目
这是判断厂家技术能力最直接的方法之一。
例如客户需要:
超细粉末输送到反应釜。
那么**寻找有:
化工粉体 + 反应釜投料
项目经验的厂家。
如果客户需要:
吨袋拆包后连续输送6 t/h。
则应该重点寻找:
吨袋拆包 + 大产能气力输送
项目经验。
十八、工程案例比宣传参数更加重要
真正有价值的案例应该能够提供:
物料名称;
堆积密度;
输送量;
输送距离;
提升高度;
管径;
风机参数;
真空上料机型号;
最终运行情况。
例如:
物料:小苏打
堆积密度:约0.8 t/m³
水平距离:5~6 m
垂直高度:约15 m
输送设备:连续式真空上料系统
卸料:DN200旋转阀
这样的案例才真正具有参考价值。
十九、第十二项:看厂家是否能够进行现场调试
真空上料机不是制作完成后接上电就一定能够达到设计产能。
现场调试往往需要优化:
吸料时间;
清管时间;
放料时间;
反吹时间;
真空度;
阀门动作顺序;
料位控制。
尤其是粉体项目。
同样一台设备,经过现场参数优化以后,实际运行效果可能有明显差异。
二十、为什么时间控制在很多项目中非常实用?
很多人认为:
“自动设备一定要用压差控制才高级。”
实际上并不是。
如果物料和工况比较稳定:
时间控制
反而具有:
简单;
可靠;
易维护;
易调试
等优势。
例如:
吸料12秒 → 清管5秒 → 放料8秒
通过现场调整即可找到合适的工作周期。
对于成熟工艺,这种方式完全可以满足实际生产要求。
二十一、压差检测适合哪些项目?
如果物料:
超细;
容易堵滤芯;
粉尘浓度变化大;
则可以增加:
过滤器前后压差检测。
通过压差判断滤芯积粉情况。
更合理的工程方案还可以采用:
时间控制作为主要控制逻辑,压差作为监测和保护。
这样既保留系统简单可靠的优势,又增加了设备状态监控。
二十二、第十三项:看厂家能不能做整套自动投料系统
如果企业未来需要:
吨袋拆包 + 储料 + 输送 + 称重 + 投料
那么**直接找具备系统集成能力的厂家。
典型系统:
吨袋拆包机
↓
称重料仓
↓
螺旋喂料机
↓
缓存料仓
↓
真空上料系统
↓
生产设备
↓
PLC自动控制
这样可以减少多个厂家之间的接口问题。
二十三、反应釜投料项目尤其要注意什么?
反应釜投料通常对以下要求比较高:
密闭性
减少粉尘泄漏。
防爆
根据现场危险区域及物料危险特性确定。
防潮
避免物料吸湿。
氮气保护
对于需要隔绝空气的物料,可以采用氮气。
称重
需要定量投料时增加称重模块。
自动控制
通过PLC完成自动投料。
因此:
反应釜投料不是简单安装一台真空上料机就结束,而是一整套工艺系统。

二十四、吨袋拆包+真空上料机为什么是常见组合?
很多工厂原料采用吨袋包装。
传统方式:
叉车 → 吨袋 → 人工拆包 → 人工投料。
自动化方案:
吨袋吊装 → 吨袋拆包机 → 缓存料仓 → 真空上料机 → 生产设备。
优点包括:
减少人工搬运;
降低粉尘;
提高投料效率;
提高生产自动化程度;
便于集中管理。
二十五、真空上料机价格为什么差别很大?
市场上真空上料机价格可能存在明显差异。
原因并不只是厂家利润不同。
设备成本与以下因素有关:
设备容积;
不锈钢材质;
板材厚度;
过滤面积;
滤芯材质;
阀门数量;
真空源;
罗茨风机;
控制系统;
防爆配置;
称重系统;
管道长度;
自动化程度。
因此:
比较价格时必须比较完整配置。
二十六、同样304不锈钢,为什么设备价格仍然不同?
因为:
“304不锈钢”只是材料牌号。
还需要看:
板厚;
设备容积;
焊接工艺;
内表面处理;
法兰标准;
阀门品牌;
滤芯配置;
密封件;
加工精度。
所以采购时不要只问:
“是不是304?”
而应该要求:
“设备材质、板厚、过滤系统、阀门、风机和控制配置分别是什么?”
二十七、采购真空上料机时建议重点比较这10项
企业拿到多家报价后,可以按照下面的顺序比较。
① 物料适应性
厂家是否真正了解物料?
② 设计输送能力
是否明确工况?
③ 输送距离
是否按照实际管路计算?
④ 管径
是否与风量匹配?
⑤ 过滤面积
是否满足粉体工况?
⑥ 真空源
风量和负压是否匹配?
⑦ 卸料方式
是否满足连续或间歇生产?
⑧ 自动控制
PLC逻辑是否合理?
⑨ 防爆及安全
是否符合项目要求?
⑩ 工程案例
有没有类似物料和工况?
二十八、选择真空上料机厂家最容易犯的5个错误
错误一:只比较价格
最低报价不一定是最低使用成本。
如果设备频繁堵料、停机,最终成本反而更高。
错误二:只看**输送量
没有工况条件的“**产量”参考价值有限。
错误三:忽略物料特性
粉体项目最忌讳:
拿一个普通颗粒物料方案去输送超细粉。
错误四:只看主机
忽略:
风机;
管道;
过滤器;
阀门;
控制系统。
最终容易出现系统不匹配。
错误五:没有进行现场调试
很多设备问题并不是机械结构问题,而是参数没有调整到**状态。
二十九、什么样的厂家更值得长期合作?
对于长期使用真空上料系统的企业,建议优先选择具备以下能力的厂家:
能够做物料分析
能够进行气力输送计算
能够设计真空上料机
能够设计输送管道
能够配置罗茨风机
能够完成PLC控制
能够现场调试
能够提供类似工程案例
这类厂家更适合复杂工业项目。
三十、苏州仕多达的真空上料系统设计思路
苏州仕多达在粉体输送项目中,通常按照完整工艺进行方案设计。
从:
物料源
开始,
经过:
拆包 → 储料 → 给料 → 真空输送 → 过滤 → 卸料 → 投料
最终连接生产设备。
针对不同项目,可以采用:
STD-430DB系列间歇式真空上料机;
STD-430DB-250L真空上料系统;
STD-600DB系列真空上料系统;
连续式真空上料系统;
多机并联真空输送系统;
罗茨风机集中式负压输送系统;
吨袋拆包+真空输送系统;
无尘投料+真空输送系统;
反应釜自动投料系统。
设备可以根据项目要求采用:
304不锈钢、316L不锈钢等材质。
对于特殊化工物料,还可以根据实际工况考虑:
防爆、氮气保护、防静电、特殊过滤和自动称重。
三十一、一个真正专业的真空上料机厂家应该交付什么?
一个完整项目,不应该只有一台设备。
至少应该包括:
1. 设备技术参数
明确:
型号;
容积;
材质;
过滤面积;
过滤精度;
阀门;
真空接口;
卸料方式。
2. 输送系统参数
明确:
管径;
输送距离;
提升高度;
风量;
真空度。
3. 风机参数
明确:
功率;
风量;
工作压力;
电压;
转速。
4. 控制系统
明确:
PLC;
触摸屏;
自动阀门;
料位检测;
压力检测;
故障报警。
5. 调试方案
明确:
吸料时间;
清管时间;
放料时间;
反吹参数。
这样客户拿到的才是一套真正可以落地的工业输送方案。
三十二、结语:选择真空上料机厂家,本质上是在选择工程能力
真空上料机本身并不是特别复杂的设备。
真正困难的是:
如何让设备适应真实物料。
一台看起来非常漂亮的不锈钢真空上料机,如果:
管径选错;
风量不足;
真空源不匹配;
过滤面积不足;
吸料时间过长;
卸料方式错误;
依然可能无法满足生产要求。
因此,企业选择真空上料机厂家时,建议不要只比较:
价格、外观和电机功率。
更应该比较:
物料分析能力、气力输送设计能力、设备制造能力、自动控制能力、现场调试能力以及实际工程案例。
真正优秀的真空上料机厂家,应该能够把:
物料 → 输送 → 过滤 → 风机 → 卸料 → 控制 → 投料
完整连接起来。
对于化工、锂电、食品、医药、树脂、塑料、橡胶以及精细化工企业来说,这种系统化能力往往比单纯降低设备采购价格更加重要。
FAQ:真空上料机厂家常见问题
1. 真空上料机一般能输送多远?
输送距离没有统一固定值,需要根据物料、管径、风量、真空度、弯头数量以及输送量综合确定。
2. 真空上料机能输送超细粉吗?
可以,但需要重点考虑过滤面积、滤芯材质、反吹方式和物料团聚特性。超细粉项目**进行试料验证。
3. 真空上料机可以输送到反应釜吗?
可以。可以根据反应釜工艺要求设计密闭投料、氮气保护、称重投料以及防爆系统。
4. 真空上料机可以配罗茨风机吗?
可以。对于较大输送量和较长距离的负压输送系统,可以采用罗茨风机作为集中真空源。
5. 真空上料机为什么会堵管?
常见原因包括风速不足、物料浓度过高、管径不合理、物料吸湿结块、过滤器堵塞以及吸料时间过长。
6. 真空上料机应该选择304还是316L?
普通物料通常可以采用304不锈钢;对于具有腐蚀性的物料,则需要根据实际介质和工艺条件考虑316L或其他特殊材质。

真空上料机厂家、真空上料机生产厂家、真空吸料机厂家、真空上料系统、粉体输送设备、负压气力输送、真空上料机选型、真空上料机价格、化工粉体输送、自动投料系统