
粉末物料容易堵滤芯怎么办?真空上料机滤芯积粉、反吹与过滤面积设计全面解析
真空上料机为什么会出现滤芯堵塞?
一、真空上料机为什么会出现滤芯堵塞?
在粉体负压输送项目中,有一个非常典型的现场问题:
设备刚开始运行时吸料速度很快,运行一段时间以后,吸料速度逐渐降低,最后甚至出现吸不动料的情况。
很多现场人员第一反应是:
罗茨风机功率不够。
于是更换更大功率的风机。
但是换完以后,问题依然存在。
实际上,很多时候真正的问题并不是风机,而是:
真空上料机滤芯表面积粉过快。
其基本过程是:
粉体进入真空上料机
↓
物料与空气分离
↓
粉尘被滤芯截留
↓
滤芯表面积累粉层
↓
过滤阻力增加
↓
有效风量下降
↓
输送能力降低
↓
吸料时间越来越长
↓
滤芯继续积粉
↓
最终出现堵滤芯。
因此,对于粉体真空输送系统来说,过滤系统本身就是输送系统的重要组成部分。
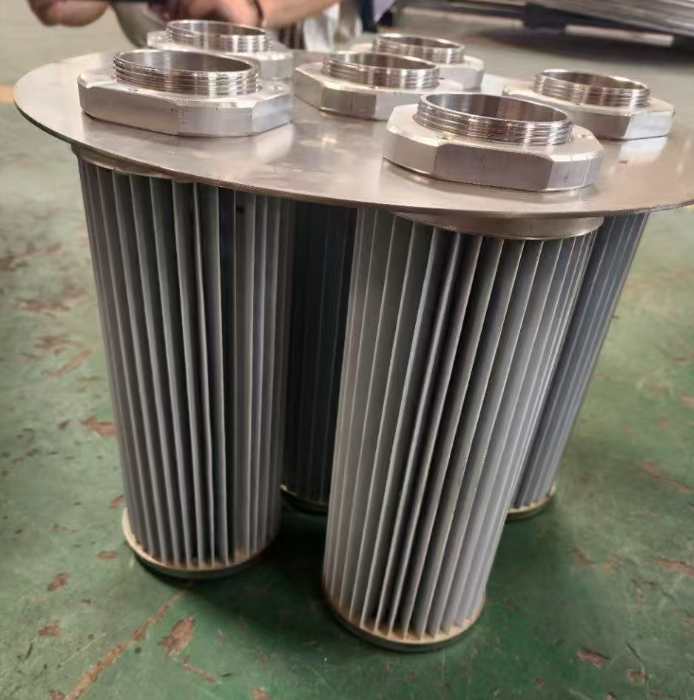
二、滤芯堵塞并不一定意味着滤芯质量不好
这是需要特别说明的一点。
很多用户看到滤芯堵了,会认为:
“是不是滤芯质量太差?”
不一定。
滤芯出现积粉,首先说明它正在完成自己的过滤任务。
真正需要判断的是:
积粉速度是否合理。
如果滤芯在正常运行几个小时以后,表面形成均匀粉层,通过反吹可以恢复正常,那么属于正常运行状态。
但是如果:
吸料10秒以后滤芯就严重积粉,风量明显下降。
那么就需要检查整个系统设计。
可能是:
过滤面积不足;
过滤风速过高;
物料粒径太细;
吸料时间太长;
物料浓度过高;
反吹能力不足;
滤芯选型不合理;
系统风量过大。
三、超细粉末为什么特别容易堵滤芯?
超细粉末是最容易造成过滤系统负荷增加的物料之一。
例如:
平均粒径只有几微米的粉体。
这类粉末具有非常大的比表面积。
当物料进入真空上料机以后,大量细粉会随气流进入过滤区域。
滤芯表面会快速形成一层粉尘膜。
随着粉尘膜厚度增加:
过滤阻力逐渐上升。
特别是一些具有以下特性的粉末:
粒径小;
堆积密度低;
粉尘量大;
静电明显;
易团聚;
易吸湿。
更需要重点考虑过滤系统。
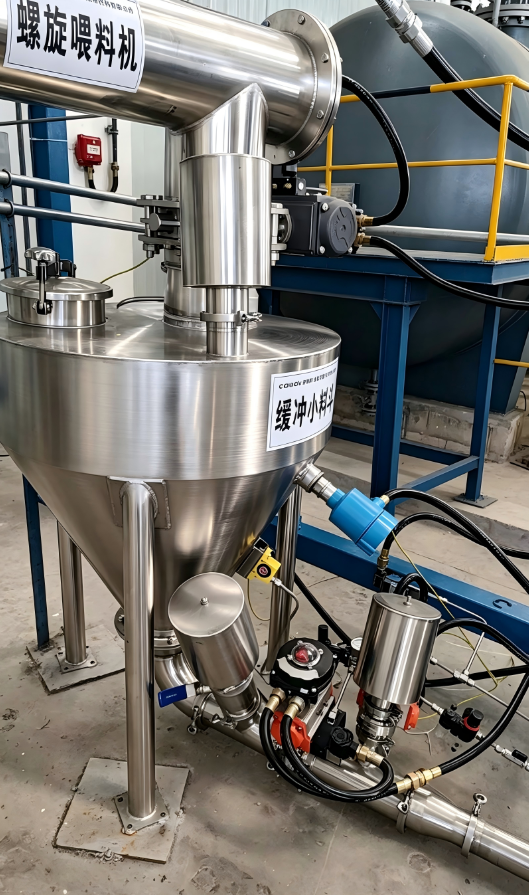
四、过滤面积为什么比滤芯数量更加重要?
很多设备参数表喜欢写:
滤芯数量:10支。
但是只知道数量是不够的。
真正重要的是:
总过滤面积。
例如:
单支滤芯过滤面积:
0.6m²。
10支滤芯:
0.6×10=6m²。
那么总过滤面积就是6m²。
过滤面积越大,在相同风量下,单位面积承担的空气量越低。
因此:
过滤面积增加 → 过滤风速降低 → 过滤阻力降低 → 滤芯积粉速度降低。
对于超细粉末,增加过滤面积通常是非常有效的工程手段。
五、什么是过滤风速?
过滤风速可以简单理解为:
单位过滤面积上通过的空气量。
基本关系:
Vf = Q / A
其中:
Vf:过滤风速;
Q:通过过滤器的空气流量;
A:过滤面积。
例如:
系统空气流量:
600 m³/h
过滤面积:
6 m²
则:
Vf=600÷6
=100 m³/(m²·h)
换算后约为:
0.028 m/s。
如果过滤面积只有3m²,那么相同风量下,过滤风速将提高一倍。
因此,当客户提出:
“把风机加大一倍,产能是不是就能提高一倍?”
必须首先检查:
现有过滤面积是否能够承受增加后的风量。
六、过滤面积不足有哪些典型表现?
如果真空上料机过滤面积偏小,现场经常会出现以下现象。
表现一:开机正常,运行后变慢
这是最典型的现象。
表现二:反吹以后短时间恢复
说明滤芯积粉是主要原因。
表现三:真空度越来越高
但是实际吸料量没有增加。
表现四:罗茨风机运行负荷增加
说明系统阻力正在上升。
表现五:滤芯表面形成厚重粉饼
尤其是细粉和粘性粉末。
表现六:反吹以后仍然恢复不了
可能是滤芯已经深层堵塞或者物料已经受潮。
这些现象都应该引起重视。
七、为什么吸料时间过长会导致滤芯堵塞?
这是实际项目中非常重要的一个问题。
假设真空上料机单次吸料:
10秒。
然后清管:
5秒。
再进行放料。
滤芯每个循环只承受短时间的粉尘负荷。
但是如果单次吸料:
60秒。
甚至更长。
那么在60秒内,物料持续进入设备。
大量粉尘不断冲击滤芯。
结果就是:
滤芯快速积粉。
因此对于容易堵滤芯的粉末,工程上经常采用:
短时间吸料+周期反吹/清管
的控制方式。
八、为什么真空上料机吸料时间不能无限增加?
有些客户认为:
“吸料时间越长,每次吸进去的物料越多,产能就越高。”
理论上单次吸料量可能增加,但系统稳定性不一定提高。
因为随着吸料时间增加:
进入设备的粉尘量增加
↓
滤芯积粉增加
↓
过滤阻力增加
↓
风量下降
↓
后续吸料能力下降
最终可能形成一个恶性循环。
所以实际工程中,不能单纯追求长吸料时间。
对于容易堵滤芯的物料,可以优先考虑:
10~12秒左右的短周期吸料
然后根据现场物料状态调整。
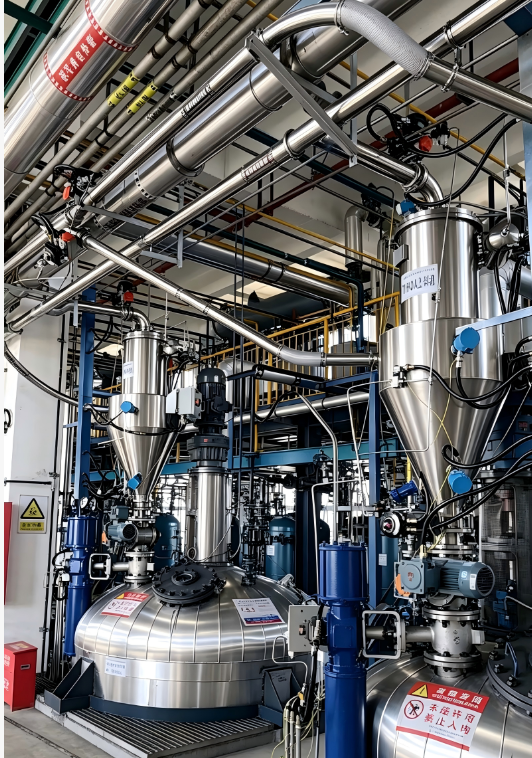
九、为什么反吹是解决滤芯积粉的重要手段?
反吹的作用就是:
利用压缩气体从滤芯内部向外部瞬间释放,使滤芯表面的粉尘层脱落。
简单理解:
正常过滤:
外→内
反吹:
内→外
通过气流方向反转,使滤芯表面的粉尘层受到冲击并脱落。
因此:
过滤+反吹
是很多粉体真空上料机的重要过滤方式。
十、真空上料机反吹应该怎么设计?
反吹系统主要考虑:
1. 反吹压力
压力太低:
粉尘清理效果不足。
压力太高:
可能增加滤芯机械负荷。
2. 反吹时间
时间过短:
粉尘可能清理不干净。
时间过长:
浪费压缩气体。
3. 反吹频率
频率太低:
滤芯积粉严重。
频率太高:
可能影响正常输送。
因此反吹需要与:
物料性质+滤芯结构+过滤面积
匹配。
十一、为什么有些项目采用“时间控制反吹”?
在实际工程中,反吹控制方式可以有不同方案。
例如:
定时反吹。
系统按照设定时间自动执行反吹。
优点是:
控制简单;
稳定;
调试方便;
不依赖复杂的压差仪表。
尤其对于很多间歇式真空上料机,采用:
吸料时间+清管时间+放料时间
的周期控制逻辑,已经能够满足大量现场应用。
十二、压差控制和时间控制有什么区别?
时间控制
例如:
吸料12秒;
反吹5秒;
放料8秒。
优点:
简单可靠。
适合工况相对稳定的项目。
压差控制
根据过滤器前后压差判断滤芯积粉情况。
当压差达到设定值时:
自动触发反吹。
优点:
能够根据实际过滤状态进行调整。
适用于粉尘负荷变化比较大的系统。
十三、是不是一定要安装压差传感器?
不一定。
对于一些:
物料稳定+产能稳定+运行周期稳定
的真空上料机,可以采用时间控制。
特别是间歇式真空上料机,实际项目中经常根据现场物料状态设置:
吸料时间、清管时间、放料时间。
这种控制方式简单,而且方便现场操作人员调整。
如果:
物料变化较大;
粉尘浓度变化明显;
连续运行;
对过滤状态要求高;
则可以增加:
一级压差检测+二级压差报警
等控制方式。
十四、滤芯材质应该怎么选择?
滤芯材质不能简单按照价格选择。
需要根据:
物料粒径;
温度;
湿度;
静电;
化学腐蚀性;
粉尘特性;
进行选择。
常见材料包括:
聚酯;
防静电聚酯;
PTFE覆膜材料;
不锈钢滤网;
烧结板等。
对于粉尘防爆项目,需要重点考虑:
防静电性能。
因为粉体在输送过程中可能产生静电。
滤芯不仅要满足过滤精度,还需要结合系统接地和防静电设计进行整体考虑。
十五、为什么易吸潮物料特别容易堵滤芯?
如果物料容易吸湿,那么空气中的水分进入输送系统以后可能导致:
粉末吸湿→团聚→粘附滤芯→反吹困难。
这类堵塞和普通粉尘积粉不同。
普通粉尘:
反吹以后容易脱落。
吸湿粉末:
可能形成粘性粉层。
这时候单纯提高反吹压力并不能彻底解决问题。
更合理的方法是从源头减少水分进入。
例如:
氮气保护输送
或者:
干燥空气输送。
具体气体介质应根据物料安全性及工艺要求确定。
十六、为什么静电也会导致滤芯积粉?
一些超细粉末在高速气流输送过程中容易产生静电。
静电会导致:
粉末更容易吸附在滤芯表面。
尤其是:
塑料粉末;
树脂粉末;
超细化工粉末;
绝缘性较强的材料。
如果滤芯本身不具备良好的防静电性能,粉尘可能更容易附着。
因此,这类项目需要考虑:
防静电滤芯;
设备接地;
管道接地;
导电软连接;
防静电材料。
十七、为什么滤芯越精细不一定越好?
很多用户认为:
“过滤精度越高,粉尘过滤效果越好。”
这个理解只对了一半。
过滤精度提高以后:
过滤效率提高
但同时:
过滤阻力可能增加。
如果过滤面积没有同步增加,那么系统可能出现:
风量下降。
因此滤芯设计必须综合考虑:
过滤精度+过滤面积+风量+粉尘负荷。
对于超细粉末,更应该重点考虑整体过滤性能,而不是单纯追求一个非常小的过滤精度数字。
十八、真空上料机滤芯堵塞与输送管道堵塞有什么区别?
两者经常被混淆。
滤芯堵塞
表现:
真空度升高;
风量下降;
反吹后恢复;
滤芯表面积粉严重。
管道堵塞
表现:
输送管道内物料沉积;
吸料突然中断;
真空度异常;
反吹滤芯没有明显改善。
两者的解决方式不同。
因此现场出现“吸不动料”以后,首先需要判断:
到底是滤芯问题还是管道问题。
十九、如何判断是真空源问题还是滤芯问题?
可以通过运行状态进行判断。
情况一
滤芯反吹后:
吸料能力明显恢复。
重点检查:
过滤面积、反吹系统、吸料时间。
情况二
反吹后:
吸料能力仍然没有恢复。
检查:
输送管道是否堵塞。
情况三
滤芯很干净,但是吸料能力一直不足。
检查:
罗茨风机、真空泵、管道漏气以及阀门密封。
情况四
设备刚启动就吸料困难。
重点检查:
真空源、管道、吸料口以及系统密封性。
这样可以避免一出现问题就盲目更换大功率风机。
二十、真空上料机为什么会出现“越吸越慢”?
这是一个典型的动态过程。
设备启动:
滤芯干净
↓
过滤阻力低
↓
风量大
↓
吸料快
运行一段时间:
滤芯积粉
↓
阻力增加
↓
风量下降
↓
吸料速度下降
如果继续运行:
粉尘越来越多
↓
过滤阻力继续增加
↓
系统逐渐失去输送能力
所以:
越吸越慢
并不是一个随机故障,而是过滤系统负荷逐渐增加的典型表现。
二十一、如何通过增加过滤面积解决堵滤芯问题?
假设现有:
过滤面积3m²。
如果系统风量:
900m³/h。
则单位过滤面积承担:
900÷3=300m³/(m²·h)。
如果将过滤面积增加到:
6m²。
那么:
900÷6=150m³/(m²·h)。
单位面积风量下降一半。
这通常意味着:
过滤负荷降低。
因此,在实际项目中,如果发现滤芯长期积粉严重,可以考虑:
增加滤芯数量或者采用更大过滤面积的过滤结构。
二十二、STD-430DB-250L真空上料机过滤系统如何设计?
以工业粉体输送常见的STD-430DB-250L为例,可以根据具体物料配置过滤系统。
典型配置可以包括:
设备材质304不锈钢;
250L料仓;
Φ430过滤器结构;
多支滤芯;
总过滤面积约6m²;
滤芯过滤精度根据物料确定;
自动脉冲反吹;
PLC控制;
吸料时间可调;
清管时间可调;
放料时间可调。
对于部分粉体项目,可以通过:
吸料12秒左右+清管/反吹+放料
形成稳定的间歇运行周期。
但最终时间仍然应该根据实际物料调试确定。
二十三、为什么过滤面积6m²不代表所有物料都适合?
这是工程设计必须强调的一点。
例如:
6m²过滤面积
对于某些普通粉末可能非常充足。
但如果输送:
超细粉末、极低堆积密度粉体、大产能物料
可能仍然需要更大的过滤面积。
因此:
过滤面积不能脱离物料和风量单独判断。
合理的设计方法应该是:
物料粉尘负荷→设计风量→过滤面积→过滤风速→反吹方式
进行整体匹配。
二十四、连续式真空上料机为什么更加重视过滤系统?
间歇式设备:
吸料→放料→再吸料。
过滤器存在一定的清理周期。
而连续式设备:
持续吸料+持续排料。
过滤系统可能长期处于工作状态。
因此连续式设备通常需要更加重视:
过滤面积;
反吹系统;
压差监测;
滤芯寿命;
粉尘负荷。
如果过滤系统设计不足,连续式设备可能出现:
产能逐渐下降。
二十五、粉体真空输送系统如何降低滤芯负荷?
可以从五个方面优化。
第一:降低无效风量
不要盲目选择过大的风机。
第二:合理控制输送速度
避免过高气速带来大量粉尘夹带。
第三:增加过滤面积
降低单位面积过滤负荷。
第四:合理设置反吹
确保粉尘及时脱落。
第五:缩短单次吸料时间
特别适用于间歇式真空上料机。
这五项通常需要同时考虑。
二十六、真空上料机滤芯多久需要更换?
滤芯寿命不能简单规定为:
3个月、6个月或者一年。
因为滤芯寿命主要取决于:
物料性质;
粉尘浓度;
每天运行时间;
反吹频率;
过滤风速;
物料温度;
清洗方式。
如果滤芯出现:
破损;
穿孔;
密封失效;
长期深层堵塞;
反吹后仍无法恢复过滤能力;
就应该考虑更换。
所以滤芯属于易损件,必须建立定期检查制度。
二十七、真空上料机滤芯堵塞的系统性解决方案
如果现场已经出现严重堵滤芯问题,可以按照以下顺序检查。
第一步:检查物料
确认:
粒径;
含水率;
流动性;
是否吸湿;
是否存在静电。
第二步:检查滤芯
确认:
是否积粉;
是否受潮;
是否破损;
是否深层堵塞。
第三步:检查过滤面积
确认现有面积是否与系统风量匹配。
第四步:检查反吹
确认:
压力;
时间;
频率;
反吹气路。
第五步:检查吸料时间
避免长时间持续吸料。
第六步:检查风机
确认实际工作点的:
风量+负压。
第七步:检查管道
确认是否存在:
堵管;
漏气;
弯头过多;
管径不合理。
通过这种顺序排查,通常比直接更换风机更加有效。
二十八、粉末物料真空输送设计应该遵循什么原则?
对于粉末物料,建议遵循:
“不过度追求风量,不盲目提高负压,重点优化气固比和过滤系统。”
也就是说:
不是:
大风机=高产能。
而是:
物料+管道+风机+过滤器+控制周期
共同决定最终产能。
二十九、真空上料机滤芯设计中的几个关键参数
如果企业准备采购真空上料机,建议重点向厂家询问:
1. 滤芯数量
多少支?
2. 单支过滤面积
每支多少平方米?
3. 总过滤面积
总共多少平方米?
4. 过滤精度
多少微米?
5. 滤芯材质
聚酯、覆膜、防静电还是其他材料?
6. 反吹方式
脉冲反吹还是周期反吹?
7. 反吹压力
实际是多少?
8. 控制方式
时间控制还是压差控制?
只有这些参数完整,才能真正判断过滤系统设计是否合理。
三十、结语:解决滤芯堵塞,不能只盯着滤芯本身
粉末真空上料机出现滤芯堵塞,往往不是单一零件的问题。
它实际上反映的是:
物料特性+风量+管径+过滤面积+吸料时间+反吹系统
之间的匹配关系。
如果滤芯频繁堵塞,最有效的解决方法通常不是简单地:
“换一个更贵的滤芯。”
也不是:
“换一台更大的罗茨风机。”
而应该从系统角度分析。
对于普通粉体,应重点考虑:
合理过滤面积+周期反吹。
对于超细粉末,应重点考虑:
较大过滤面积+合理过滤风速+短周期吸料+有效反吹。
对于易吸潮物料,应重点考虑:
密闭输送+干燥气体或氮气保护。
对于粉尘防爆物料,应重点考虑:
防静电滤芯+设备接地+防爆电气+安全控制。
对于长距离输送,则需要进一步考虑:
管径+风量+真空度+压力损失+过滤系统。
因此,真正专业的真空上料机厂家,不仅需要提供一台能够“吸料”的设备,更需要保证设备在实际生产过程中能够:
持续吸料、稳定输送、有效过滤、可靠反吹,并长期保持稳定产能。
苏州仕多达智能科技有限公司可根据粉体物料的粒径、堆积密度、流动性、输送量、输送距离及现场工艺条件,设计真空上料机、真空吸料机、负压气力输送系统、吨袋拆包机、无尘投料站及配套过滤反吹系统。
如果您的现场存在:
真空上料机吸料越来越慢、滤芯频繁堵塞、反吹效果差、输送产能下降、管道容易堵塞
等问题,可以从物料、过滤面积、风机、管道和控制周期五个方面进行系统排查,而不是单独更换某一个零部件。
